

电缆料混炼时密炼机压力波动?先查这三项工艺参数
电缆料混炼中的密炼机压力控制:三个参数决定批次稳定性
电线电缆料的混炼质量,直接取决于密炼机压力控制是否稳定。压力一旦出现异常,常见的后果是填料分散不均、胶料焦烧,或是同一批配方出现批次差异。不少厂家把问题归咎于设备老化,但排查后往往发现,压力波动根源于工艺参数的设定与匹配。
本文不展开泛泛的原理讲解,而是从三个直接影响压力的工艺参数出发,分析异常成因和调整思路,帮助您在生产现场快速定位问题。
上顶栓压力:不是越大越好,而是稳
密炼机混炼时,上顶栓对物料施加的压力决定了物料与转子、室壁之间的摩擦与剪切效果。压力不足,物料容易在转子表面打滑,混炼时间延长且分散不均;压力过高,则温升加快,存在焦烧风险。

在实际调整中,比压力大小更需要关注的是压力在整个混炼周期内的稳定性。如果上顶栓在加压过程中出现明显波动,通常需要检查气源压力是否稳定、液压系统有无内泄、密封件是否磨损。这些因素都会让设定压力与实际作用压力产生偏差,进而影响每一批胶料的受力一致性。
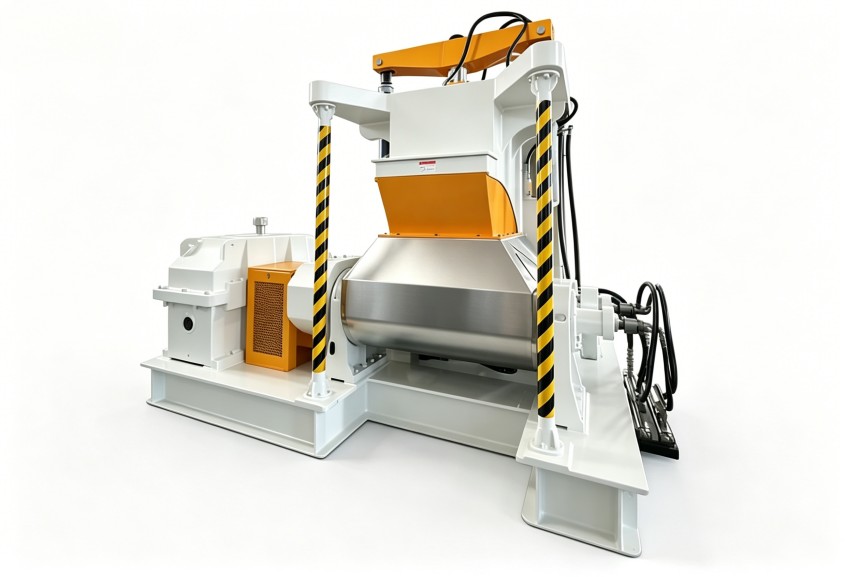
填充系数:压力控制的基础前提
填充系数是设定密炼机压力控制参数时必须先确认的条件。填充系数过高,物料在混炼室内过于密实,压力释放困难,局部过炼和温升集中难以避免;填充系数过低,物料与转子之间缺少足够阻力,上顶栓压力难以有效传递,混炼效果同样不理想。

对于电线电缆料这类对分散均匀性敏感的体系,填充系数的选择需要结合配方中填料的比例和生胶门尼粘度综合判断。值得注意的是,同一台设备在处理不同批次或不同配方时,最佳填充系数并不相同。每次换配方时不重新核算,压力控制的基准就已经偏离了。
温控联动:压力与温度的相互影响
密炼机压力控制从来不是孤立运行的。物料温度升高,粘度下降,同样压力下产生的剪切效果会减弱;反过来,压力的设定也会影响单位时间内机械能转化为热能的速率。冷却水温度、转子转速、上顶栓压力这三者之间,存在明显的联动关系。
如果混炼过程中压力显示正常,但排胶温度持续偏高,问题往往不在压力系统本身,而在于温控系统的响应速度跟不上。此时单纯下调压力值并不能解决问题,反而可能造成混炼不足。比较务实的做法是观察多个批次中压力与温度的对应关系,找到适配当前配方和设备状态的动态匹配区间。
从压力异常到工艺优化的排查思路
当密炼机压力控制出现异常时,建议先按以下顺序排查方向判断问题层级:
- 确认压力表读数与实际值的偏差。排除仪表故障和传感器漂移的可能,再谈参数调整。
- 检查上顶栓动作是否顺滑。升降不畅、加压到位时间过长,都可能造成压力有效作用时间不足。
- 复核填充系数的设定依据。根据当前配方重新计算,而非沿用旧参数。
- 对比同一配方不同批次的压力曲线。曲线形态比单一数值更能反映问题。
回到设备本身,如果压力系统频繁出现密封磨损、阀门响应迟缓等问题,则说明硬件基础已经制约了工艺调整的空间。利拿实业在密炼机设计制造中积累了多年经验,对于需要兼顾压力稳定性和温度均匀性的混炼场景,能够在设备配置阶段提前介入,减少后续使用中的工艺调整成本。
混炼工艺的优化,本质上是在设备能力和配方特性之间寻找平衡点。压力控制作为其中关键的调节变量,需要放在整条工艺链中去理解,而不是孤立地追求某个数值。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
