

新能源材料混炼粘轴结块,问题未必在温控
H1: 密炼机混炼新能源材料粘轴结块,先别急着降温度
正极材料、前驱体浆料等高填充体系在密炼机里出现粘轴、结块,很多人的第一反应是温控不准。的确,温度影响物料状态,但反复调温仍无法改善时,问题往往不在温度表,而在于密炼机混炼过程中物料受到的剪切方式是否匹配。本文从转子构型、剪切效率和容积匹配三个层面,分析这类异常的可能原因。
转子构型:不是所有剪切都适合高填充体系
密炼机混炼的效果,很大程度上取决于转子对物料的“揉搓”方式。新能源材料常带有高黏结性或对剪切敏感的特性,若转子棱角过于锋利,局部剪切过热反而加剧粘轴;若转子螺旋角度过于平缓,物料又得不到足够拉伸,形成“打滑”式空转。
贴合面角度、棱顶宽度、螺旋升角这些细节,决定了物料在混炼室内的流动路径。对高填充体系,转子构型应兼顾推进效率与分散能力,让物料在室壁和转子之间形成持续更新的薄层。遇到顽固粘轴,建议先从转子构型上找原因,而非一味调温或延长时间。
剪切效率与容积匹配:设备配置和配方要“对脾气”
同一台密炼机,加工普通橡胶和加工陶瓷粉末的受力状态完全不同。加工新能源材料时,填充系数设定过高,物料无处流动,压力集中导致压实结块;填充系数过低,剪切不足,粉料团聚难以打开。这两类情况都会被误判为“混炼工艺问题”,实际却是设备容积与批次产量的匹配度不足。
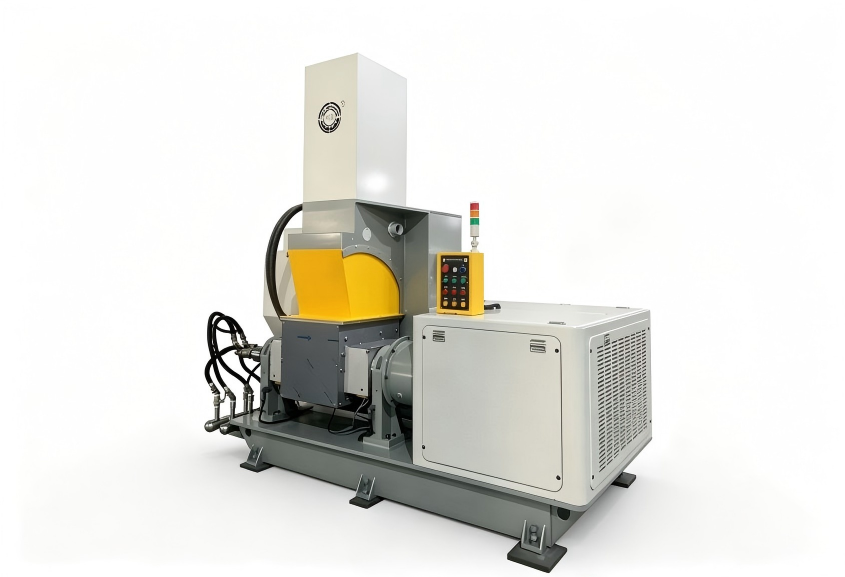
更常见的是剪切效率不匹配。部分用户用加工软质橡胶的转子来混炼高硬度粉体,结果就是转子磨损加快、分散不均。此时需要评估转子转速区间和传动扭矩是否与物料硬度匹配,而非简单增加混炼时间——过度混炼反而可能破坏材料结构。
从异常处理到选型思路:重新定义混炼需求
要解决粘轴与结块,首先要回到设备选型的底层逻辑:明确物料的粒度、粘性、对剪切的敏感度及批次产能。新能源材料品类多、配方变化快,固定配置的设备往往难以兼顾多种工况。
这也是利拿实业在密炼机混炼方案中强调非标定制的原因:根据物料特性调整转子构型、容积大小和温控精度,让设备去适配工艺,而不是让工艺迁就设备。混炼问题往往是多因素叠加的结果,与其反复试错,不如从配置端重新梳理。

结语
粘轴和结块背后,是密炼机混炼过程中剪切、温度、容积三者失衡的信号。建议从转子构型、匹配效率这些设备配置层面进行排查,再结合具体配方与产能要求做针对性调整。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
