

密封件密炼焦烧、混炼不均?先排查这三项参数设定
从焦烧与分散不均说起:橡胶密封件密炼的工艺参数控制
橡胶密封件混炼时出现焦烧或分散不均,很多厂家第一反应是更换设备,但问题往往出在参数设定上。混炼时间、填充系数、温控精度这三项参数互相牵连,直接影响胶料质量和批次一致性。本文从这三方面分析排查思路,帮助您找到参数优化的具体方向,减少试错成本。
混炼时间和焦烧只隔着一层窗户纸
混炼时间越长,填料分散越均匀,但超过临界点后,胶料在高温下持续受剪切,焦烧风险急剧上升。密封件胶料中常含过氧化物或硫黄硫化体系,对温度敏感度更高,排胶时机判断不当就会造成整批报废。
调整方向有三步:先观察电流曲线是否出现二次峰值后回落;再结合测温探头确认排胶温度是否逼近焦烧窗口下限;最后对比近期配方变更,判断是否因软化剂用量变化导致实际混炼时间需要重新标定。若无法确定合适窗口,可从缩短5-10秒逐步测试分散度变化。
填充系数不是固定值,要跟着配方和工艺走
填充系数指胶料体积与密炼室有效容积之比。橡胶密封件配方中生胶门尼黏度差异很大,EPDM、NBR、FKM的吃料行为和生热特性完全不同。固定沿用某一填充系数,常导致低门尼胶料打滑、分散弱,高门尼胶料过载、温升快。
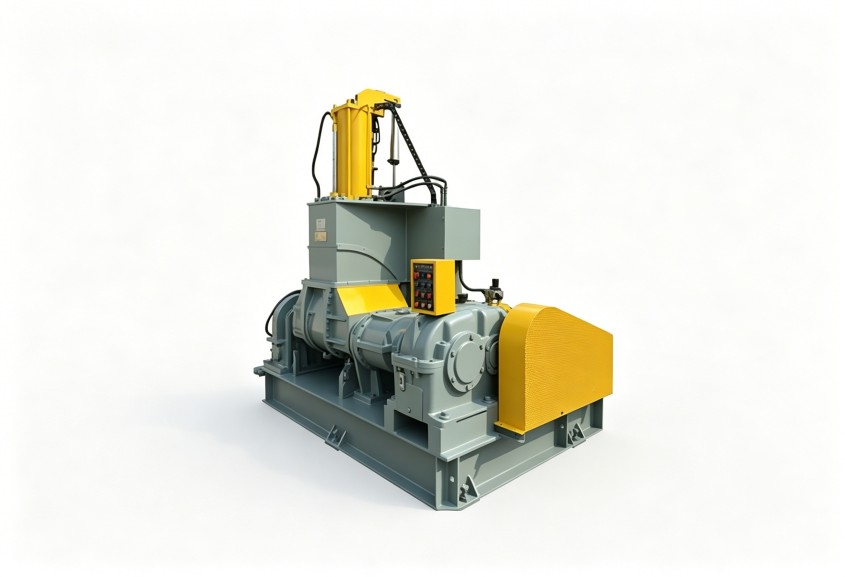
一般思路是:低门尼配方适当提高填充系数,利用物料间摩擦提升剪切效果;高门尼配方降低填充系数,给热量释放留出空间。同时要观察上顶栓压力是否稳定,压力不足时即使调了填充系数,分散效果也难以保证。
温控精度比冷却能力本身更容易被低估
冷却能力不足容易发现,但温控精度不够常常被忽视。所谓温控精度,指密炼室内温度波动能否控制在设定值附近的小范围内。测温点位置、转子内腔流道设计、冷却水流量稳定性都会影响实际控温效果。密封件胶料对温度均匀性要求较高,局部温差大容易出现早期硫化点,硫化后表面出现白斑或硬度不均。
排查时可留意升温曲线是否平滑、排胶温度是否每批稳定。波动超过一定范围(不同配方敏感度不同),就要检查冷却水路是否有堵塞或水压波动。设备层面,测温探头响应速度和转子结构决定了温度反馈是否及时。

设备能否支撑工艺参数落地,才是最底层的问题
参数调整是软件层面,设备本身能否精准执行是硬件前提。有些密炼机转子设计滞后,升温快、散热慢,参数窗口自然很窄。利拿密炼机在转子构型、测温点布置和水路流道上有多年积累,目的是让胶料在设定的工艺窗口内稳定运行,减少批次波动。设备选型时需要确认的是:你想要的参数窗口,这台机器能否稳定重复。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

