密炼机配件寿命差异大?转子、密封与温控的匹配逻辑
密炼机配件如何影响橡胶密封件的混炼质量与设备寿命
橡胶密封件对胶料的均匀性和稳定性要求极高,任何一批混炼胶出现分散不均或焦烧迹象,都会直接传导至制品合格率。不少企业将问题归咎于配方或工艺,却忽略了密炼机配件之间的匹配度。转子磨损、密封失效、温控滞后,这些看似独立的部件,实际在高速混炼中相互牵制,共同决定最终塑化效果。
常见的误区是单独更换某一类配件,例如只换转子不检查密封间隙,或只调整温控却不关注转子棱顶间隙的变化。配件之间缺乏系统性配合,往往导致新件装上去后问题依旧,甚至加速相邻部件的损耗。要理清这层关系,需要从三个维度拆解来看。

转子结构决定混炼剪切效率,也影响密封负载
转子是密炼机的核心工作件,其棱顶间隙、螺旋角度和转速范围,直接关系到胶料在腔体内的剪切与折叠效果。对于橡胶密封件常用的高硬度、高粘度胶料,转子结构若不匹配,轻则混炼周期拉长,重则出现局部过炼或分散不良。
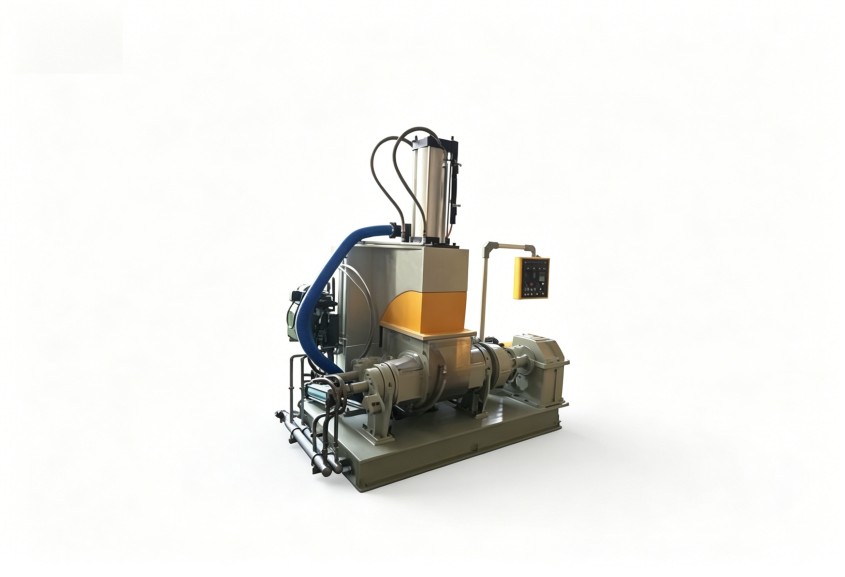
更关键的是,转子状态会直接影响密封区域的工作负载。当转子棱顶磨损后,间隙变大,胶料流动状态改变,密封件两侧的压差随之波动,容易诱发泄漏。因此,判断密炼机配件状态时,不能只看单件磨损程度,要结合转子的径向跳动、轴向窜动与密封腔压力变化综合评估。若转子已服役多年,即使外观完好,也应检测其与密炼室内壁的实际间隙是否仍在合理范围内。
密封形式与润滑路径:泄漏问题需要系统性排查
很多厂家遇到密炼机轴端漏料或漏粉,第一反应是更换密封圈。但密封件的寿命取决于多个外部条件,包括润滑油品黏度、供油压力稳定性、转子轴颈的表面光洁度,以及密炼室内部温度场的分布。不同密封结构,例如机械密封与填料密封,对润滑路径和冷却效果的敏感程度差异很明显。

密封失效往往不是单一原因造成的。如果检查发现新换的密封件在短时间内再次失效,建议重点排查油路是否存在局部堵塞,或者转子轴颈是否因长期磨损出现细微沟槽。此时,单纯更换密炼机配件并不能解决问题,需要对整个润滑与冷却回路做一次系统性检测。若更换高性能密封组件,需同步确认供油参数是否满足其设计要求。
温控精度关联转子热膨胀,选型需预留匹配余量
橡胶密封件混炼对温度窗口要求严格,温控系统的响应速度直接决定胶料是否会在密炼室内发生早期硫化。但温控不只是仪表和阀门的事,它与转子本体、密炼室内壁的材质及热膨胀系数紧密相关。当设备长时间高负荷运转,若温控系统无法快速带走热量,转子与密炼室间隙会因热膨胀而改变,影响剪切效果,并间接加剧密封磨损。
在评估温控相关密炼机配件时,建议关注温度传感器的响应时间、冷却水流量与压力的稳定性,以及转子内部循环通道是否存在结垢。若当前设备存在温度控制滞后问题,除了校准仪表,还需确认转子内部流道设计是否与实际冷却水源条件匹配。更换温控配件时,要与转子结构一并考虑,避免出现冷却效率提升但转子热应力分布不均的新矛盾。
配件维护的优先顺序与设备升级思路
将以上三个维度放在一起看,可以得出一个判断框架:工况异常时,应先确认温控和密封这类环境条件是否稳定,再检查转子本体磨损情况,最后才考虑工艺参数调整。许多频繁出现的混炼质量问题,根源并不在操作端,而是前期配件选型或维护节奏未能适应特定胶种要求。
对于计划对老旧设备做升级改造的橡胶密封件企业,最直接的思路是选择与原厂设计逻辑一致的密炼机配件总成方案。这能避免因不同品牌部件之间的接口公差和响应特性差异,产生不可预见的设备故障。建议在采购前,将当前胶料配方、单批产能、冷却水温度等工况数据整理清楚,以便供应商做出更贴合实际负荷需求的配置判断。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。