密炼机下辅机配合不当,陶瓷粉末混炼出现团粒和粘料怎么办
密炼机下辅机衔接不当,陶瓷粉末混炼为何总出团粒
陶瓷粉末混炼对均匀性的要求,往往比橡胶和塑料更为苛刻。许多用户花了不少精力调整密炼机的转子转速和填充系数,却发现混炼效果依然不稳定。问题时常不在密炼机本体,而在于下辅机的工艺衔接。下辅机并不仅是输送和卸料那么简单,它的温控精度、停留时间和输送方式,会直接影响物料从混炼到成型的中间状态。
密炼机下辅机负责什么
密炼机下辅机通常指从卸料门开启后到物料进入下一道工序之间的整套装置。它承担着三个任务:将已混炼的物料快速、完整地排出;在输送和冷却过程中维持设定的温度和形态;将物料破碎或开条,方便后续成型。对于陶瓷粉末这类对温度敏感的物料,下辅机还需要兼顾粉尘防护和异物隔离。
陶瓷粉末混炼中的三个常见异常点
冷却不及时导致坯料假性结块
密炼机排料温度较高时,下辅机若不能迅速将物料冷却到工艺窗口内,陶瓷粉末中的结合剂会处于半熔融状态。此时输送辊筒或破碎刀辊表面容易粘附物料,形成假性结块。这种结块进入下一道工序后被压碎,往往表现为成型坯体内部密度不均。
输送距离过长造成细粉偏析
陶瓷粉末的粒径分布跨度大,下辅机输送距离过长或经过多次转运,细小颗粒会在震动和落差中与粗颗粒分离。排料越均匀,输送路径上的偏析风险反而越容易被忽视。下辅机是否采用低落差、短路径的输送设计,值得列入考察条件。

破碎环节温升失控激活胶粘剂
某些陶瓷配方使用有机胶粘剂增强生坯强度。这些胶粘剂对温度比较敏感。下辅机的破碎设备若采用高速剪切式结构,局部温升可能激活胶粘剂,使粉末重新团聚。此时调整破碎间隙或转速只能缓解,更理想的方案是选择低速、间歇式的破碎方式,配合同步的冷却风量。
关注下辅机与密炼机的三个协同关系
- 排料速度与冷却面积的匹配:间断式排料时,下辅机需要有足够的暂存和摊薄能力,防止物料堆积后中心层散热困难。
- 温控系统与密炼机测温点的联动:下辅机的冷却风量或循环水温度如能参考密炼机的排料温度曲线进行调节,整体温控精度会明显改善。
- 破碎粒度与后续成型工艺的匹配:造粒或破碎后的片料大小,需要与挤出或压制成型的加料口尺寸对应。这个细节很容易在选型时被遗漏。
如何从设备配置上减少此类问题
针对陶瓷粉末混炼,密炼机下辅机的选型可以优先考虑以下配置方向:接触物料的部件选用易清洁的抛光表面,减少物料残留;输送路径尽量垂直短接,避免长距离皮带输送;冷却段具备独立的风量和温度调节能力,不跟随主机简单启停。这些配置并不增加太多成本,但对减少团粒、粘料带来的停机清理时间,帮助比较直接。

利拿实业在密炼机及配套下辅机的整体规划方面有多年经验。如果您正在为陶瓷粉末或其它高填充配方选择混炼设备,可将实际工艺要求纳入整体方案一起评估。
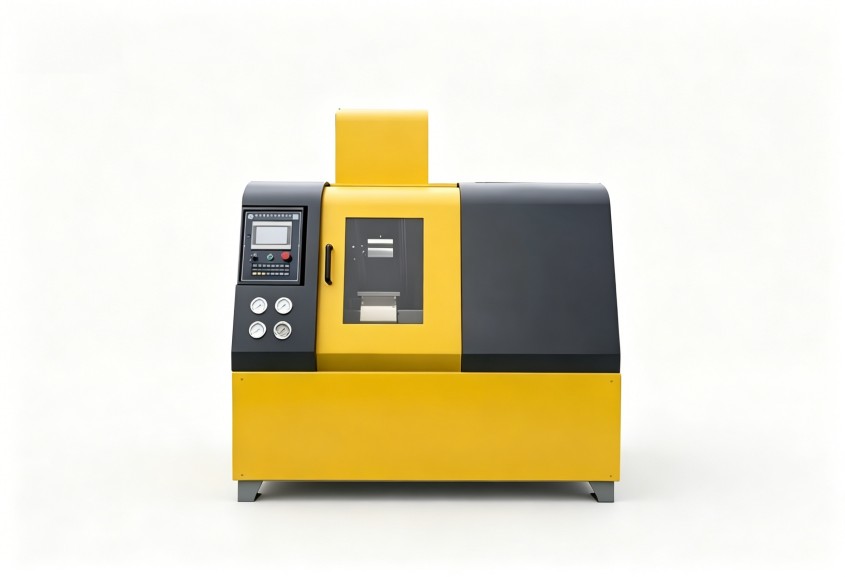
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。