电缆料密炼机温控偏差大?先看转子和冷却水路
电缆料密炼机混炼温度失控,问题未必在温控仪表
电缆料混炼时温度忽高忽低,轻则影响塑化均匀度,重则出现焦烧料或硫化不充分,整批线缆的绝缘性能跟着受牵连。不少厂家遇到这种情况,第一反应是更换温控仪表或调整冷却水流量,却常常发现治标不治本。温度显示波动只是结果,真正的原因往往藏在密炼机的转子结构、冷却水路设计和填充系数设定里。这篇文章就从这三个维度展开,帮您理清排查方向,避免把时间浪费在表面问题上。
转子结构如何影响电缆料的温度分布
电缆料常用配方中,PVC、PE 或交联料对剪切热非常敏感。转子棱顶与混炼室壁之间的间隙决定了局部剪切强度,间隙过小,物料摩擦热集中,中心温度容易瞬间冲高;间隙过大,剪切不足,外层料温到了但内部还没塑化。此外,转子转速与速比的匹配也影响热量累积速度。
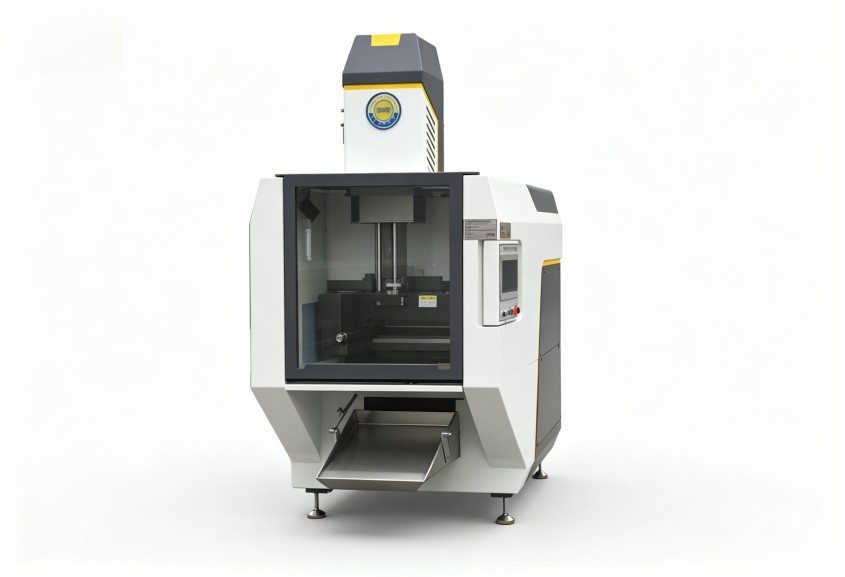
对密炼机供应商而言,转子构型并非越复杂越好,而是要匹配电缆料的软硬度和熔融特性。比如梯形转子适合塑化要求高的配方,而剪切型转子更适合需要快速分散颜填料的体系。如果设备本身转子选型就不对,后面再怎么调温控也难有成效。
冷却水路设计比冷却水流量更容易被忽视
很多电缆料厂家只盯着进水温度和总流量,却很少关注密炼机内部冷却水路的走向与流速分布。转子内部、混炼室壁、卸料门等位置的冷却通道如果存在死角或截面积突变,局部换热效率就会下降。表现为温度传感器读数正常,但物料实际局部过热。
判断冷却水路是否合理,可以从两个细节入手:一是各段冷却回路是否独立可调,二是转子内腔冷却结构是否采用强制循环设计。独立回路能够针对不同混炼区域分别调节,强制循环则保证热量被稳定带走。若设备在这两方面配置不足,生产高填充电缆料时温度波动会尤其明显。

填充系数与投料方式的连锁反应
填充系数定得过高,物料在混炼室内没有足够翻动空间,剪切热堆积在局部难以扩散;定得过低,物料与转子接触不充分,升温缓慢且分散效果差。电缆料配方中炭黑或无机填料比例较高时,填充系数的影响会被进一步放大。

投料顺序同样值得排查。先把液体助剂与树脂混合,再分批加入粉料,通常比一次性投料更容易控制温升曲线。生产过程中若发现温控频繁波动,不妨先回溯当班投料记录,确认每一次投料量和时间点是否一致。
设备选型时的三个关注方向
如果现有密炼机已多次改造仍无法稳定温控,选型阶段就要把以下三点纳入评估:转子构型是否支持目标配方体系、冷却水路是否具备分区独立调节能力、控制系统能否对温度做 PID 整定而非简单的上限报警。围绕这些维度去对比,比单纯比容积和电机功率更能反映设备真实适用性。
利拿实业在橡塑混炼设备领域有 15 年以上研发经验,持有 70 多项自主专利技术,可结合电缆料具体配方与产能要求,对转子结构、冷却系统和投料方案进行全流程非标定制设计,帮助生产厂家降低温控偏差带来的损耗。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。