膏状物料造粒粘粒结团?陶瓷喂料先查捏合温度和填充系数
膏状物料捏合挤出造粒机粘粒结团?从捏合温度与填充系数逐项排查
陶瓷粉末与粘结剂混炼成的膏状喂料,问题往往集中在造粒环节暴露:颗粒刚出模头就粘连成串,或切粒后粒径忽大忽小。这种喂料进入成型工序,坯体密度忽高忽低,脱脂烧结后变形、开裂的概率随之上升。
遇到这类异常,第一反应常常是改配方,反复调整粘结剂比例,问题却时好时坏。其实相当一部分粘粒结团与配方无关,而是工艺参数没有匹配到位。下面从捏合温度、填充系数、转速匹配三个维度给出排查思路。
先分清是哪一种"粘",再谈调整
粘粒结团不是单一故障,先对照三种典型表现定位:
- 出模头即粘连成串:切粒速度跟不上出料速度,或料温偏高、冷却不及时,颗粒还软就被推向下一环节。
- 冷却或输送中结块:颗粒内温没降下来,表面粘结剂仍有粘性,堆放后互相粘附。
- 粒径不均并伴随断条:出料压力脉动、供料不稳,根源多在捏合段的塑化均匀度。
不先对号入座就直接调机,往往越调越乱。
捏合温度偏差几度,物料状态完全不同
温度是膏状物料最敏感的变量,偏高偏低都会出问题。
温度偏高
粘结剂被过度稀释,膏料发黏、粘转子粘腔壁,切出的颗粒偏软,落地即变形粘连。
温度偏低
粘结剂润湿不充分,粉末抱团形成干粉芯,颗粒强度差,成型时容易掉粉分层。
排查要点
关键不只在设定值,而在温控精度与响应速度。膏状物料捏合挤出造粒机的温控系统需跟随物料实际温度快速调节,腔体分区控温能减小批次间波动。可先实测卸料温度与设定值对比,波动超出工艺窗口,就先解决温控再谈配方。

填充系数与捏合时间怎么配合才算到位
捏合段的分散质量决定后续所有工序的稳定性:
- 填充过高:物料缺少翻腾空间,剪切不均,局部过炼、局部夹生,出料软一块硬一块。
- 填充过低:物料在腔内打滑空转,剪切热不足,塑化不匀,造粒时容易断条。
- 时间过短:分散不彻底;时间过长:物料受热历史被拉长,粘结剂粘度漂移,同批料前后状态不一致。
按批次记录投料量、时间、扭矩曲线和卸料温度,连续对比几批,稳定窗口很容易浮现。
转速匹配决定出料是否连续
螺杆转速决定出料压力是否平稳,切粒转速决定粒长。出料一旦脉动,条料粗细不均,切出的颗粒自然长短不一。排查时先固定切粒速度,小幅微调螺杆转速,观察模头出料是否连续,再联动调整两者比例。转速也不是越高越好:膏状物料剪切生热明显,提速同时要核对料温是否仍在窗口内。
参数都调过仍然粘粒?回到设备端核对三件事
温度、填充、转速都排查后问题依旧,多半已超出工艺调整范围,要回到设备本身:
- 温控精度与分区数量是否满足物料的工艺窗口;
- 转子、螺杆与腔体磨损是否导致间隙变大、剪切效率下降;
- 切粒方式(热切、冷切或拉条切粒)是否与膏料的软硬状态匹配。
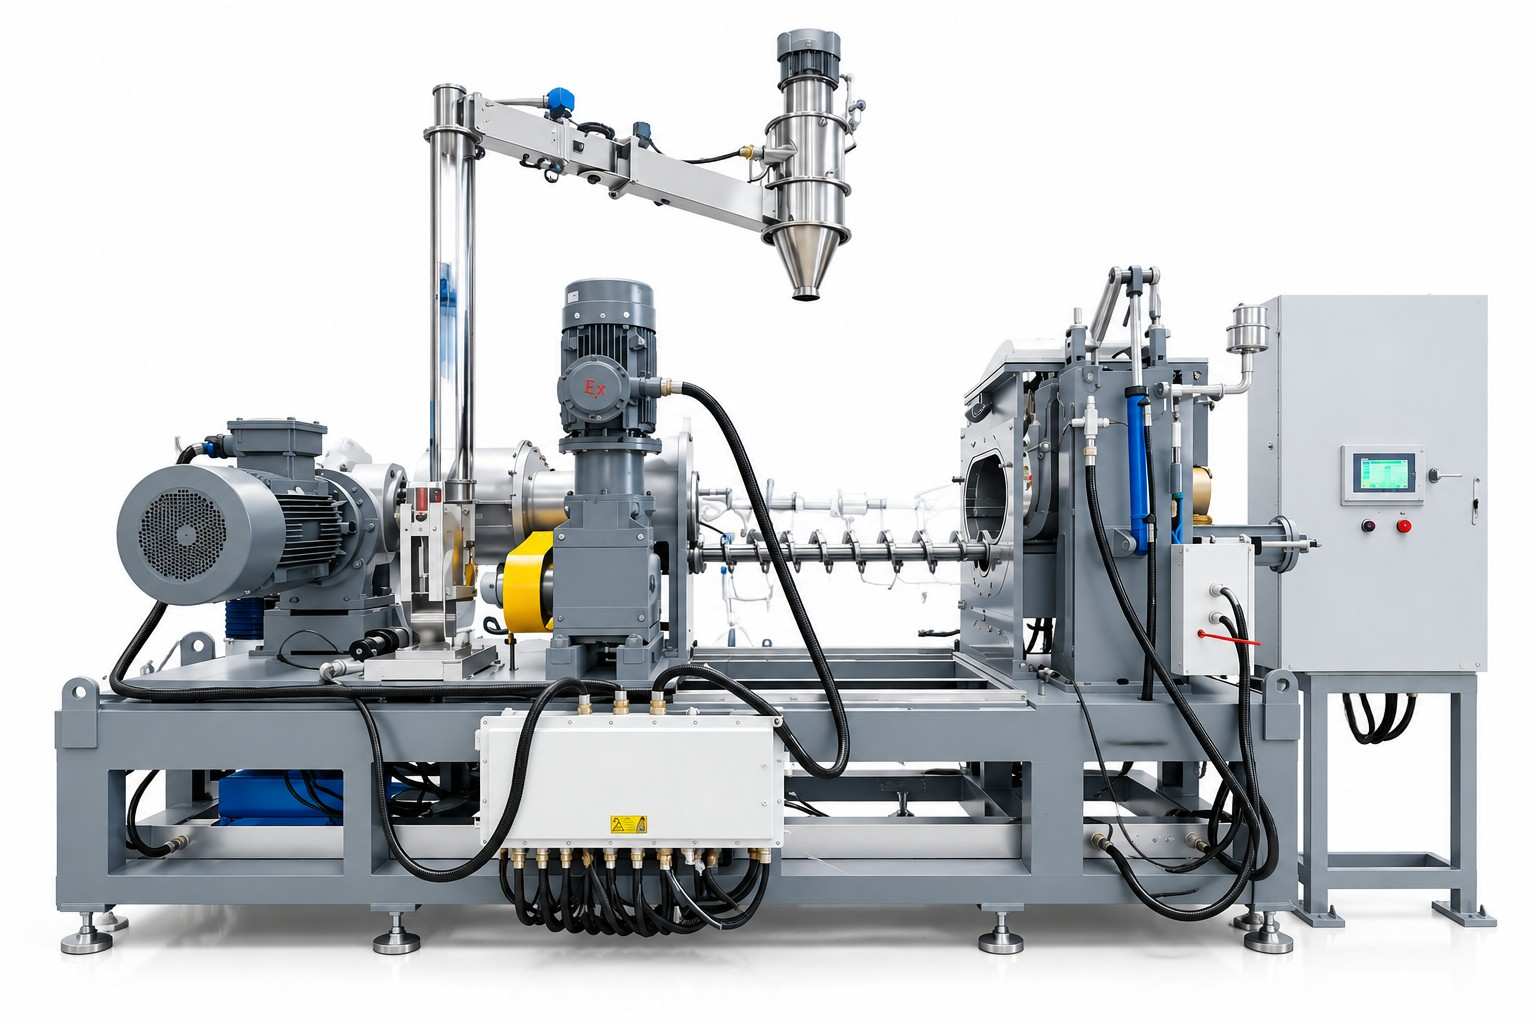
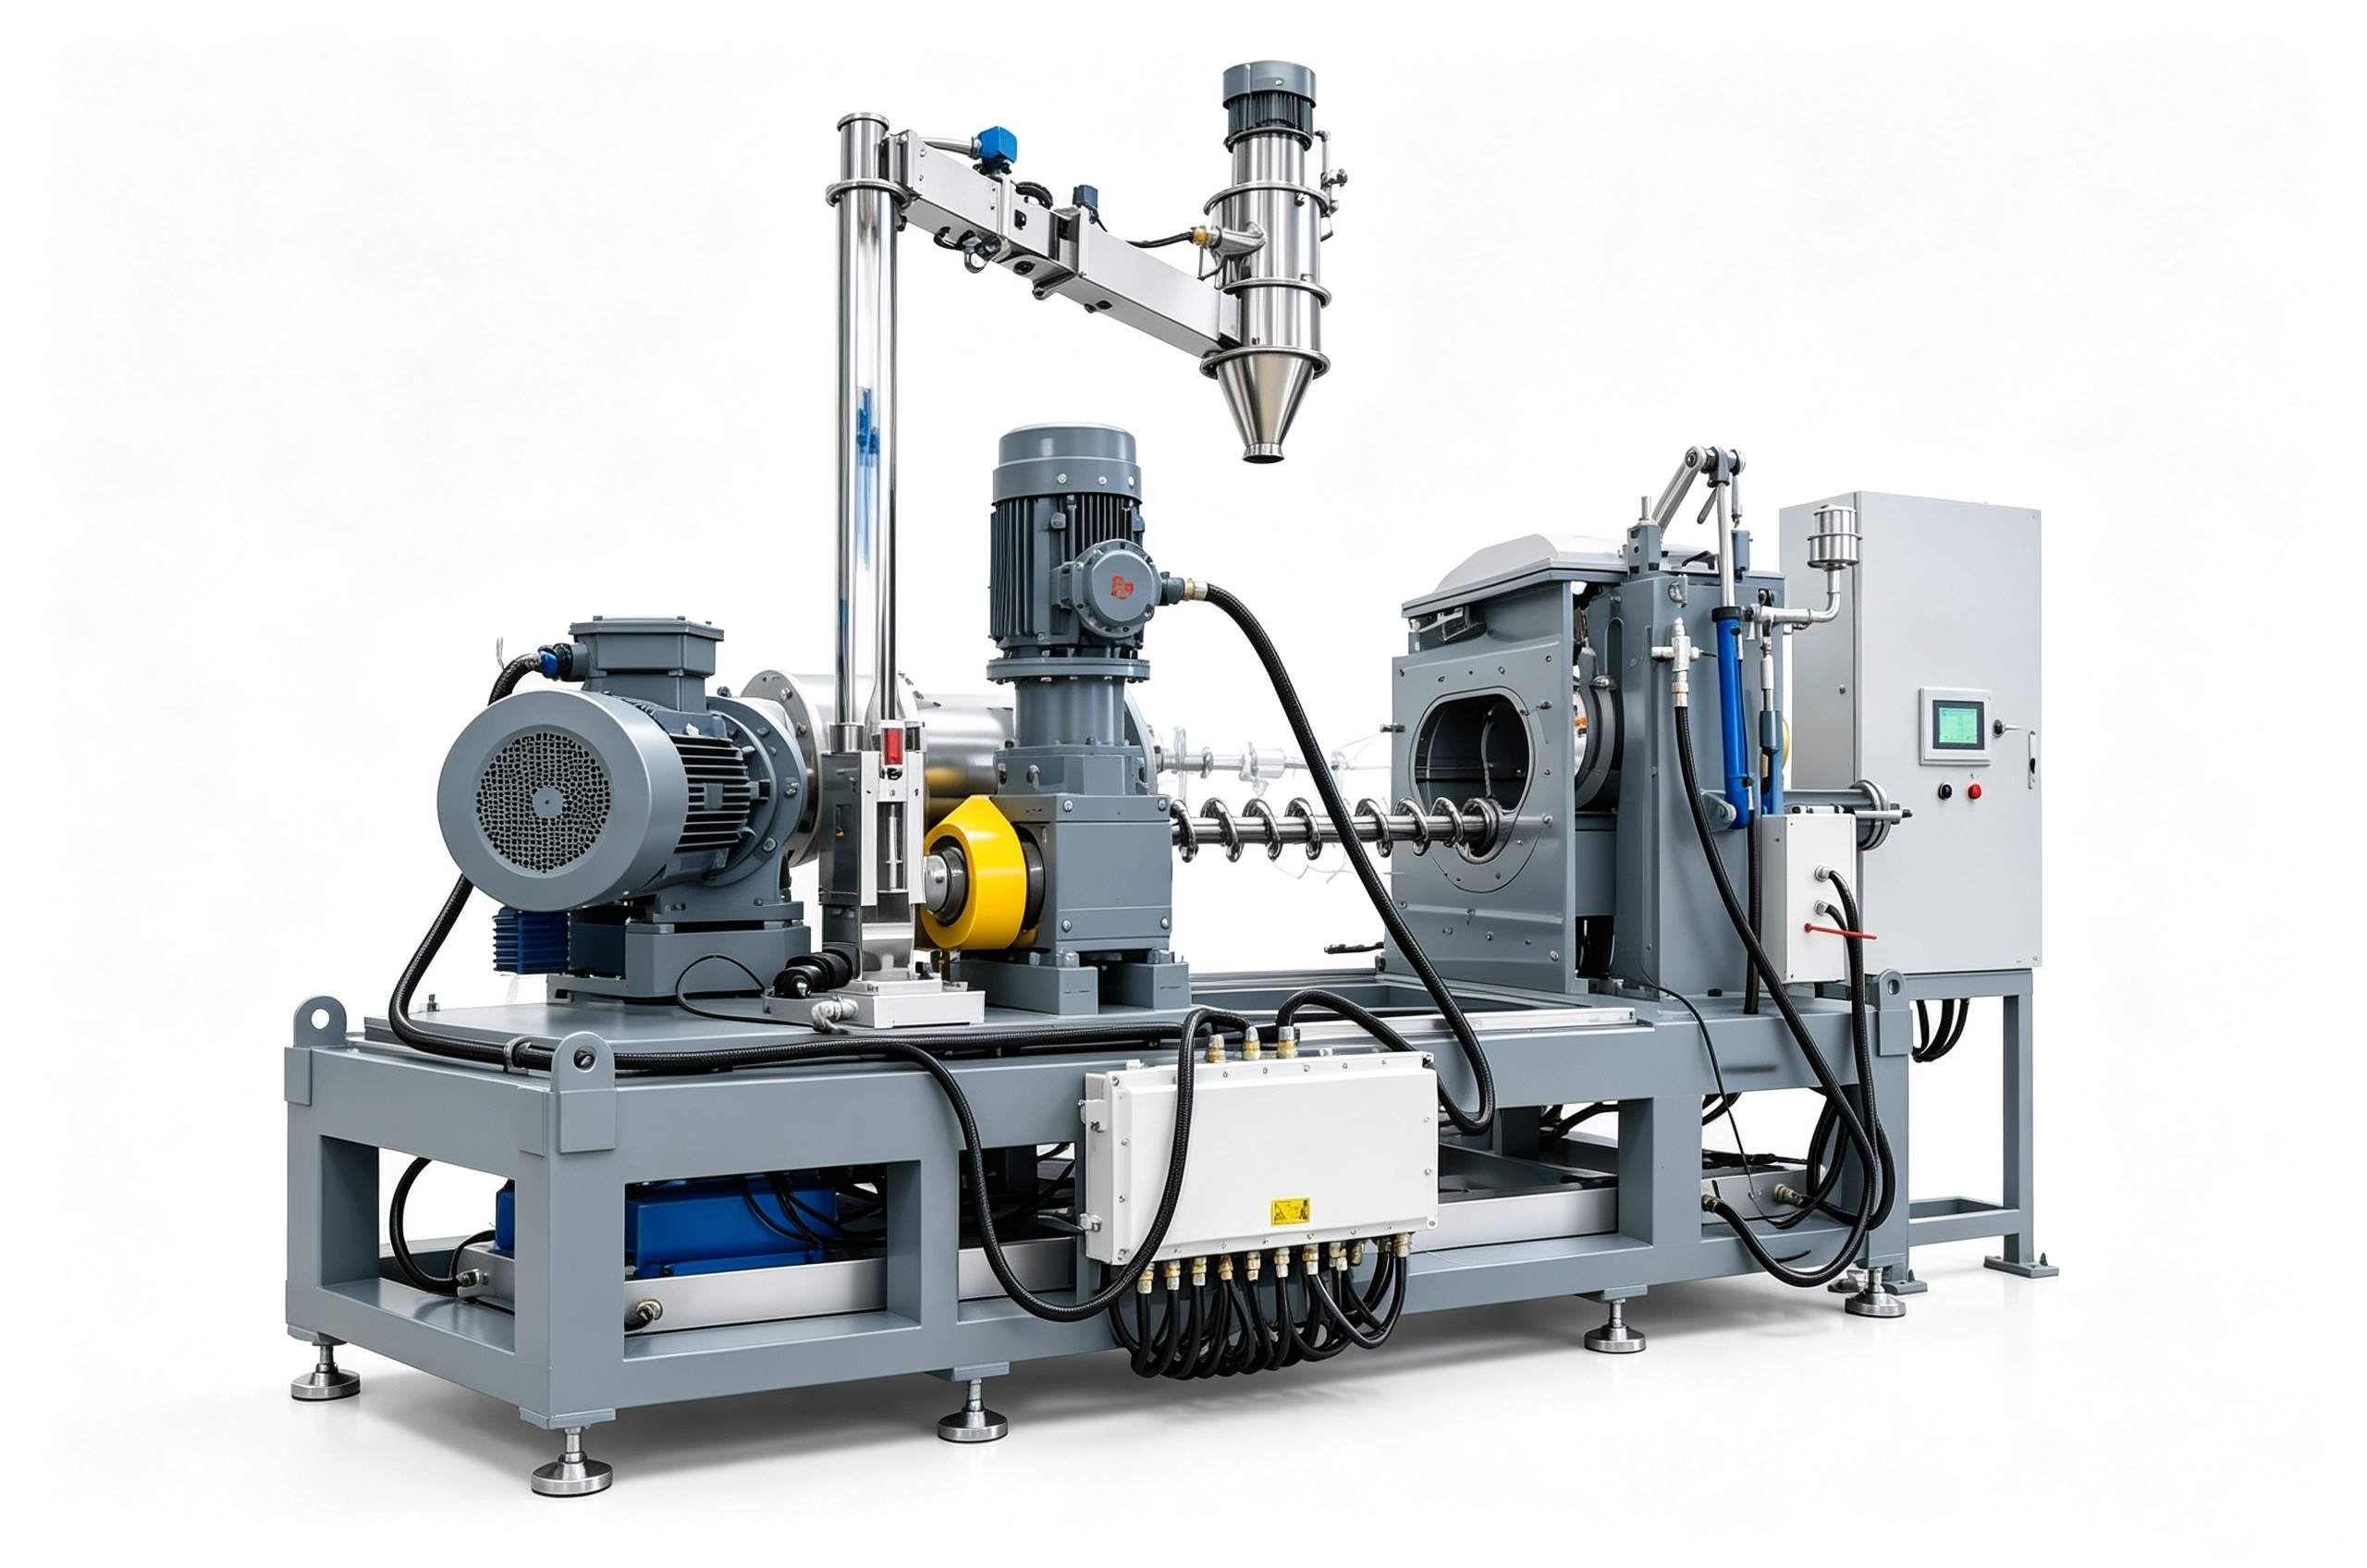
膏状物料捏合挤出造粒机的配置本应围绕物料特性展开。利拿实业拥有15年以上橡塑设备研发经验,可根据物料粘度、粉体填充比例与产能要求配置容积、转子形式和温控方案,支持全流程非标定制。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。