高填充陶瓷料清机难?液压开合捏合造粒一体机的开合与卸料设计
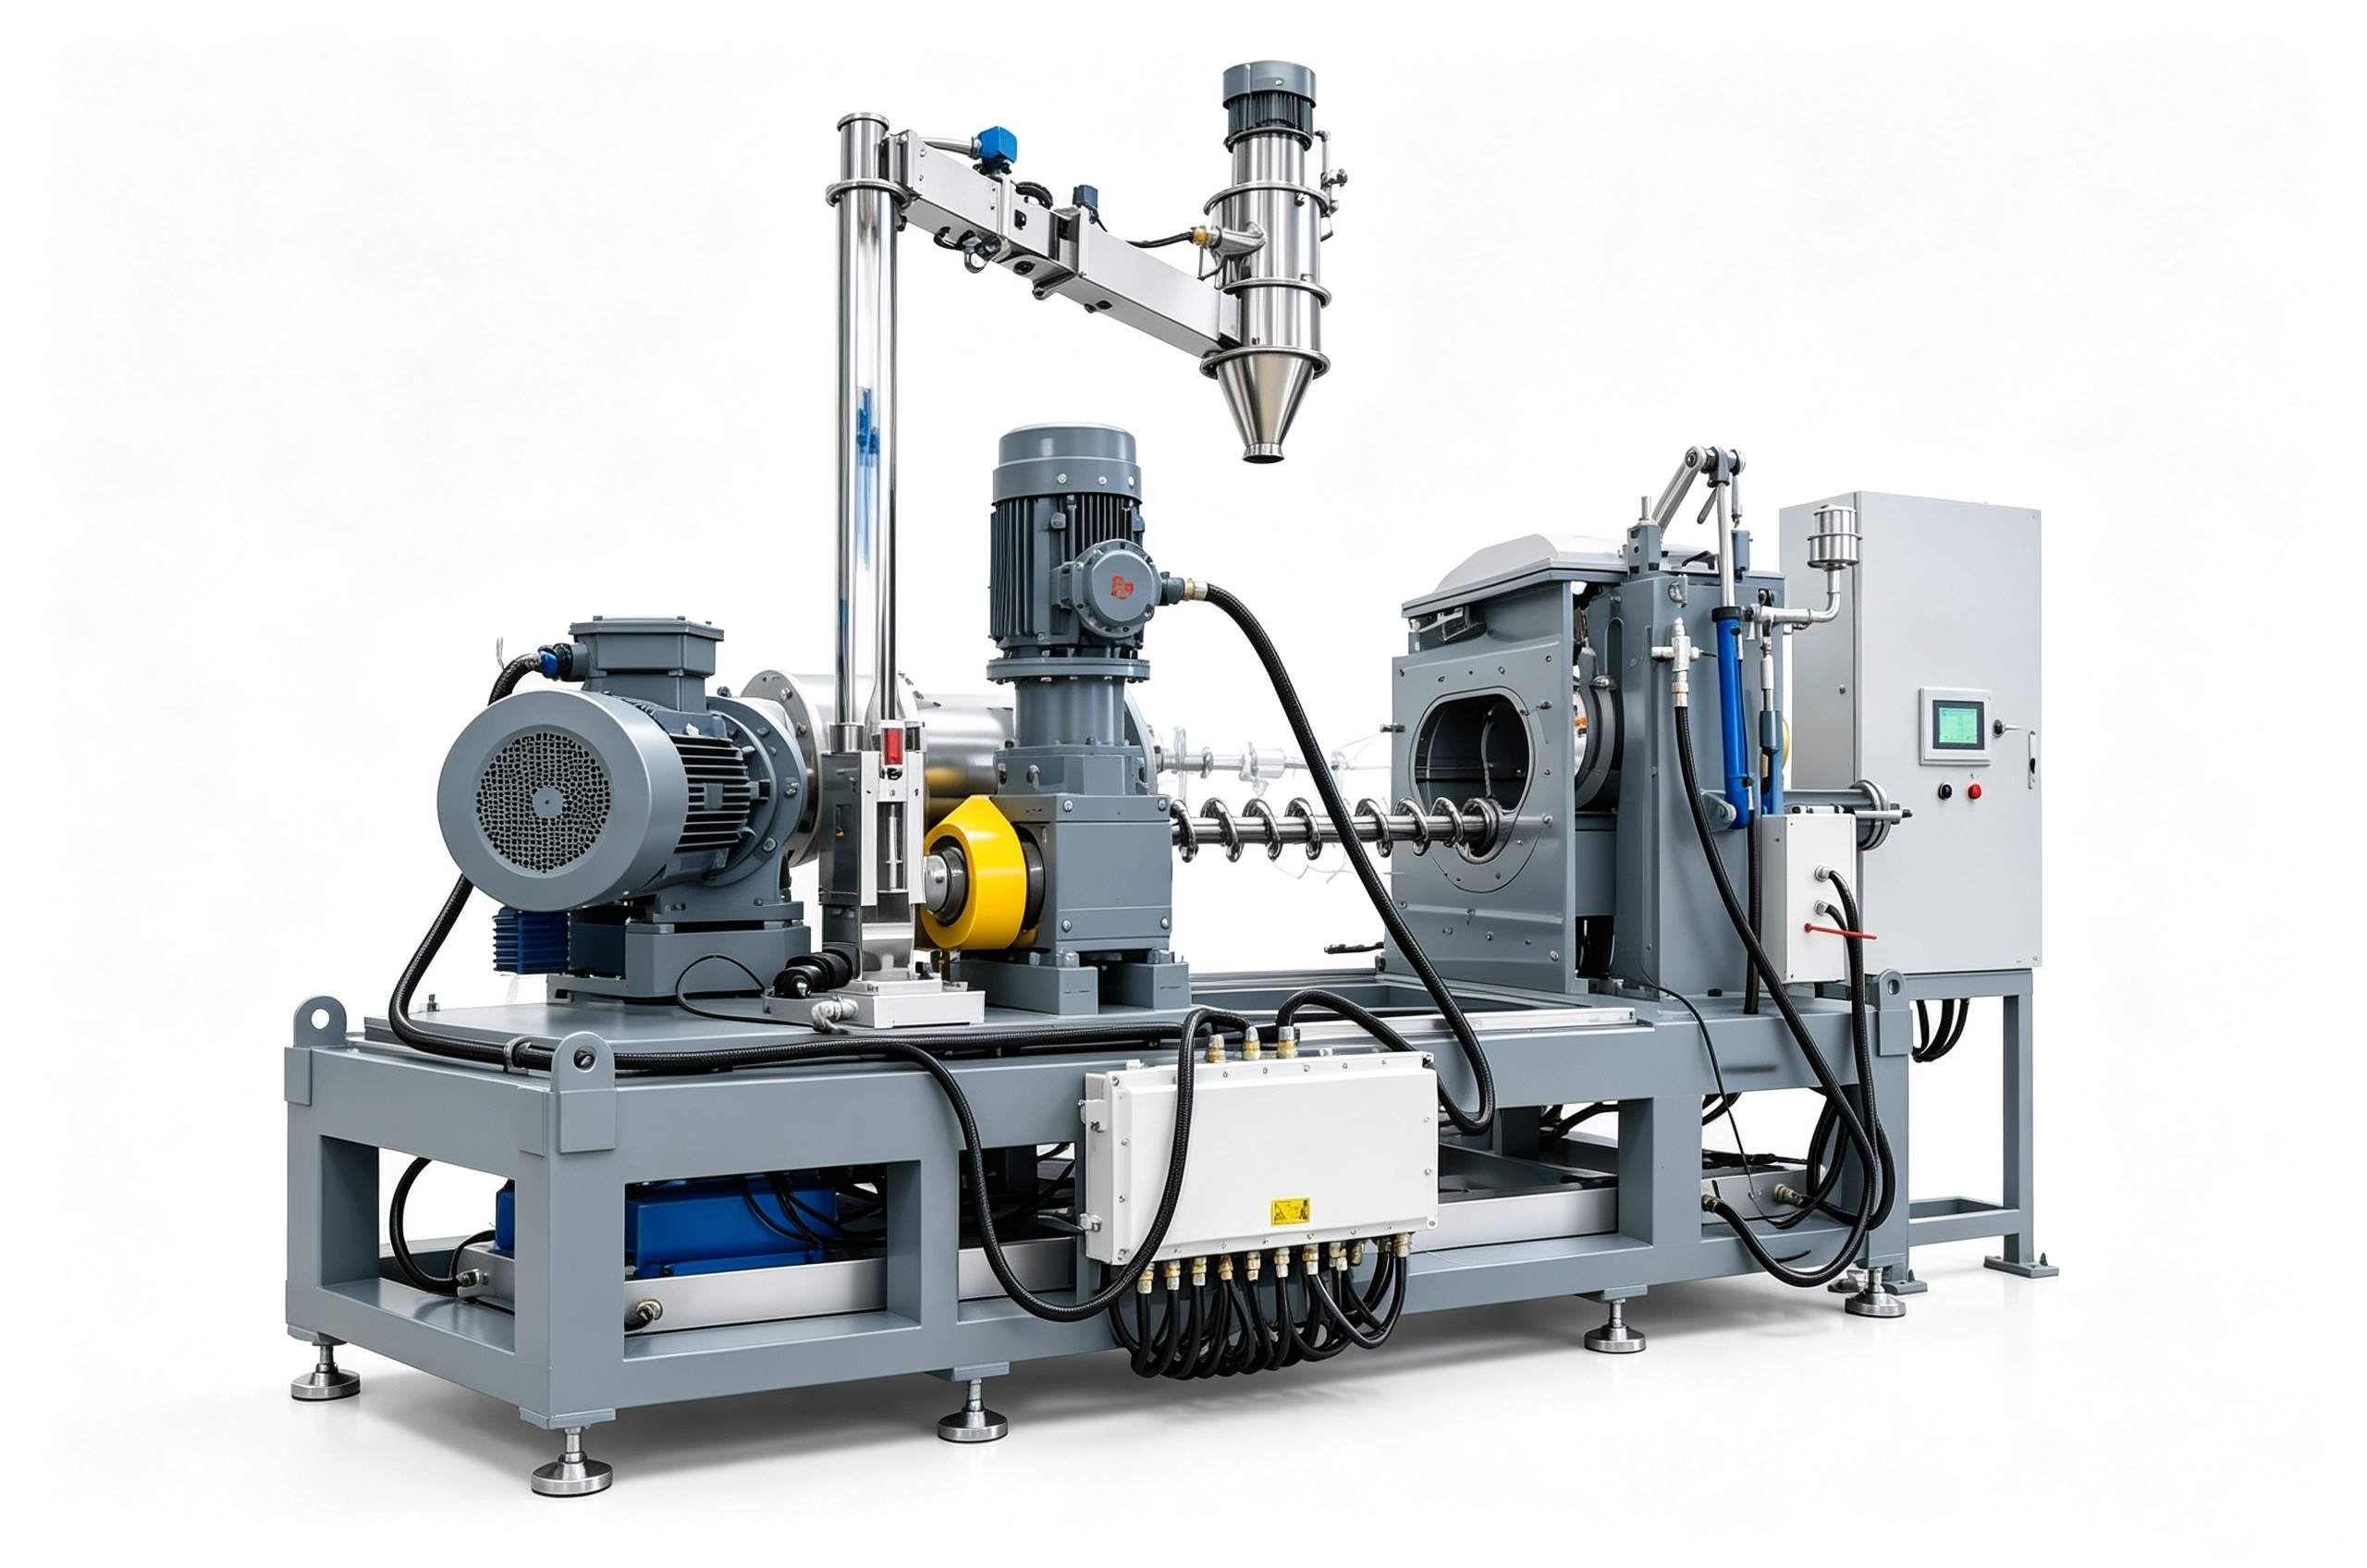
液压开合捏合造粒一体机:从开合机构与腔体设计看清机效率
做陶瓷注射成型喂料的企业常遇到同一个麻烦:氧化锆、氧化铝这类高填充物料混炼后容易粘附在腔体死角,换一批料要停机清理很久;清不干净又会污染下一批,影响烧结后的尺寸一致性。很多工厂选型时只盯着捏合功率和容积,却忽略了开合方式与卸料结构——恰恰是这两项配置决定了清机效率。本文从液压开合机构、捏合转子配合、造粒段衔接三个维度,拆解这类一体机的结构设计,帮助您判断设备是否真正适配陶瓷粉末工况。
陶瓷粉末混炼,为什么卡在"清理"这一步
陶瓷注射成型用的喂料,粉体填充比例高,混炼时还要加入蜡基或塑基粘结剂,整锅物料粘度大、附着力强。一批料卸完,腔壁、转子根部和卸料口往往挂着残料。残料清不净,下一批的成分就会偏移,烧结收缩率和成品尺寸随之波动。

换料频繁的场景更棘手:不同牌号粉体、不同配方之间切换时,固定腔体加小卸料口的传统结构,只能依靠人工从投料口伸进去掏料,既费时又存在死角。清机时间甚至超过混炼时间本身,设备利用率被明显拖低。

液压开合机构到底改变了什么
这类一体机把捏合腔的开启与加压交给液压系统完成:混炼时,液压缸驱动加压盖施加稳定压力,保证高填充物料被充分剪切与浸润;卸料时,腔体在液压驱动下翻转或敞开,物料可以整体倾倒排出,而不是从底部小孔硬挤。
清机路径变短了
腔体敞开后,腔壁和转子直接暴露在外,擦拭和目视检查都很方便,残料无处藏身。对批次纯度要求高的陶瓷喂料来说,这直接影响换料后的首件质量稳定性。
压力可调,适配不同配方
蜡基与塑基粘结剂体系对捏合压力的要求不同,液压加压可以在工艺范围内灵活调整,避免压力不足导致分散不均,或压力过高引起物料局部过热。
捏合到造粒,一体化省掉的不只是转运
捏合完成的热态物料直接进入造粒段,省掉中间冷却、破碎、再加热的往返。对陶瓷喂料而言,这带来两个直接好处:一是减少敞口转运环节,降低粉尘外逸和异物混入的机会;二是温控连续,捏合段出料温度与造粒口模温度可匹配设定,切出的颗粒致密度更均匀,后续注射成型时喂料流动性也更稳定。
因此评估液压开合捏合造粒一体机时,造粒段的温控分区能力、切粒方式与捏合段的衔接设计,都应纳入考察范围,而不是只看捏合腔容积这一项。
选型时该盯住的几个配置
- 液压系统:密封件耐温等级与长期运行的压力稳定性,直接关系开合动作的可靠程度。
- 转子构型:剪切型还是分散型,需要匹配粘结剂体系与粉体特性。
- 接触材质:腔体与转子的耐磨处理和表面光洁度,既影响使用寿命,也影响日常清洁难度。
- 批次容积:按目标填充系数反推规格,避免长期低载或过载运行。
这些配置没有统一答案,取决于具体粉体、配方体系与产能规划。利拿实业的服务领域涵盖陶瓷粉末混炼,具备70多项自主专利技术,可结合物料特性提供全流程非标定制方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。