陶瓷粉下料波动?自动计量捏合机先看这三处
陶瓷粉末下料不稳?粉体自动计量捏合机先查计量与温控
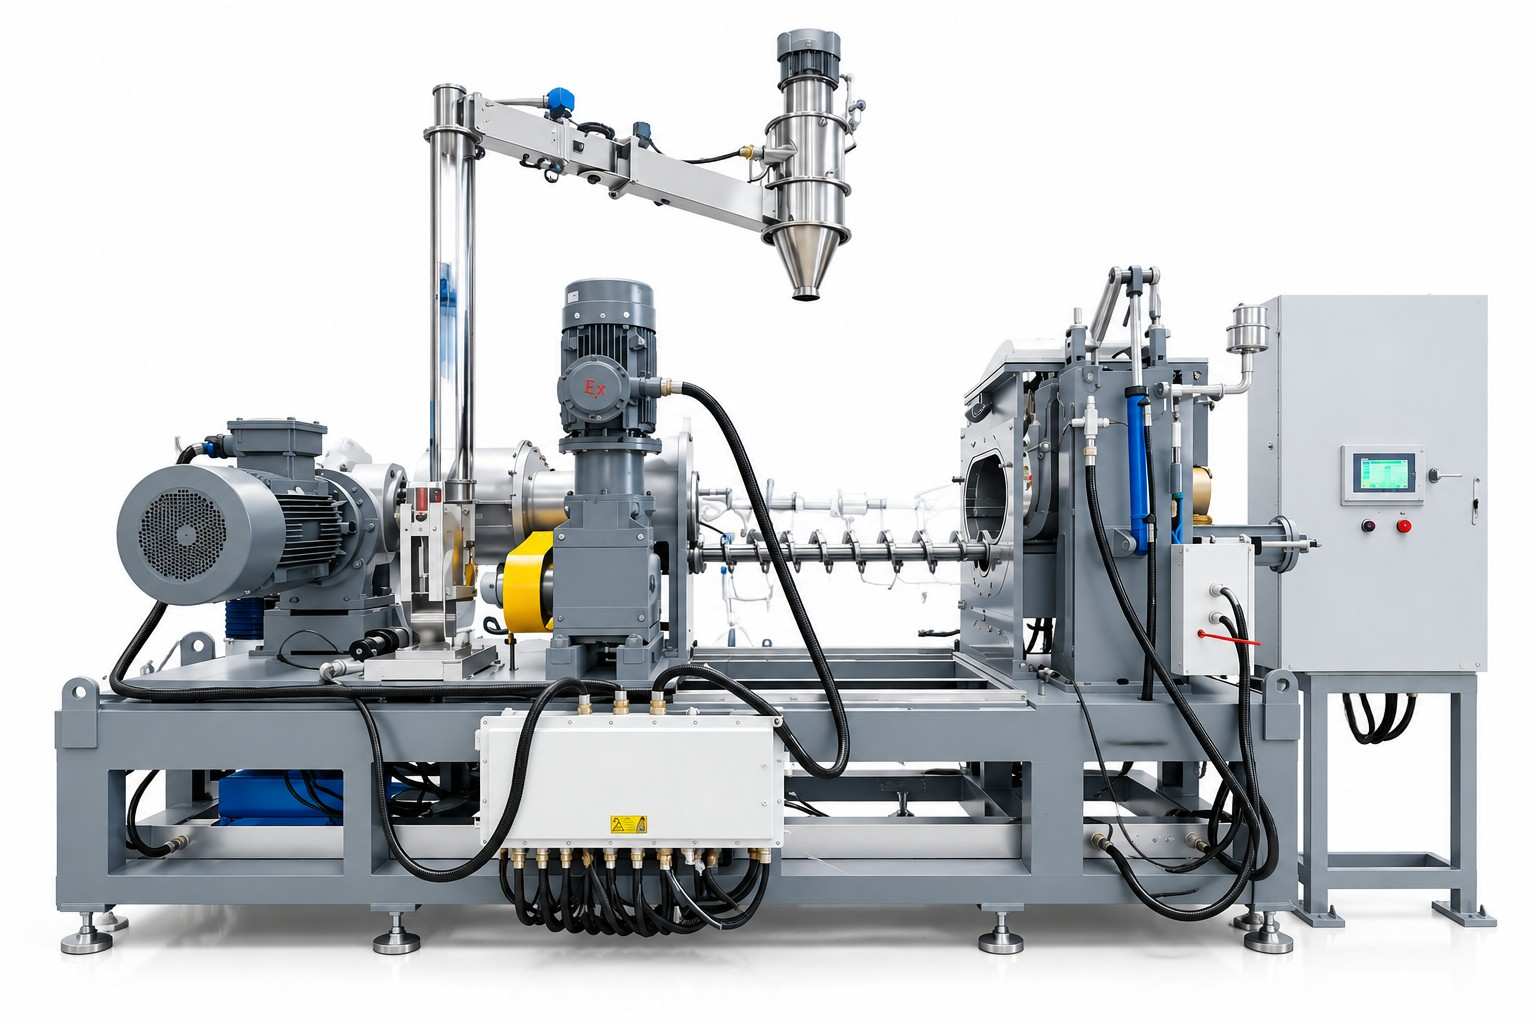
陶瓷粉末混炼时,下料忽多忽少、粉料结拱、批次黏度不一致,往往会直接影响后道成型稳定性。很多工厂把问题简单归为“配方不稳定”,却忽略了储料、输送、称量、捏合和温控之间的联动。粉体自动计量捏合机能否稳定运行,不能只看主机容积,还要结合粉料特性、加料顺序和工艺节拍综合判断。
先判断问题出在“称量”还是“混炼”
粉体计量异常通常有两类表现:
- 称量值偏差明显:设定值与实际下料量不一致,可能与料仓架桥、螺杆下料脉动、称重反馈延迟有关。
- 称量合格但料团状态不一致:重量没有明显偏差,却出现干湿不均、局部结团、温升差异,这更可能是转子结构、搅拌时间或温控精度不匹配。
排查时建议先调取连续批次的称量记录,区分是单组份波动,还是多种粉料叠加后误差放大。若微量粉料占比很低,直接采用同一计量方式容易被下料脉动影响,需要考虑分级投料或独立计量。
料仓和输送方式决定下料是否连续
陶瓷粉末粒径细、流动性差异大,受潮后更容易粘附。粉体自动计量捏合机的料仓不能只按容量选择,锥角、出料形式、破拱方式和密封结构都会影响连续性。

常见异常可从三处入手:

- 料位过低时下料不稳:粉料压头变化会影响给料均匀性,应避免空仓后再集中补料。
- 出料口出现结拱:需检查粉料含水率、仓壁结构及破拱配置,而不是单纯延长称量时间。
- 输送后有残留或脉动:软连接、管路倾角和给料装置的匹配不合理,会让实际入机量滞后于称量信号。
对于配方中比例差异较大的粉体,宜把主粉、微量粉和粘结组分分开设计计量路径,减少“大料抢料、小料不准”的情况。
计量精度要服务于工艺节拍
称量并不是越慢越好。若为了追求末端精度,把补料时间拉得过长,会打乱整锅捏合周期;若快速加料后提前截料,又可能因冲料导致超差。合理的控制方式通常采用快慢给料结合,并根据粉料堆积密度、休止角和落差调整截料阈值。
此外,计量系统与捏合主机之间需要联锁。投料门、排气、转子启动和温控达到设定范围后再进入相应工序,可以减少人工操作差异。对需要多段加料的陶瓷粉末配方,自动记录每一步投料时间和重量,也便于追溯批次问题。
温控与转子结构影响最终均匀度
粉体完成计量,只代表“进锅重量准确”,并不等于混炼质量稳定。陶瓷粉末混炼常涉及粘结剂分散和粉体包覆,若锅体温度波动大,物料流动性会发生变化,容易出现局部粘壁或分散不均。
选型时应结合物料状态确认:
- 转子形式是否适应粉料与粘结剂的剪切、折叠和交换;
- 夹套温控能否覆盖混炼过程中的升温变化;
- 投料口、密封和排气结构是否便于清理,减少换批残留;
- 容积与填充系数是否匹配,避免装料过满导致交换不足。
利拿实业可围绕陶瓷粉末的物料特性,配置从储料、计量、输送到捏合的非标方案,帮助客户把设备配置与工艺参数衔接起来。
向供应商提供这些信息,方案会更贴近现场
评估粉体自动计量捏合机时,仅提供“粉体物料”和“产量”并不充分。建议整理粉料种类、粒度、流动性、含水率、配方比例、粘结剂加入方式、单锅重量、批次节拍、允许误差和清洗要求。若有多品种切换,还要说明换料频率与防污染要求。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。