

改性塑料捏合造粒颗粒不稳?先看温控与填充系数
改性塑料捏合造粒设备颗粒不稳?从温控精度和填充系数找原因
塑料改性产线遇到颗粒大小波动、填料分散不均、料温忽高忽低时,很多工厂会先检查切粒刀和筛网。问题有时能暂时缓解,但换批料、提高转速或连续运行后又反复出现。真正的原因,常常藏在捏合、输送、温控和造粒的衔接里。
改性塑料捏合造粒设备不是单机能力的简单叠加,而是混炼均匀性、热稳定性和出料连续性的系统配合。下面结合塑料改性场景,从温控、填充系数和转子配置三个方面拆解异常来源,并给出选型与调试方向。
颗粒外观异常,先判断温控是否跟得上配方变化
改性料常包含树脂基体、填料、助剂及不同熔点的组分。若温控区温差过大,物料可能出现局部过热降解,也可能因剪切热未及时移走而粘度波动,最终反映为颗粒形状不稳定、条料粗细变化或后续加工性能不一致。
温控要看三个环节
- 捏合段:重点关注物料在高剪切下的温升是否可控,避免助剂提前挥发或树脂粘度明显下降。
- 输送段:温度需要与捏合出料状态衔接,减少料流在过渡区忽快忽慢。
- 造粒段:稳定的料温有助于切粒断面均匀,降低拖尾、连粒和碎粒概率。
因此,评估一套改性塑料捏合造粒设备时,不能只看加热功率,还要关注温控分区、冷却响应以及仪表反馈与执行机构的配合。不同配方对剪切热的敏感程度不同,温控逻辑应能随物料状态调整,而不是固定一套温度参数应对所有批次。

填充系数不合适,会同时影响分散和产量
填充系数偏低时,物料在腔体内难以形成稳定的剪切和交换路径,填料团聚体可能无法充分打开;填充系数过高,则会造成腔体负荷上升、排料不畅,局部物料停留时间变长,进一步放大温度波动。
调试时可观察三类现象
- 电流或负荷波动大:可能提示进料量与腔体容积、转子输送能力不匹配。
- 分散结果批次差异明显:需要结合加料顺序、混炼时间和填充状态一起判断。
- 出料连续性不足:若前段捏合状态不稳定,后段造粒即使刀具正常,也难以保持均匀颗粒。
合理的填充系数需要结合物料堆密度、含油或含粉比例、转子结构和目标产量综合确定。对于配方更换频繁的塑料改性车间,设备最好保留参数调整空间,便于在分散质量、能耗和节拍之间取得平衡。
转子与切粒配置,决定设备适配范围
转子结构直接影响物料的剪切、折叠和轴向输送。偏耐磨、高填充的配方,与强调低温混炼或温和分散的配方,对转子线型和表面处理的要求并不相同。若设备只按通用物料配置,遇到高玻纤、高填料或热敏性助剂时,就容易出现适配不足。
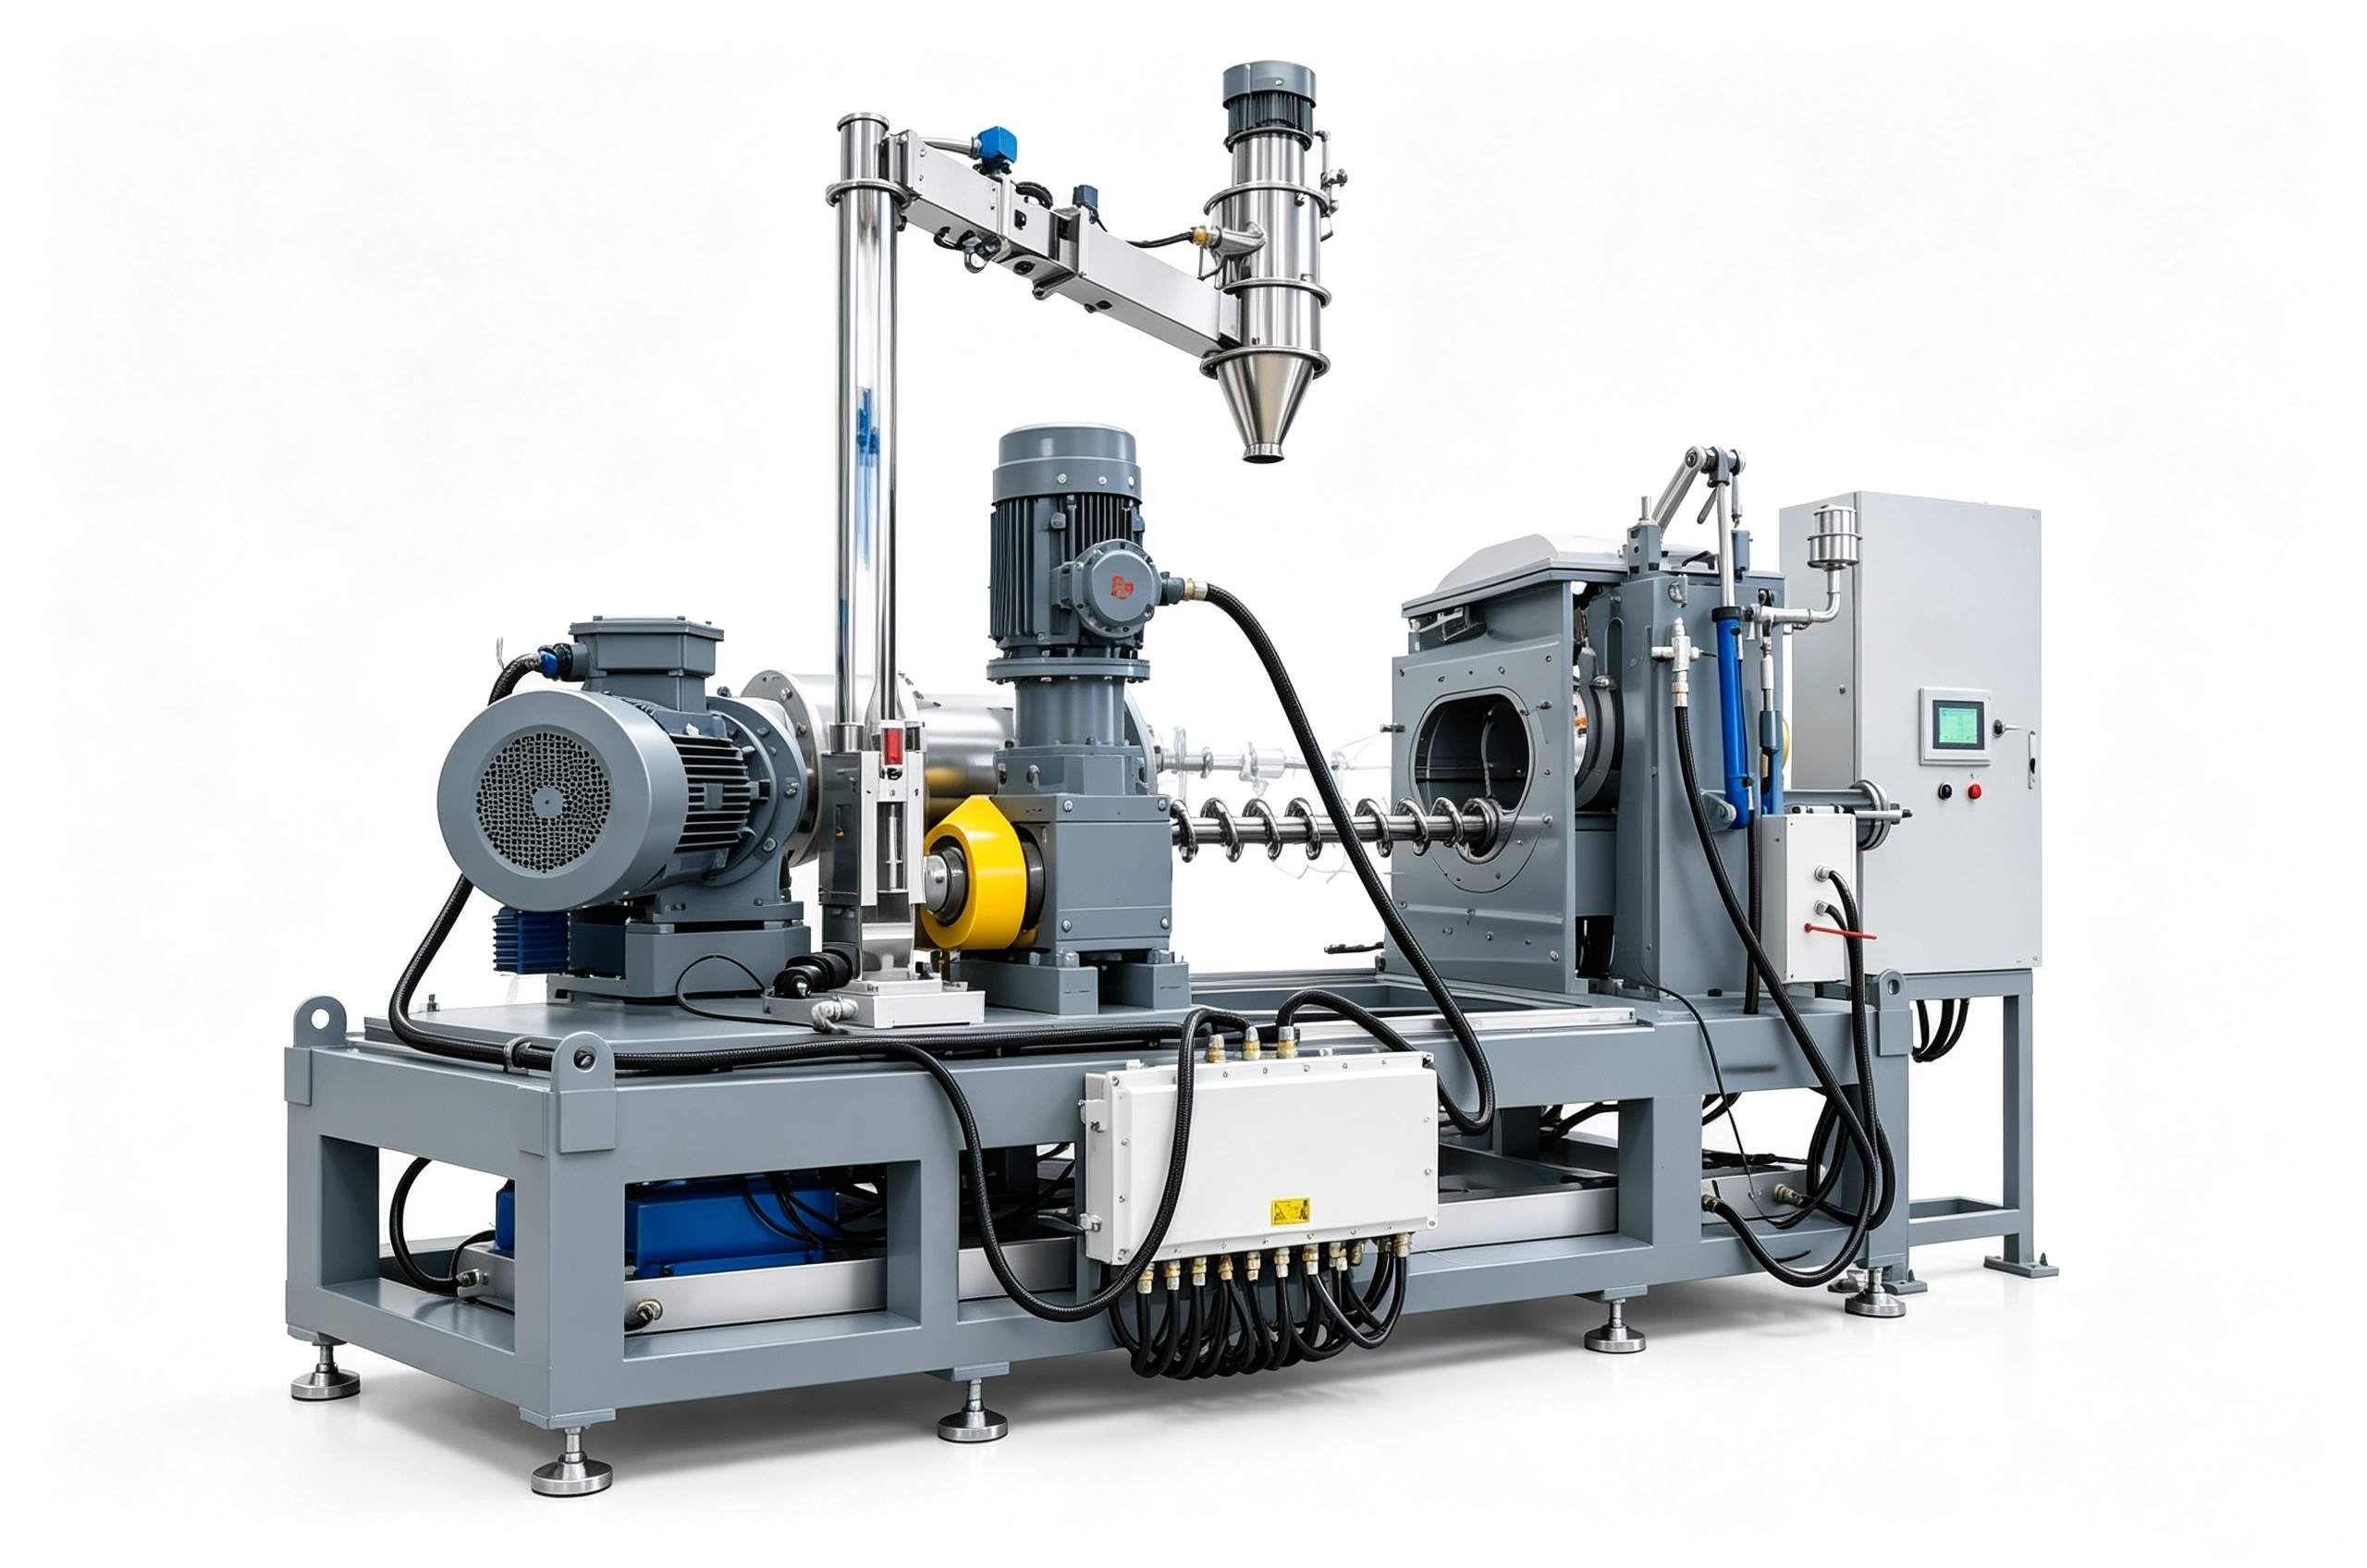
切粒部分也不能脱离前段混炼单独判断。进料压力、模孔出料均匀性、刀具贴合状态和冷却方式,都会影响最终颗粒质量。前段物料塑化和分散稳定,后段切粒才能发挥作用;反之,只频繁换刀,无法解决根因。
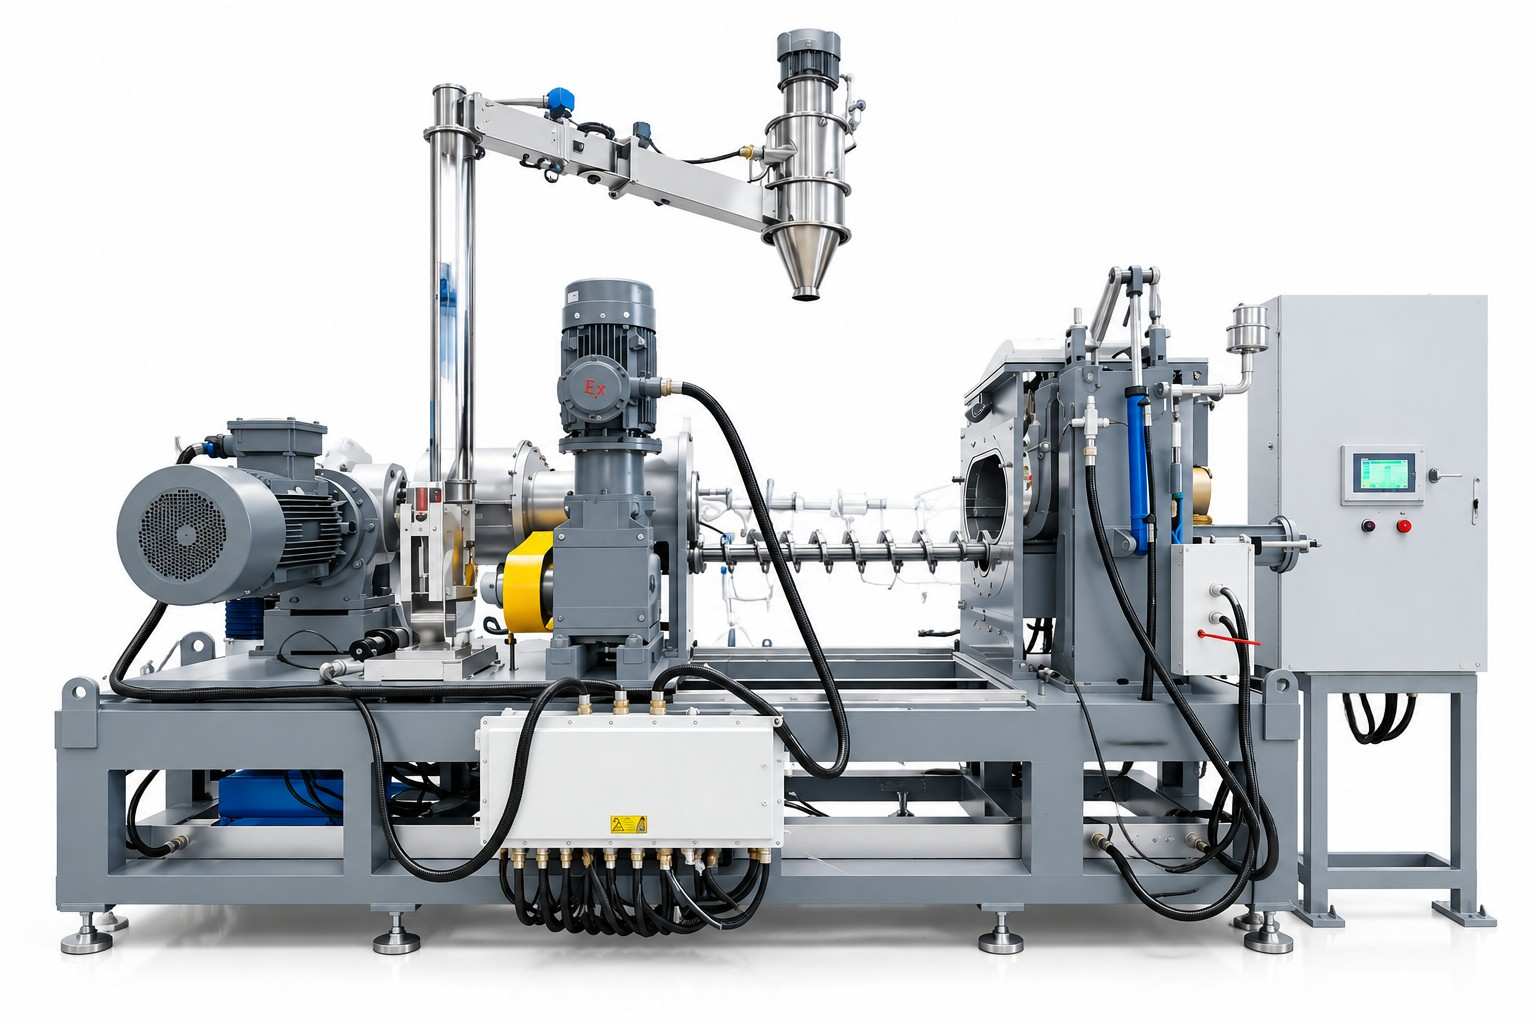
选型和询价前,建议先整理这些工况
采购或改造改性塑料捏合造粒设备时,仅提供产能要求并不足以形成准确方案。建议提前整理:
- 主要树脂类型、填料比例和助剂特性;
- 目标颗粒形态、换批频率和连续运行要求;
- 现有产线的温控、出料、分散异常表现;
- 厂房空间、自动化程度、环保与除尘需求;
- 希望新增的混炼、输送、冷却、切粒及收集环节。
这些信息会影响容积、转子、温控分区、材质耐磨要求、自动化配置和整体交付范围,也决定方案是偏向高填充分散、低温稳定,还是柔性换产。利拿实业可基于橡塑混炼成型经验,围绕降本增效和环保合规要求梳理适配思路。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
