
色母粒频繁换配方批次不稳?捏合造粒一体设备配置怎么定
色母粒多配方切换捏合造粒机怎么配,才能减少清机残留和批次波动
很多色母粒和改性塑料车间的痛点,不是设备不能做,而是换配方太频繁:深色转浅色、高填充转低填充、含蜡体系转低析出体系,一旦清机不到位,下一批就可能出现杂点、色差或性能波动。
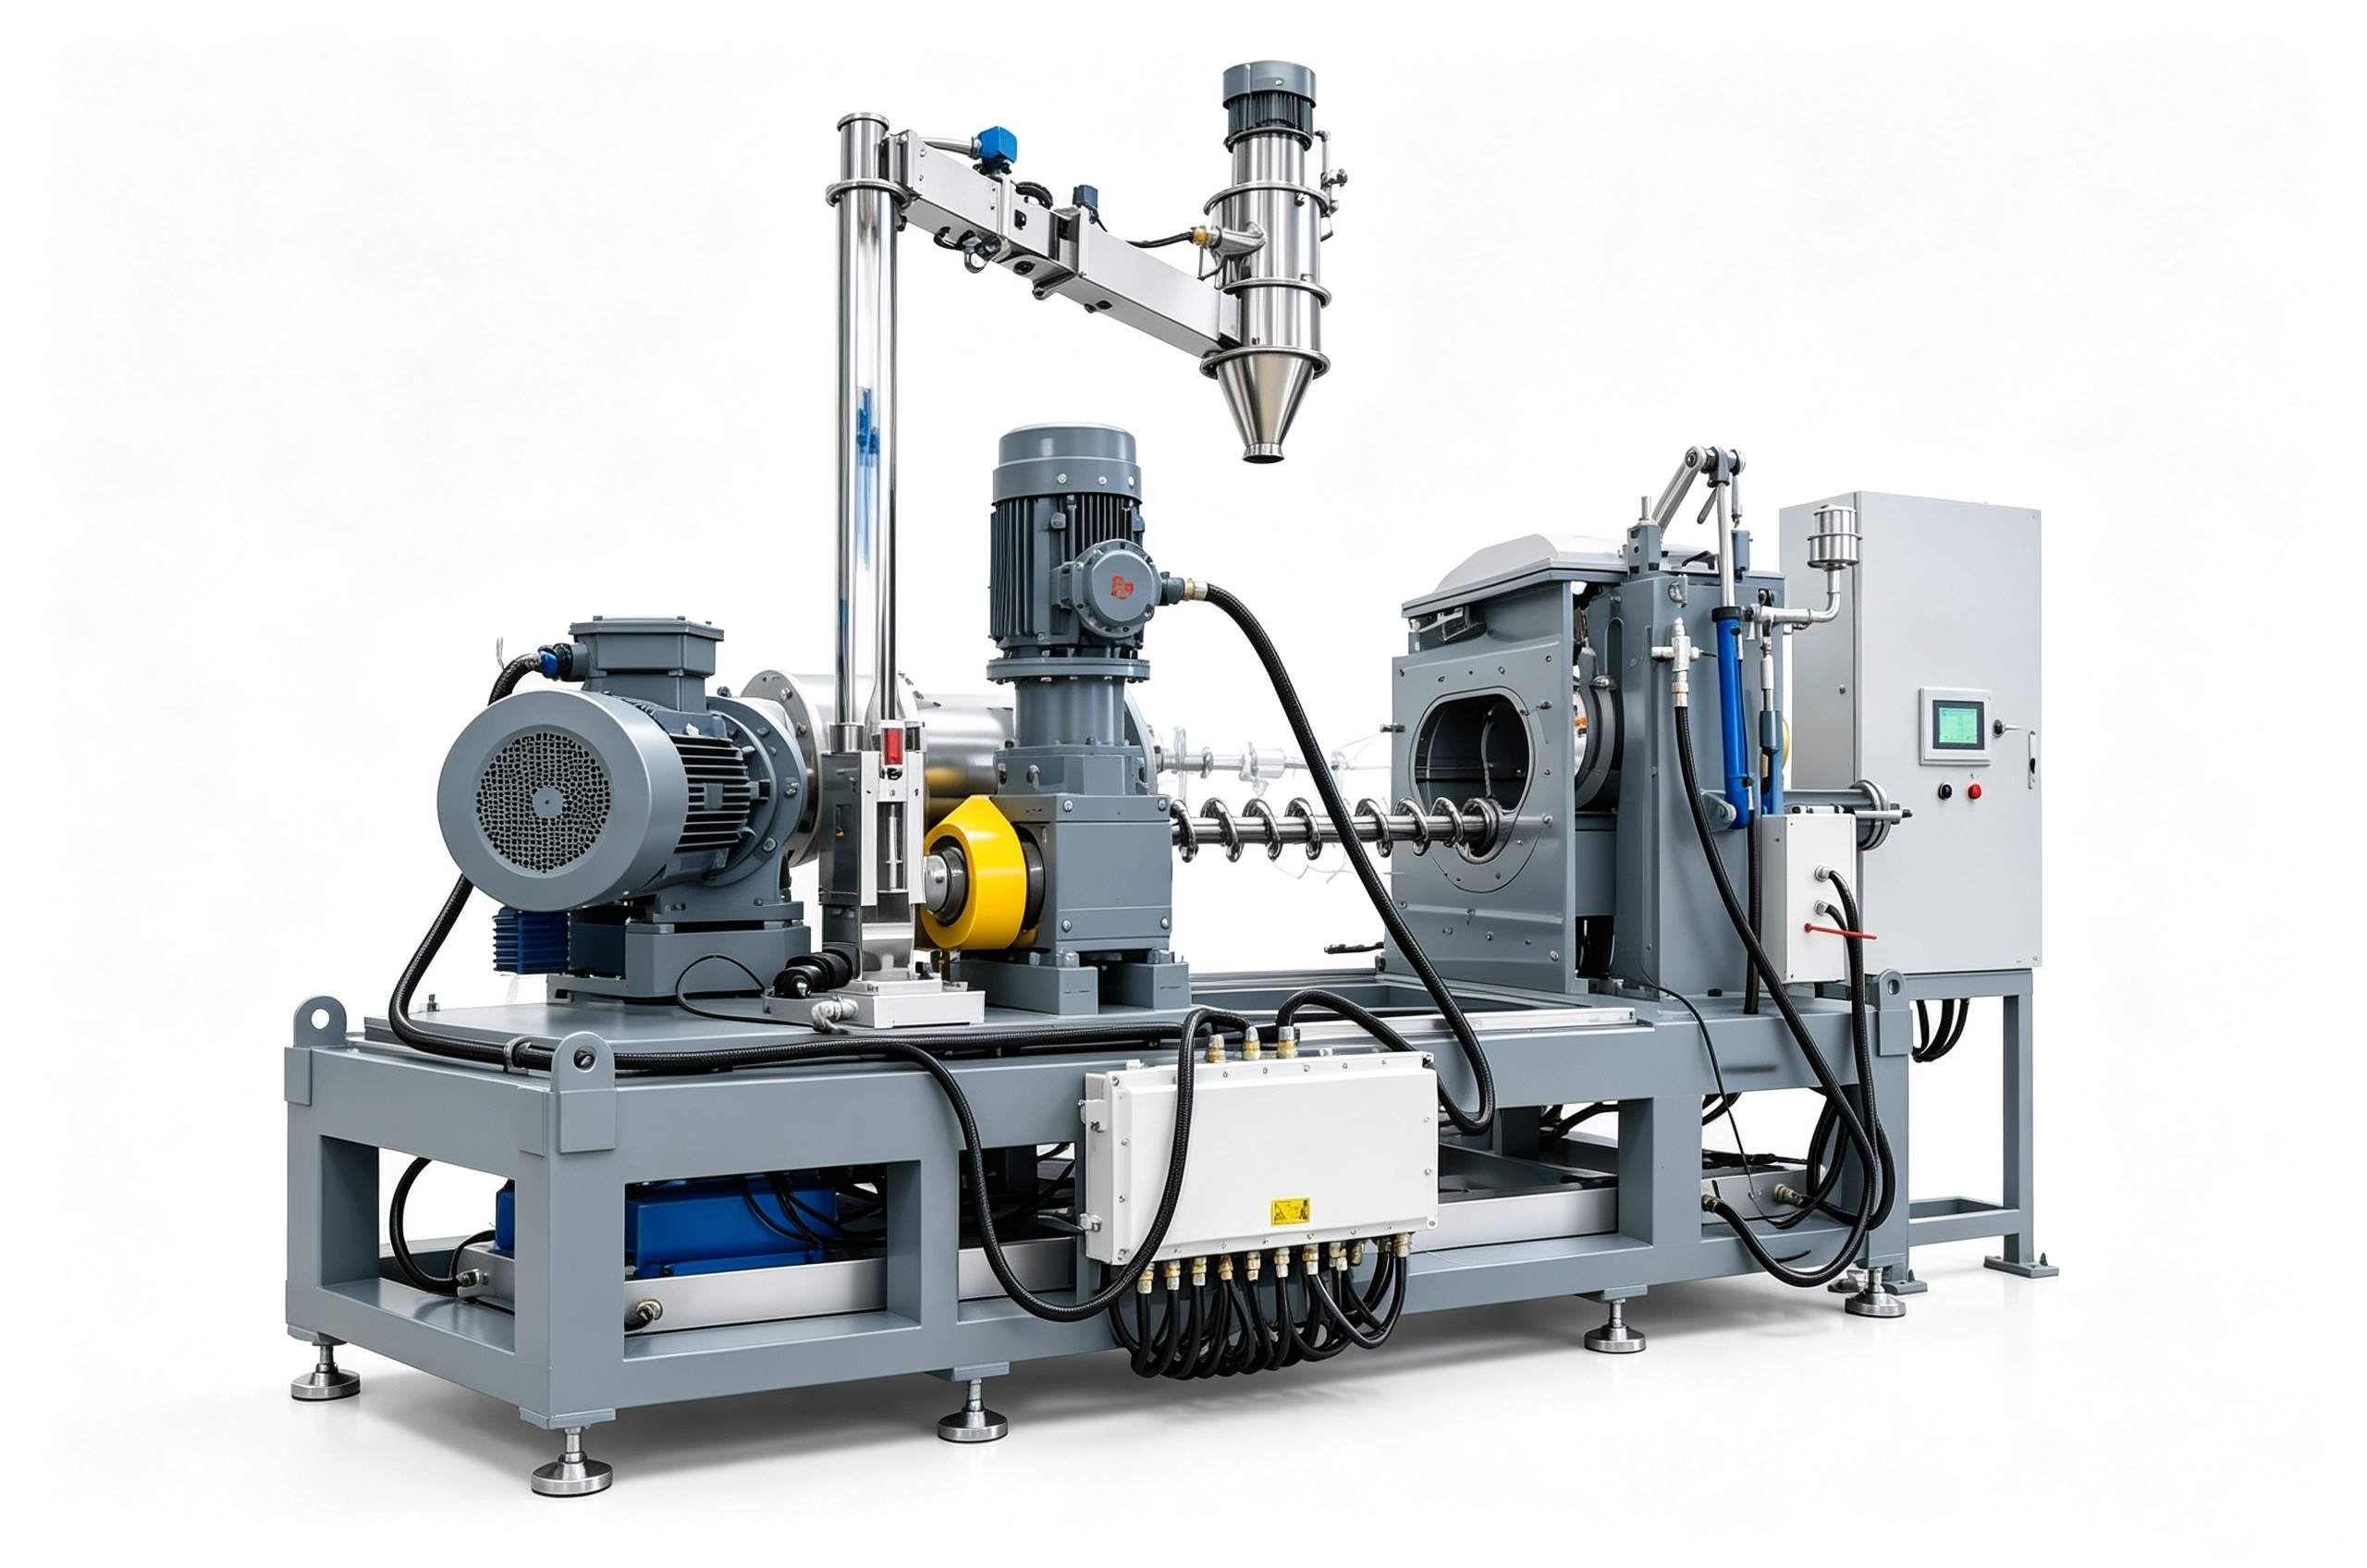
这类工况不能只看单机产能。多配方切换捏合造粒机的核心价值,在于把捏合混炼与造粒衔接起来,同时通过结构设计、工艺控制和换料流程,降低批次之间的交叉污染风险。
先判断你的车间是否真的需要多配方切换方案
并非所有生产线都适合上这类设备。
适用场景
- 同一天内需要切换多种颜色、填料比例或助剂体系;
- 色母粒、电缆料、改性塑料等对分散均匀性和批次稳定性要求较高;
- 配方数量多、单批量不大,频繁清机已经影响排产;
- 物料含粉体、液体助剂或高黏结组分,普通混合方式难以稳定分散。
不适用边界
如果企业长期只生产单一配方、单批量很大、换料频次很低,优先考虑连续化、专机专线的配置,往往比频繁切换的柔性方案更便于管理。
还有一种情况要谨慎:物料腐蚀性、磨损性较强,却没有在选型阶段明确接触件材质和维护方案。设备投用后再改材质,不仅影响交期,也可能打乱原有工艺窗口。
设备配置不要只盯容积,先看清机可达性
多配方生产最容易踩的坑,是按最大批次量选设备,却忽略腔体、转子、螺杆和出料部位的清理难度。
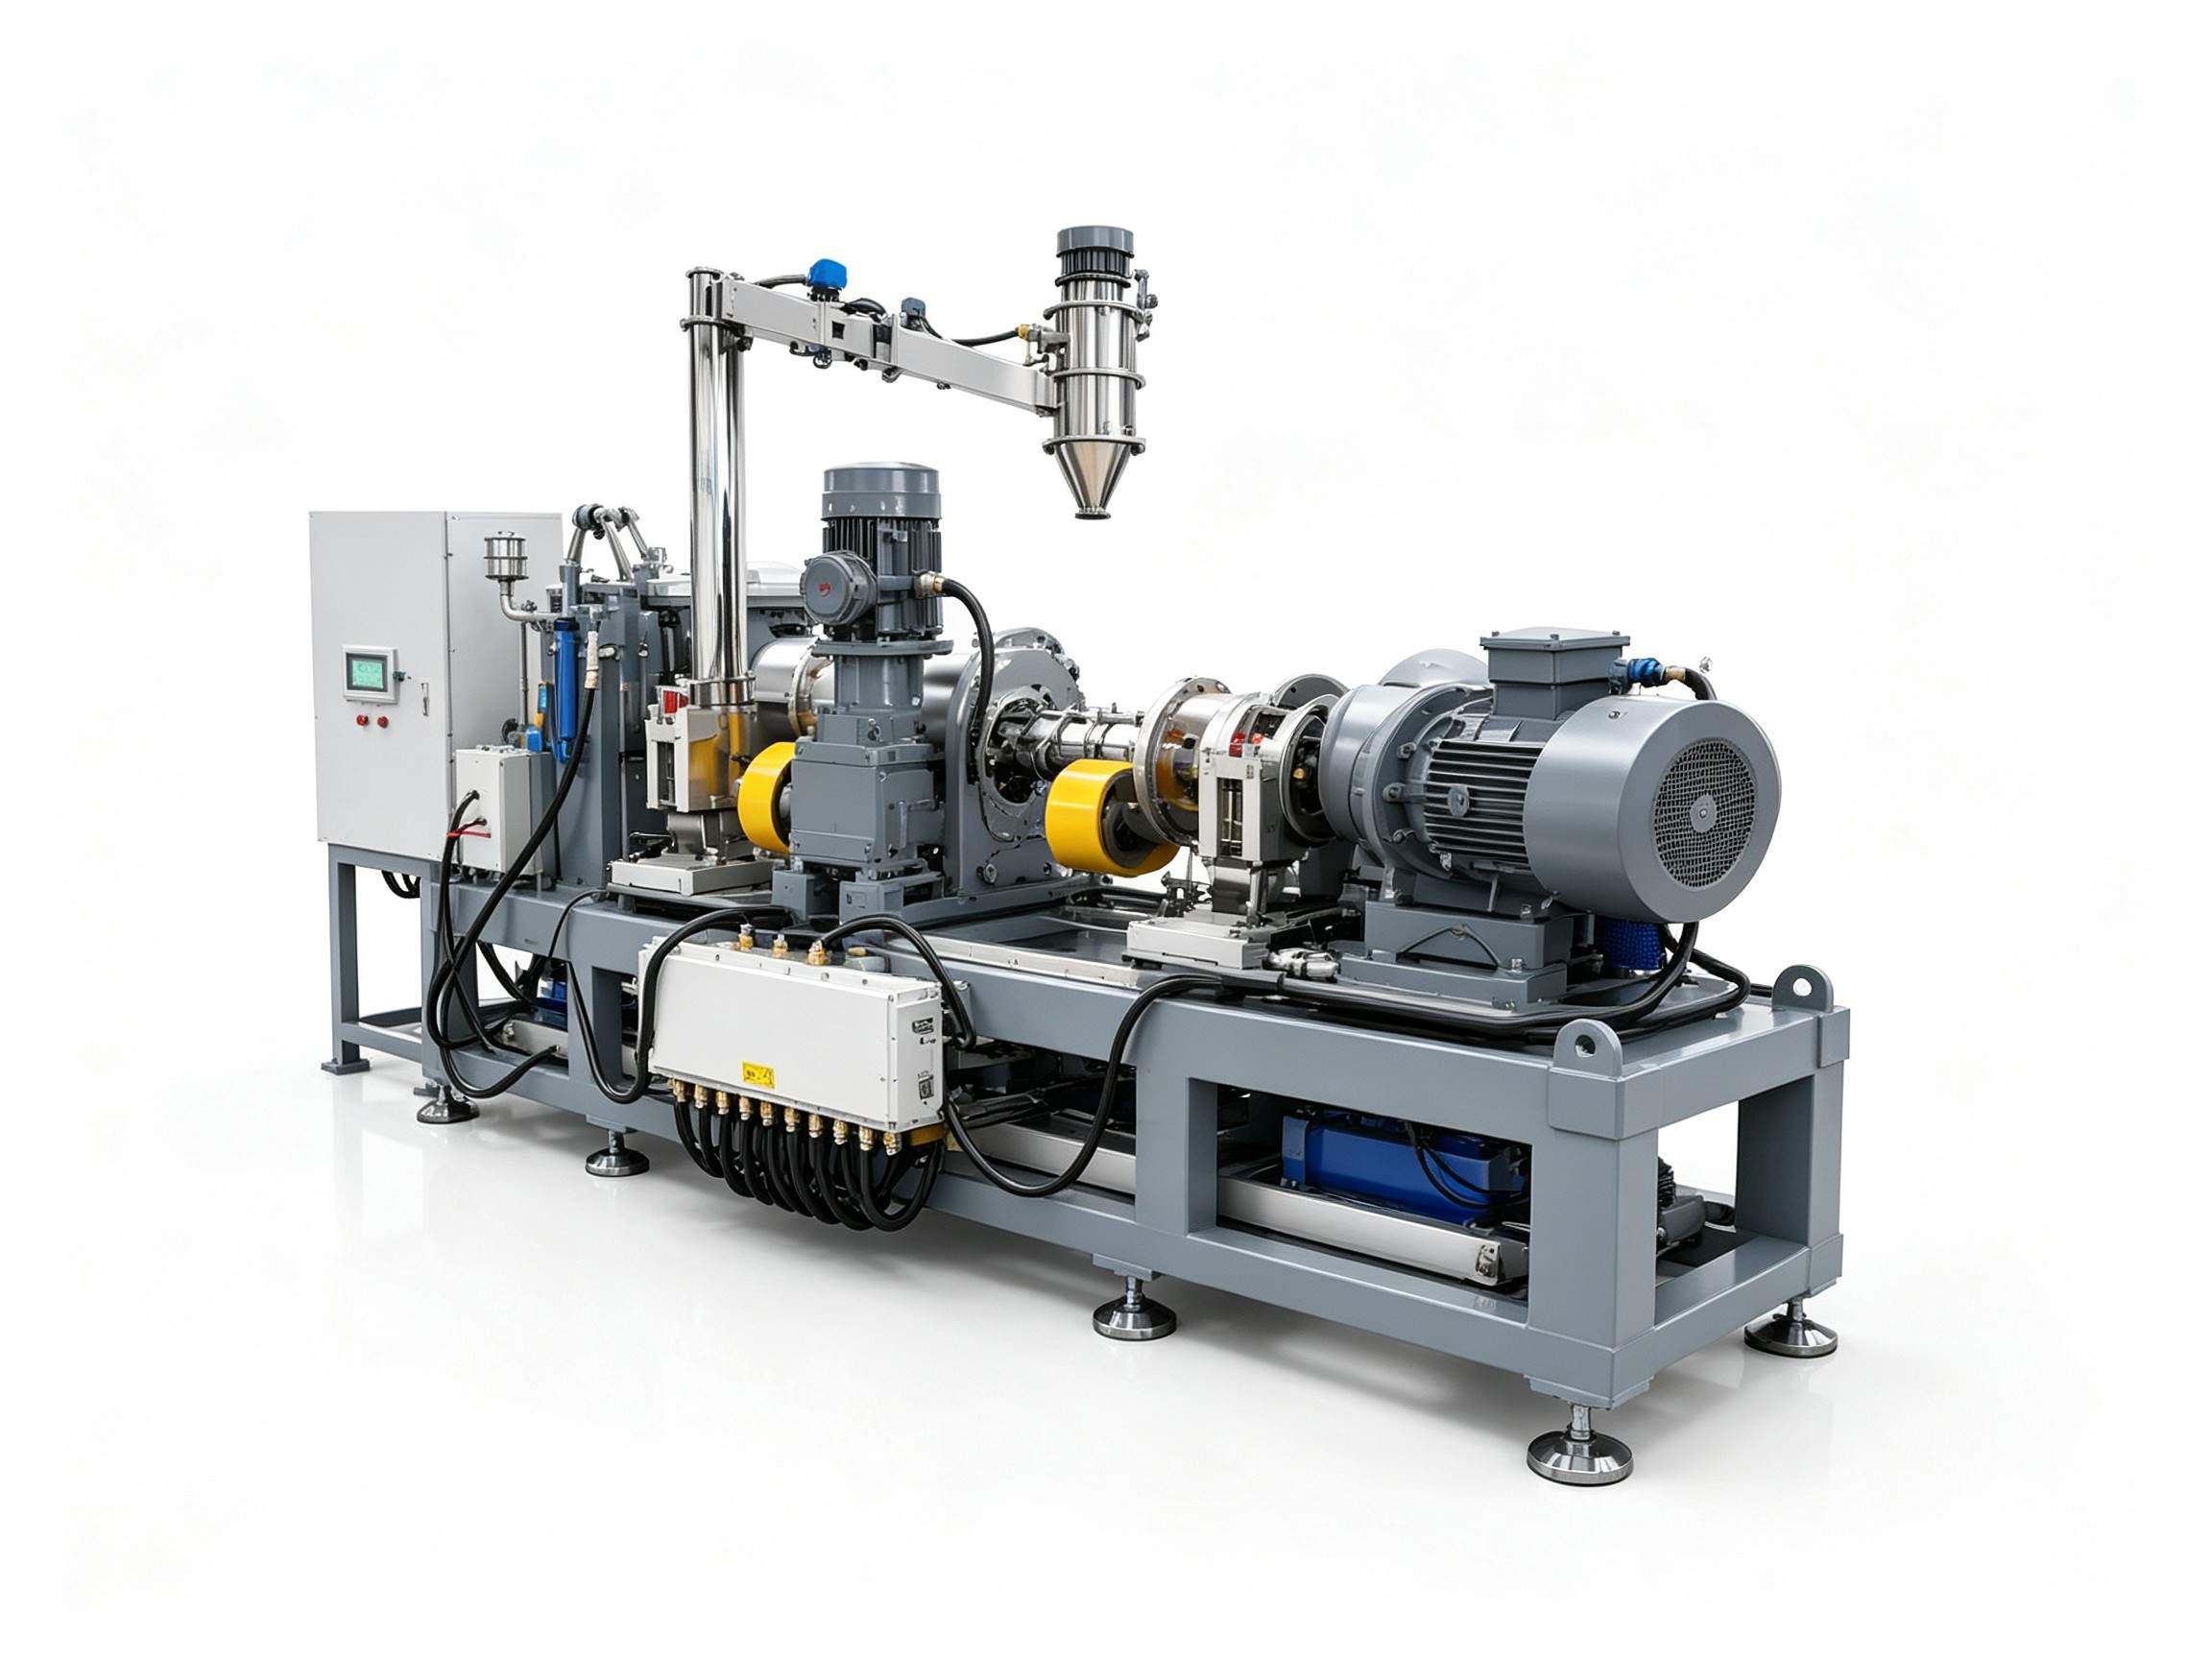
捏合造粒一体机内部存在混合、输送、剪切和造粒多个区域。若结构死角多、拆装不便,深色料或高填充料残留会在后续批次中缓慢释放,表现为颗粒杂点、颜色偏移,严重时还会导致客户投诉和返工。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议把“是否便于观察、拆装和清理”作为选型前置条件,而不是等设备进厂后再让车间自行摸索。

配置评估可重点看三处
- 混炼腔体:内壁与转子间隙是否便于检查,残留物料是否容易聚集;
- 连接通道:捏合段到造粒段的过渡区域是否存在明显死角;
- 造粒与出料部位:换色、换配方时是否需要频繁拆卸,拆装后复位是否稳定。
利拿实业支持全流程非标定制化方案,可以围绕物料特性、清机频次和车间布局调整结构,但定制的前提是把真实工况讲清楚,而不是只给一个产量数字。
工艺参数要围绕“分散”和“可切换”平衡
多配方切换不是简单把旧料排完再投新料。温度、剪切强度、停留时间和喂料节奏都会影响残留状态。
温度控制
温度偏低,物料黏度高,分散和排出阻力增加;温度偏高,某些低熔点助剂或蜡类组分可能粘附在金属表面,增加清理难度。不同配方的温控窗口应单独建立,不能一套参数套用所有物料。
剪切与停留时间
高填充配方通常需要足够剪切来打开团聚体,但过长的停留时间会让旧料在内部滞留更久。换料阶段若仍按正常生产节奏运行,残留料无法被充分带出,就容易污染下一批。
喂料顺序
粉体、载体、液体助剂的投入顺序会影响物料包覆状态。液体助剂过早集中加入,可能造成局部结团或粘附;这类问题在换配方时会被放大,因为结团物往往停留在不易清理的位置。
生产管理决定设备能力能否落地
同一台多配方切换捏合造粒机,不同车间使用效果可能差异明显,原因常常在管理流程。
建议把配方分组,而不是随机排产。例如先做浅色、低污染风险配方,再安排深色或高填充配方;含明显着色剂、高黏结助剂的批次尽量集中生产。这样可以减少反复深度清理的次数。
换料流程也要形成书面标准,至少明确:
- 哪些部位每批必清;
- 哪些部位按配方类型定期检查;
- 清机后是否需要用过渡料验证;
- 首批颗粒如何检查杂点、色差和粒径状态;
- 异常时由生产、工艺还是设备人员处理。
不要把清机责任完全压给操作工。若设备结构本身存在清理盲区,再熟练的操作也只能降低风险,无法从根源解决交叉污染。
询价前建议准备这些信息
多配方切换捏合造粒机没有统一报价,因为配置会随物料和工艺变化。询价时只问“一台多少钱”,很难得到匹配方案。
建议提前整理:
- 主要物料类型、填料比例和助剂形态;
- 常见配方数量、单批重量和每日换料次数;
- 颜色切换顺序,尤其是深色转浅色的频次;
- 期望产能、自动化程度和车间空间;
- 是否需要耐腐蚀、耐磨损等特殊材质;
- 交付范围是否包含上料、除尘、冷却、筛分等辅助环节。
把这些工况提供给厂家后,再讨论容积、转子结构、螺杆组合、控制方式和清机设计,方案才更贴近实际生产。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。