

密封件混炼批次波动大?先理清堆叠式炼胶机流程中的温控逻辑
堆叠式炼胶机生产流程中,温度与填充系数如何影响密封件质量稳定性
橡胶密封件对混炼均匀度的要求很高,胶料中任一组分分散不均,都会在硫化后表现为硬度波动、收缩率不稳,甚至在极端工况下出现早期开裂。很多密封件厂家把问题归咎于配方,但真正的原因往往藏在堆叠式炼胶机生产流程的工艺参数设定里。
常见误区是照搬通用橡胶的混炼曲线。密封件胶料门尼黏度高、填料比例大,若填充系数和温度段位不匹配,很容易出现局部焦烧或分散不良。本文聚焦温度控制、填充系数、混炼时间三个维度,分析它们如何影响密封件品质,并提供可落地的优化方向。

堆叠式炼胶机生产流程的核心环节
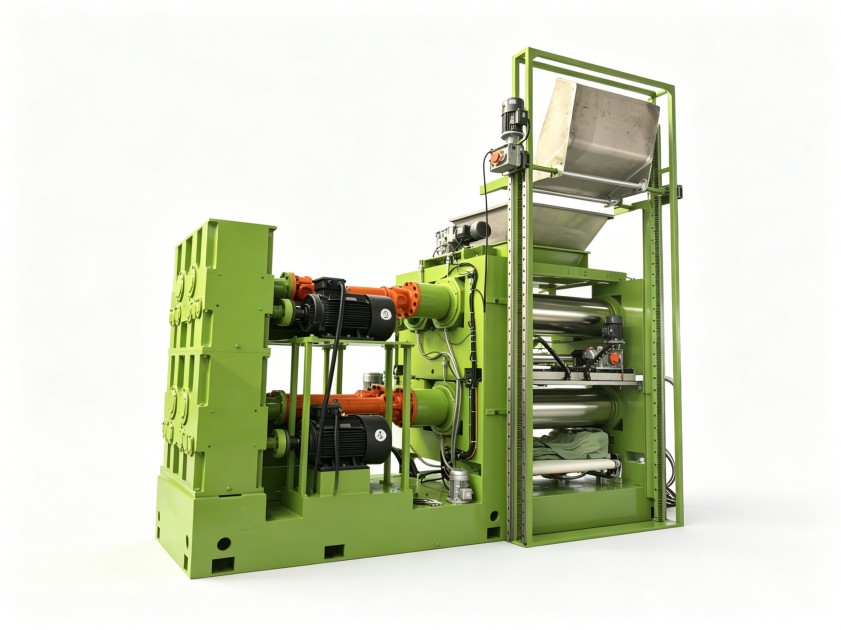
所谓堆叠式炼胶机,通常指多台密炼机按工序上下排布,通过重力或输送装置衔接,实现连续化混炼的设备组合。其生产流程一般包括:
- 生胶塑炼:降低弹性,提高可塑性;
- 一段混炼:加入填料、增塑剂,完成初步分散;
- 二段混炼:补充硫化剂、促进剂,控制最终分散均匀度。
每一段对温度和时间的要求不同,任何一个环节的偏差,都会在密封件成品上放大。

温控精度:密封件混炼的第一道门槛
密封件配方中常含过氧化物或硫磺硫化体系,对温度极其敏感。堆叠式炼胶机生产流程中,若一段混炼排胶温度超过工艺上限,胶料可能提前发生焦烧,导致后续硫化时流动性下降,表面出现缺胶。
建议重点关注以下温度节点:
- 塑炼段温度:控制在较低区间,避免机械剪切过热;
- 一段混炼排胶温度:根据填料种类设定,炭黑与白炭黑差异明显;
- 二段混炼加硫温度:必须低于焦烧临界点,同时保证分散效率。
部分堆叠式炼胶机采用分段式温控系统,各段独立调节冷却水量,相比单一温控方式更利于稳定批次质量。
填充系数与时间:容易被低估的变量
填充系数指胶料体积占密炼室有效容积的比例。密封件胶料含胶率较低、填料多,填充系数过高会导致胶料翻不动,剪切不足;过低则延长混炼时间,增加能耗。
实际调整时,可结合以下思路:
- 对高硬度密封件胶料,适当降低填充系数,保证翻炼效果;
- 混炼时间不宜盲目延长,需根据电流曲线或功率积分判断分散终点;
- 堆叠式布置的设备,需注意上下工序衔接等待时间对胶料温度的影响。
密封件场景下的设备配置与优化建议
密封件生产批量大、规格杂,设备切换频繁。堆叠式炼胶机生产流程的应用,需要从整体角度配置设备容积和转子形式。例如,针对EPDM密封条配方,可选用剪切型转子提升分散效率;对于氟橡胶密封圈,则更适合温和混炼的啮合型转子。
如果现有设备批次稳定性不足,建议先做一次工艺审计,重点排查:
- 各段温度曲线是否存在超调;
- 上顶栓压力是否稳定;
- 冷却水流量是否随负载变化自动调节。
这些细节对混炼均匀度的影响,往往比设备品牌差异更直接。
优化方向与选型参考
密封件企业若正计划更新混炼设备,建议将温控精度、转子形式、自动化衔接能力作为核心评估项,而不只对比容积大小和价格。堆叠式炼胶机生产流程的优化空间,很大程度上取决于设备对胶料温度变化的响应速度。
利拿实业在橡塑混炼成型设备领域积累多年,可根据密封件胶种特性和产能要求,提供从单台密炼机到多机联动方案的设计支持,重点解决混炼分散均匀性与批次一致性问题。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
