

压延厚度总波动?先排查冷却系统的循环与维护细节
压延片材厚度反复波动,问题可能不在辊距而在冷却水温
生产电缆料时,片材厚度公差变大、表面出现条纹,很多厂家第一反应是调整辊距或更换配方。反复调了几轮仍不稳定,才意识到温控出了问题。压延机冷却系统承担着带走辊筒热量、维持辊面温度均匀的任务,它的循环状态、换热效率和日常维护,直接影响片材尺寸精度与内部应力分布。本文从生产管理角度,梳理排查与优化冷却系统的具体思路。
辊温不均如何在不经意间拉大厚度公差
压延成型对辊面温度的均匀性要求很高。冷却水在辊筒内流动时,若各通道流量分配差异明显,或水温在进出端温差过大,辊面不同区域的热膨胀程度就不一致。这种状态下,即使辊距设定完全正确,片材横向厚度也会出现中间厚、两边薄,或局部反复波动的情况。
另一个容易被忽略的环节是冷却水水质。电缆料生产中,长期循环使用的水若未经过滤或软化处理,会在辊筒内壁形成水垢。水垢导热系数低,冷却能力会随垢层增厚而逐渐衰减。这种衰减是缓慢累积的,产线记录上很难直观看到异常,但片材光泽度下降和厚度波动会越来越频繁。
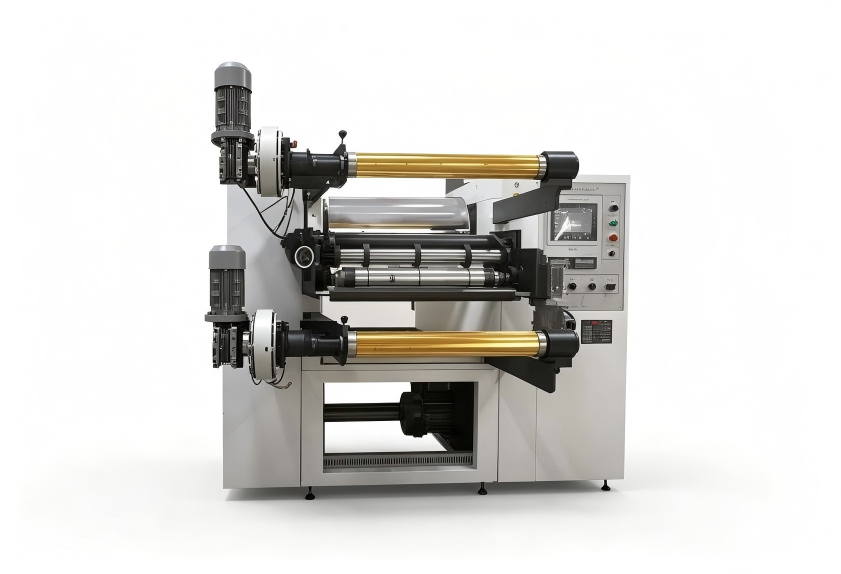
三项管理细节决定冷却系统能否正常发挥能力
冷却循环维护:流量与压差是最直接的判断依据
日常巡检时,建议同时记录冷却水泵出口压力与回水温度。若压力正常而回水温度持续升高,说明换热效率在下降,可能需要检查过滤器或清洗管路。若压力明显波动,则要留意水泵气蚀、管路漏气或阀门开度是否被误调。每个冷却回路的流量计读数应有固定基准值,偏离时是排查的第一步。
能耗管理:关注单位产出的冷却能耗变化
冷却系统能耗通常不会单独计量,导致异常难以察觉。有条件的企业可在冷却水泵和冷却塔风机回路加装电表,按每吨片材产量折算单位电耗。连续一周对比数据,若单位电耗上升而产量不变,大概率是冷却效率下降或设备存在内耗。这类数智化管理手段不增加操作负担,但对及早发现问题很有帮助。
操作培训:让产线人员理解冷却系统的工作原理
很多操作人员习惯于“辊温高了就调大冷却水阀”,却不清楚阀门调节对辊面温度分布的实际影响。冷却系统的调节逻辑与加热系统不同,存在滞后性,调整后需要稳定运行一段时间才能反映在辊温上。产线培训应重点讲清各回路之间的关联,避免多人多次重复调节造成温度振荡。

排查冷却系统异常时,按照什么顺序更高效
当出现厚度波动与压延机冷却系统相关的问题时,可从三个层面按顺序排查。第一层是确认基础供应条件,即进水温度、水压、流量是否在设计范围内,排除冷却塔或水泵故障的可能。第二层是检查辊筒内部流道状态,观察回水温度差异及流量衰减,判断是否存在结垢或堵塞。第三层才是调节阀门开度或改变运行参数,通过小幅调整并观察几分钟内的稳定趋势,再决定下一步操作。

优化冷却控制能带来的实际收益
做好冷却系统的日常管理,片材厚度波动的频率会明显下降,废料率随之减少。辊面温度分布更均匀后,片材内应力释放更充分,后工序收卷与存放时的变形问题也会改善。设备因水温异常导致的热过载报警减少,停机时间和维修频次同步下降,单位产量的综合成本会得到控制。
利拿实业在橡塑混炼与压延成型设备领域积累了十多年的研发经验,熟悉电线电缆料生产中常见的温控难题,可根据客户现有产线状况提供冷却系统优化及非标定制化改造方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
