

陶瓷粉末混炼吃粉慢?啮合转子设计比想象中更关键
陶瓷粉末混炼不均匀,问题可能出在转子结构
陶瓷粉末混炼过程中,吃粉慢、团块多、密度波动大是不少配方工程师头疼的问题。尤其当粉体比例提高后,设备若缺乏足够的剪切与挤压循环,物料就难以在短时间内达到均匀状态。很多工厂先将问题归咎于工艺参数,反复调整填充系数和混炼时间,但改善幅度有限。实际上,设备转子的结构形式,往往才是决定分散效率的底层因素。
啮合式转子改变了哪些混炼行为
与剪切型转子相比,啮合式转子的突出差异在于转子之间的咬合动作。这种结构使物料在混炼室内经历更频繁的折叠与挤压,而非单纯依赖转子棱顶与室壁之间的剪切。
- 吃粉速度更快:粉体与胶料或粘结剂接触后,被快速卷入啮合间隙,减少粉体在室壁上的滞留。
- 温度分布更均匀:物料反复折叠,热量交换更充分,局部过热点减少。
- 分散一致性更好:硬脆粉体不易团聚,混炼批次之间的波动更小。
对于陶瓷粉末这类堆积密度低、流动性差的物料,这些行为差异直接关系到成品质量稳定性。
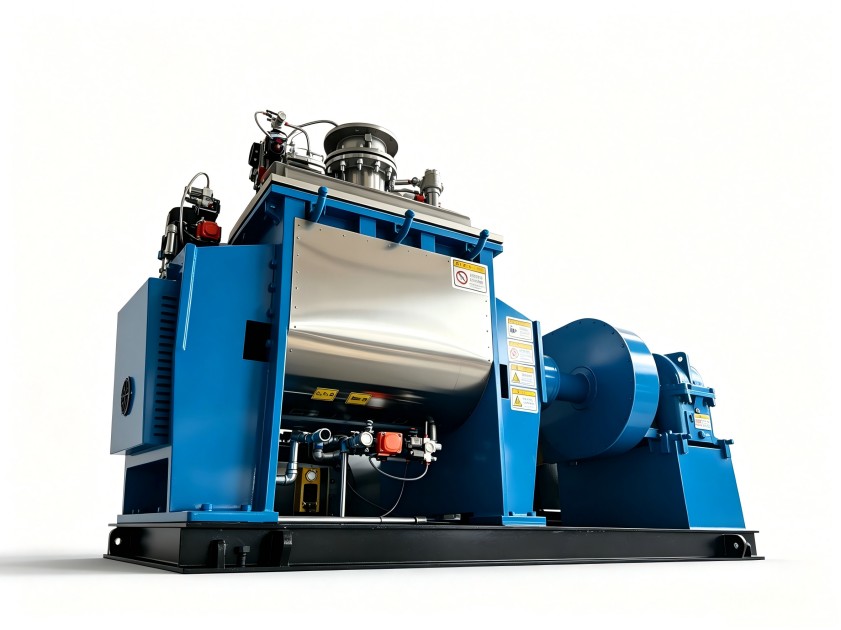
判断啮合机优势的关键技术维度
评估一台啮合式密炼机是否适合陶瓷粉末工况,不能只看“啮合”这个标签,还需关注以下三个层面的设计:
转子几何参数
转子棱的螺旋角度、啮合间隙和棱顶宽度,决定了剪切强度与循环次数的平衡。陶瓷粉末混炼需要足够的剪切力打破团聚体,但又不能让过度剪切导致温升过快。棱顶过宽或间隙过紧,容易出现局部高温。
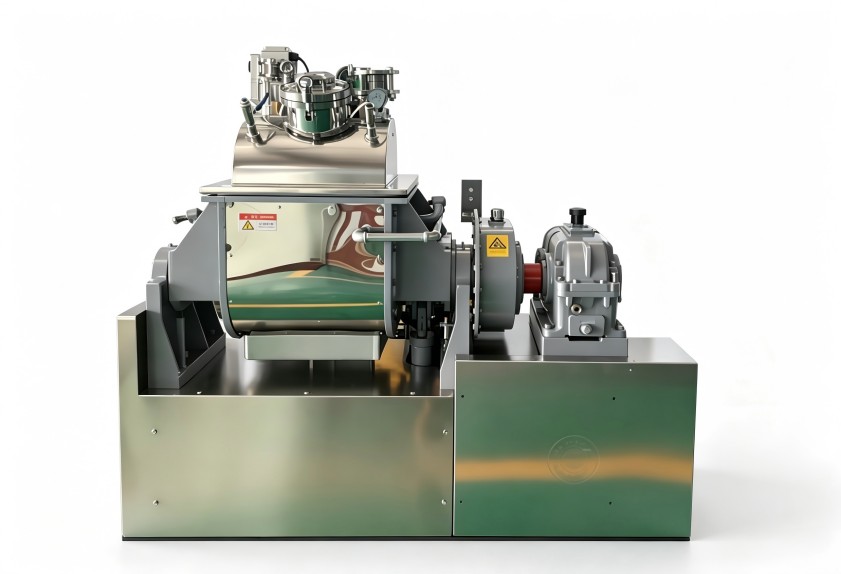
温控系统的响应精度
陶瓷粉末混炼对温度敏感度高。若温控仅能做到“大体恒定”,往往难以满足敏感配方的要求。值得关注的是冷却水道布局、测温点位置及控温阀门的响应速度,这三点直接决定了混炼室内的实际温度波动范围。
耐磨与防腐设计
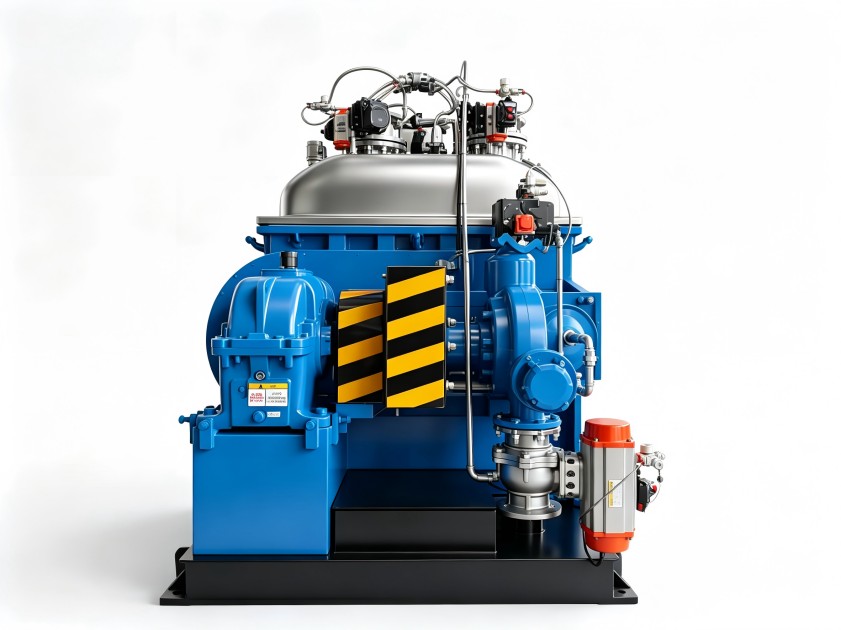
陶瓷粉末的磨蚀性强,转子表面处理、混炼室内壁材质对设备寿命影响显著。交货时表面光洁,但若材质选择不当,运行半年后间隙变化会直接影响混炼效果。这一点需要结合具体粉体粒径与硬度来评估。
相同配方,不同混炼表现的原因
两条密炼机生产线使用完全相同的配方和工艺参数,产出质量却存在差异,这类情况在陶瓷粉末混炼场景中并不少见。除了设备新旧程度外,往往与以下因素有关:
- 转子啮合间隙是否因磨损而增大,导致剪切效果下降。
- 温控系统实际控温精度是否出现漂移,尤其是在连续生产后期。
- 填充系数是否匹配设备的设计容积。啮合式密炼机的填充容量范围通常比剪切式更宽,但超出范围后混炼效果同样会明显衰减。
因此,评估利拿啮合机优势时,不仅要看在实验室小试中的表现,更要验证连续生产时的稳定性。这需要设备供应商具备对混炼机理的深入理解,而非仅仅提供一台机器。
选型时的测试建议
计划引入啮合式密炼机的陶瓷粉末相关企业,建议要求设备供应商提供同类型物料的上机测试机会。测试时重点关注三个指标:
- 达到目标分散度的最短混炼时间
- 批次间的密度与颜色一致性
- 连续运行数小时后的温控稳定性
如需结合您的具体粉体配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
