

挤出波动未必是螺杆磨损,先查喂料段这几项
从工艺参数入手,排查冷喂料挤出机的出胶异常
电线电缆料的生产节奏通常不允许设备反复停机试错。当冷喂料挤出机出现出胶量波动、机头压力不稳或胶料局部焦烧时,很多现场人员首先怀疑螺杆或机筒磨损,拆机检查后却往往找不到明显损伤。实际上,这类异常更常见于喂料段的工作状态与温控逻辑,而非机械本体故障。
冷喂料挤出机与热喂料设备的显著区别,在于它对胶料温度均匀性和喂入连续性的要求更高。排查故障时,与其直接动螺杆间隙,不如先核对以下几个工艺参数。
喂料填充系数:比螺杆转速更值得盯紧的指标
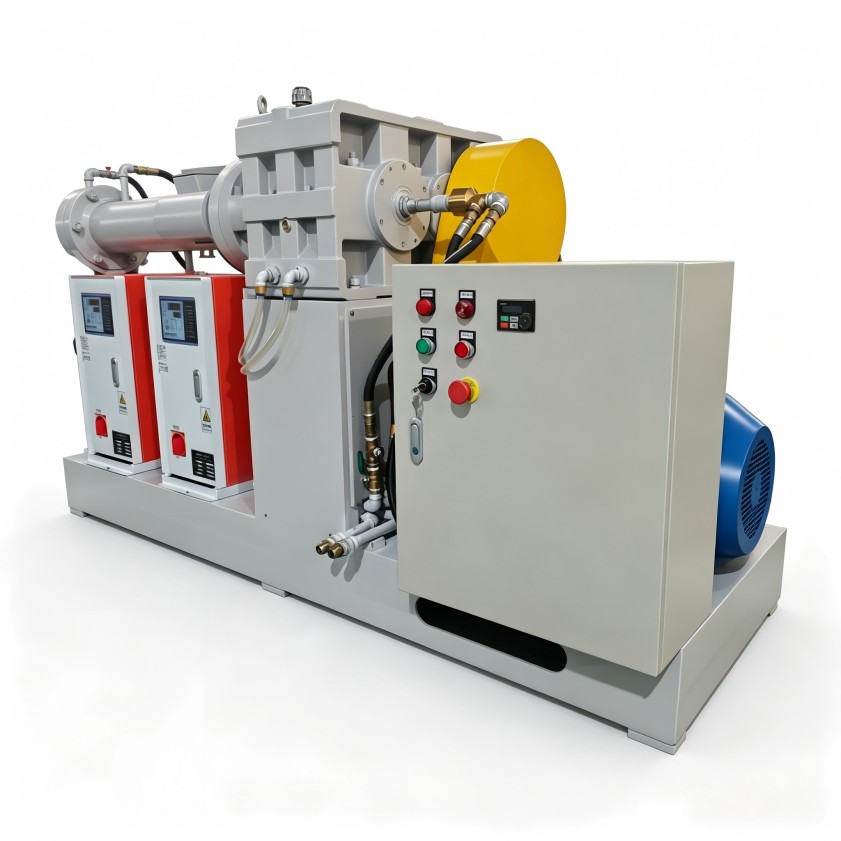
填充系数反映的是单位时间内胶料实际进入螺槽的饱满程度。对于电线电缆料这类硬度较高、塑性较差的胶料,喂料辊与螺杆转速的匹配一旦出现偏差,就会出现“空腹”现象——螺杆转得快,但吃料不足,导致出胶量周期性下降。
排查建议:观察喂料口胶条横截面是否平整,同时对比设定转速与实际产量。若喂料辊打滑或胶条被拉断,应先调整喂料辊压力或胶条尺寸,而不是盲目提高螺杆转速。稳定的填充系数是消除出胶波动的第一道关卡。
温控精度:机头焦烧与塑化不良的分水岭
冷喂料挤出机的温控对象多而分散,机身各段、机头、螺杆内部均有独立温区。电线电缆料的配方中往往含有较高比例的填充剂和增塑剂,对温度变化较为敏感。温控精度不足时,常见表现是某段温度频繁超调,胶料在螺杆深处提前塑化或局部过热,最终以焦烧颗粒的形式出现在制品表面。
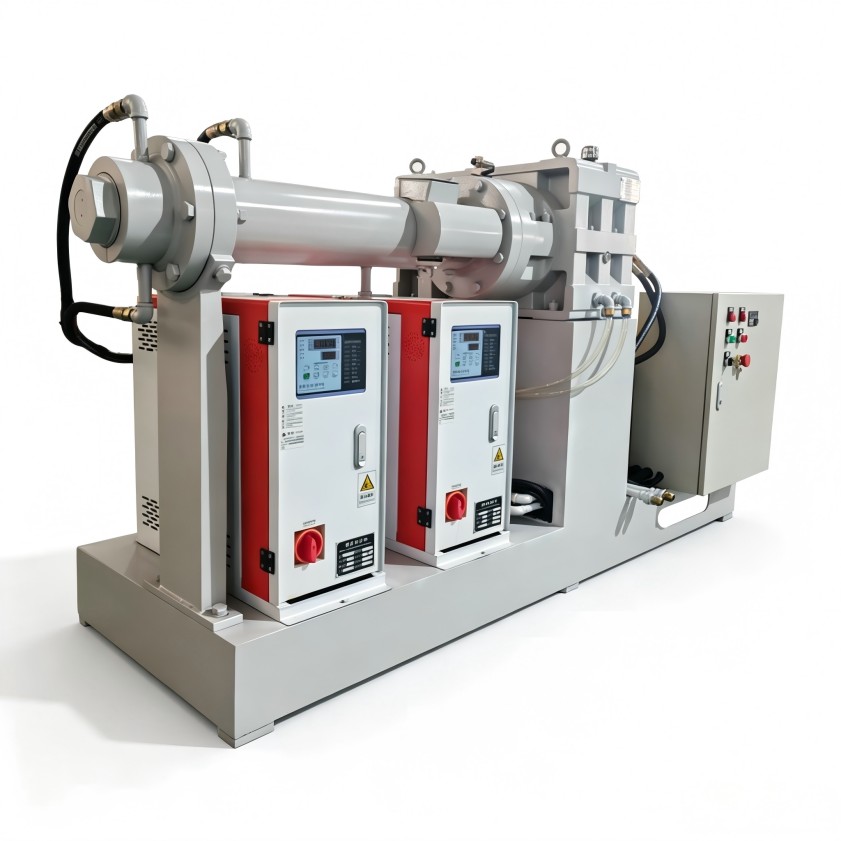
排查建议:不要只看温控表设定值,应核对实际温度波动曲线。若某区段温度持续高于设定值10℃以上,需检查该段冷却水流量或加热器通断比例。温度稳定所需的时间越长,出现焦烧隐患的概率越高。
挤出时间与停留分布:胶料均匀性的隐性变量
胶料在挤出机内的平均停留时间不是固定值,它与螺杆构型、转速和机头阻力共同决定。部分设备管理者习惯用固定转速运行不同批次胶料,忽略了不同配方所需的塑化时间存在差异。停留时间过短,配合剂分散不良;停留时间过长,胶料反复剪切,可能引发局部交联。
排查建议:当制品出现性能波动时,可用同一配方在不同转速下取样对比,观察从喂料到出胶的间隔时间变化。若时间差异超过正常范围,说明机头流道或螺杆混炼段存在阻力分布不均的问题,需要结合具体胶种调整。
生产管理层面的连带检查
冷喂料挤出机的异常并非全部源于设备本身。供胶工序的胶条温度、停放时间、环境湿度都会影响喂料段的摩擦生热与输送稳定性。建立简单的巡检记录,将喂料电流、各段温度偏差、产量波动三项数据同步记录,比单独记录某一项更有助于快速定位隐性故障。数据连续记录三到五个生产周期后,规律性波动与偶发性异常的区分会清晰得多。
当设备本身需要调整时,再谈改造
如果排除了工艺参数与供料环节的干扰,异常仍然存在,此时才需要考虑设备结构的调整,比如喂料辊花纹形式、螺杆进料段螺距设计等。利拿实业的技术团队在处理冷喂料挤出机喂料不畅、出胶波动等方面积累了大量现场经验,能够结合胶料特性与现有设备状况,提供合理的改造建议。
冷喂料挤出机的故障排除是一个从外到内、从简单到复杂的过程。先确认喂料条件,再校核温控精度,最后观察时间变量,通常能解决大部分出胶问题,避免不必要的设备解体检查。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
