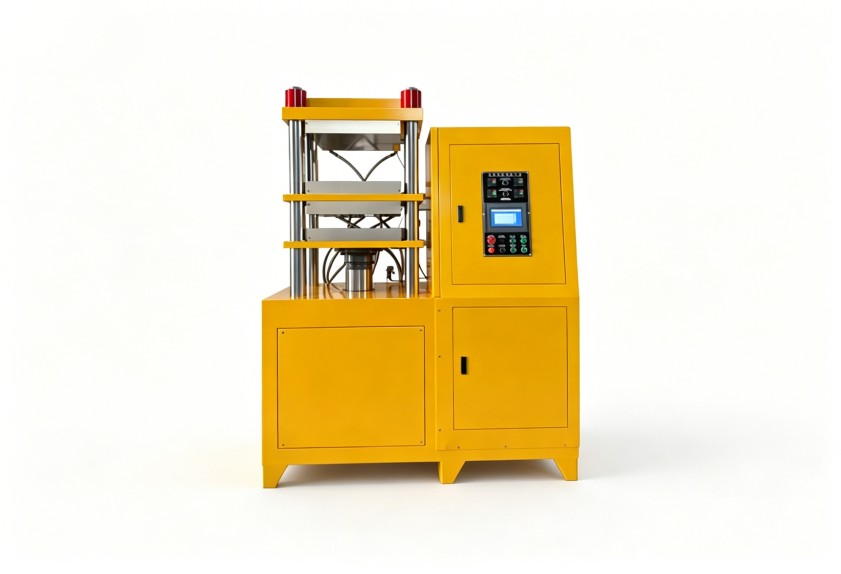
橡胶密封件硫化后尺寸不稳?冷却环节的温控逻辑先理清
密封件出模尺寸超差,冷却阶段的影响比想象中更大
橡胶密封件在硫化出模后出现收缩不均、尺寸超差,很多厂家首先排查模具和胶料配方,却忽略了一个关键环节:硫化机冷却系统是否真正按照工艺设定运行。冷却不是简单的“降温”,冷却水流量、温度和阀组响应速度,都会直接改变硫化结束阶段的温度场分布,进而影响密封件的定伸应力和收缩率。这篇文章从冷却环节的工艺控制逻辑入手,为工艺人员提供排查方向。
为什么硫化结束阶段的温度控制容易出问题
冷却系统的实际工作状态与仪表显示往往存在偏差
硫化机进入冷却阶段时,温控阀门开启、冷却水进入热板。看起来是自动控制,实际上冷却水管道内部可能存在流量分配不均——离进水口近的模腔降温快,远端降温慢。模具表面温度差异一旦超过工艺允许范围,同一模密封件的收缩率就会不一致。这个问题在平板硫化机使用年限较长、管道内部结垢后尤其明显。
冷却速度对橡胶分子链定型的影响常被低估
密封件的尺寸稳定性取决于硫化网络结构的均匀程度。冷却速度过快,橡胶表层先定型,内部还在继续硫化,内外交联密度的差异会以收缩痕或翘曲的形式表现出来。冷却速度过慢,则生产节拍被拉长,同时材料在高温段停留时间变长,也可能引起老化。两者之间的平衡,完全取决于硫化机冷却系统的温控精度。
排查冷却系统问题,按这三个维度逐项确认
- 冷却介质路径与流量分配:查看每层热板的进回水温度差。温差过大,说明流量分配不均或管路存在堵塞。建议在每层热板进出口加装温度监测点,而不是只看总进水温度。
- 温控阀组响应灵敏度:硫化结束转入冷却的瞬间,阀门开启到稳定流量的时间如果超过设定值,实际冷却曲线就会偏离工艺曲线。定期检查阀组动作时间,必要时更换响应更快的执行机构。
- 温度均匀性与重复精度:连续生产同规格密封件时,记录每模的硫化温度曲线。同一模具不同位置的温度波动应控制在±3℃以内,不同模次之间也应保持稳定。波动过大应先排除冷却系统因素,再考虑模具和胶料问题。
针对密封件产品的冷却工艺优化方向
密封件厚度差异大,薄壁件和厚壁件的冷却需求完全不同。薄壁件冷却速度快,容易过冷,硫化机冷却系统需要具备较小的温度过冲控制能力;厚壁件内部散热慢,则需要冷却与保温分段控制,让热量从内向外均匀导出。

工艺人员可以在硫化程序里将冷却阶段拆分为两段:第一段快速降温至接近设定温度,第二段小流量维持,让模具温度均匀后再开模。这样做能减少密封件出模后的继续收缩。前提是硫化机冷却系统的阀组和控制程序支持分段设定,否则只能通过外部改造实现。
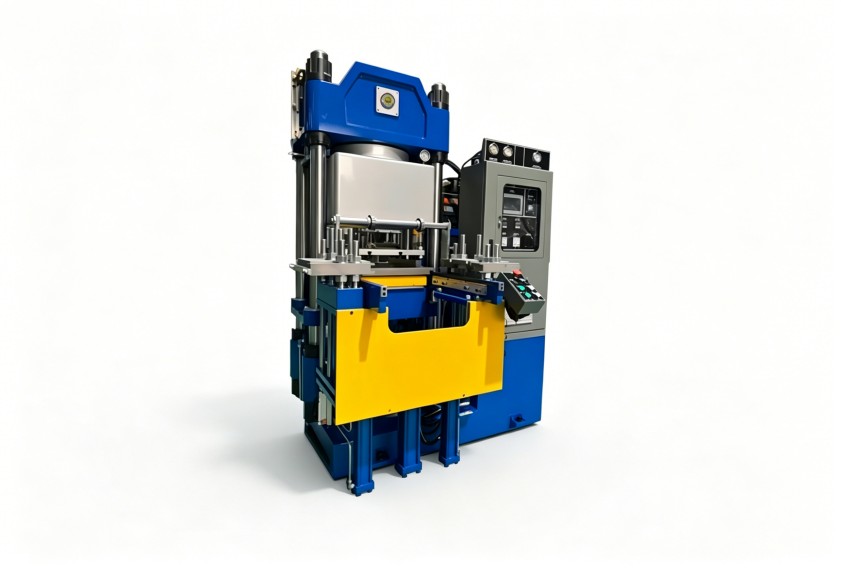
冷却系统之外,混炼环节的胶料一致性也要同步关注
冷却系统解决了硫化阶段的温度精确性问题,但密封件尺寸波动的根源有时不在硫化,而在前道混炼。胶料批次间门尼粘度波动大,即使硫化冷却控制得再好,收缩率也难以一致。开放式炼胶机或密炼机的混炼均匀性、排胶温度稳定性,都会影响胶料的可塑性。
如果硫化冷却调整后尺寸波动仍未解决,建议从前道混炼工艺排查。密炼机的转子转速、上顶栓压力、混炼时间等参数需要与胶料配方匹配。混炼环节的温度控制与硫化环节的温度控制,实际上同属一个完整的工艺链。
橡胶密封件生产中的尺寸问题,往往是多处偏差叠加的结果。沿“混炼—硫化—冷却”这条链路逐段排查,优先处理硫化机冷却系统的温度均匀性问题,是投入最小、见效最快的切入点。利拿实业在密炼机、开炼机等前道混炼设备领域有多年技术积累,如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。