

金属密炼机质量检测抓不住重点?先看这三个易错环节
金属密炼机质量检测不能只盯最终混炼效果,这三个前置环节才是隐患源头
橡胶密封件生产中的金属骨架与胶料结合不良,很多时候问题并非出在硫化工艺,而是密炼环节已经埋下缺陷。不少厂家把金属密炼机质量检测的重心放在出料外观和门尼粘度上,等到硫化成形后出现气泡、脱层,才回溯到混炼段,此时整批骨架往往已经报废。更麻烦的是,这类问题往往是间歇性出现,排查起来非常耗时。
与其等成品出来再倒推,不如把金属密炼机质量检测的关口前移。根据现场经验,下面三个环节是缺陷高发区,且在日常巡检中容易被忽略。
来料材质复核:混炼室和转子材料波动是隐性变量
橡胶密封件常用胶料中常添加金属粉末或硬质填料,对密炼机混炼室壁和转子表面的磨损是持续性的。如果每次采购的合金钢材成分、热处理状态不一致,设备耐磨层的衰减速度就会有明显差异。多数厂家只关注设备初验收时的硬度报告,却没有把来料材质纳入常态化金属密炼机质量检测项目。
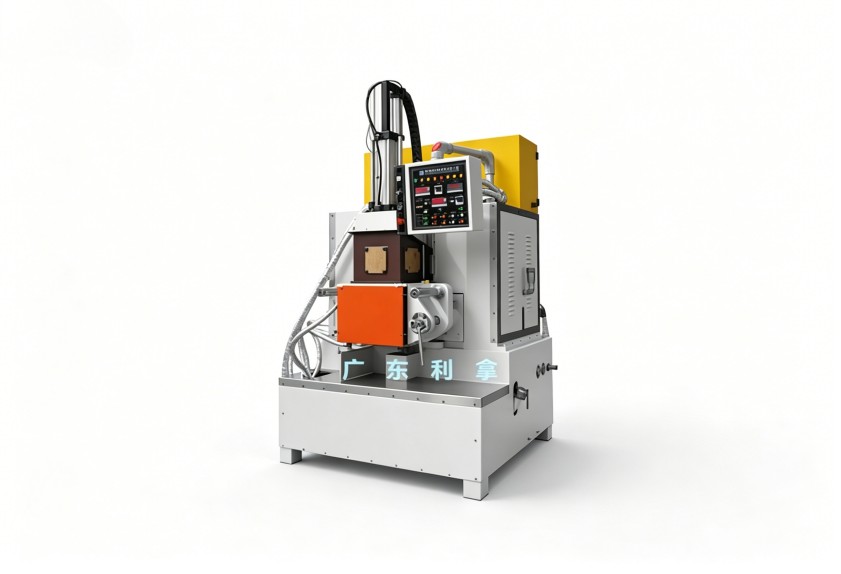
建议在每次设备大修或更换转子时,保留同批次材料的样块备案,并用便携式合金分析仪抽检关键部位。一旦发现硬度波动超出厂家允许范围,应立刻调整填充系数和混炼时间,避免在磨损加剧的状态下继续满负荷生产。
焊接质量管控:焊缝缺陷会直接污染胶料
密炼机混炼室、卸料门和压砣等部位长期承受交变应力,补焊是常见的维修手段。但焊接工艺执行不规范时,焊渣、气孔和夹渣会脱落混入胶料。对于橡胶密封件而言,这种金属杂质不仅是外观缺陷,更可能成为压力工况下的泄漏点。
因此,金属密炼机质量检测应包含对焊缝的定期着色探伤检查。重点关注卸料门密封刃口和混炼室内壁的焊补区域。另外,焊条牌号、预热温度和焊后消应力处理是否按工艺规程执行,也要列入维修记录核查范围。很多厂家只测焊缝硬度,不查焊接过程记录,这是一个管理盲区。
转子与混炼室间隙:动态精度比静态尺寸更值得关注
转子和混炼室壁之间的间隙,直接决定剪切效果和分散均匀度。新设备出厂时,这个间隙通常控制在合理范围内,但经过长时间运行,转子支撑轴承的磨损和混炼室热变形会导致间隙不均匀。常规塞尺检测只能反映静态冷机状态,而金属密炼机质量检测的关键,是要观察热机满载工况下的间隙变化。
如果现场不具备热态检测条件,可以通过测量电机电流波动曲线和混炼室壁温分布来间接判断。电流波动大、局部温升异常,往往提示转子与室壁间隙已经出现偏磨。此时再继续追踪胶料门尼粘度,反而滞后。
把质量检测记录与胶料批次绑定
需要强调的是,金属密炼机质量检测不是设备部门的单机工作。检测数据应当与胶料批次、硫化后的密封件性能测试结果形成闭环。这样一来,当成品出现异常时,可以快速反向排查到底是设备状态波动,还是配方或工艺参数偏移。
利拿实业在橡塑混炼成型装备领域有多年技术积累,支持根据橡胶密封件厂家的具体胶种配方和产能要求,提供混炼段设备配置与检测方案上的支持。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
