

密封件厂啮合机产量上不去?先别急着换设备
密封件混炼批次总比计划少?啮合机产量计算要结合这三个现实因素
橡胶密封件厂按配方算出每批投料量,实际排胶却总比理论值少一截,不仅打乱硫化排产,还推高胶料单耗。很多厂家第一反应是设备容积缩水,但真正的问题往往出在啮合机产量计算方式与现场工况的脱节上。本文从填充系数、投料顺序、排胶判断三个维度,分析实际产量低于理论值的原因,以及如何让计算更贴近真实产能。
理论产量和实际批产之间,差在哪里
啮合机产量计算通常以“有效容积 × 填充系数 × 胶料密度”为基准。这个公式本身没问题,但套用到橡胶密封件生产时,有两个变量容易被低估:
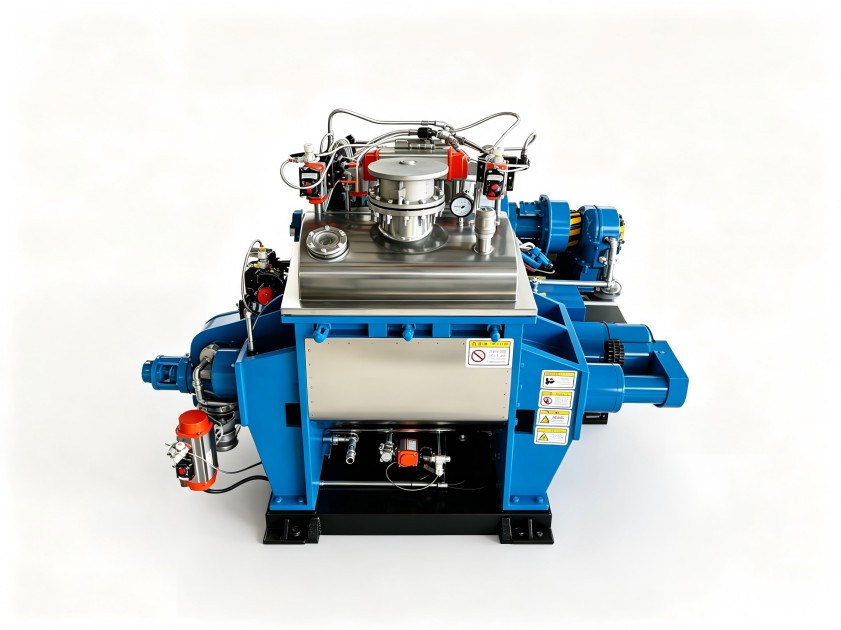
一是胶料门尼粘度偏高,特别是高硬度密封件配方,填料多、混炼阻力大,实际能投入的物料量低于常规填充系数所对应的重量;二是啮合转子对物料的包裹性比剪切型转子更强,投料过量时看起来容积够,实际混合效果反而下降,被迫缩短每批重量来保证分散质量。
所以,产量计算不是简单的体积换算,而是要回到“混炼室实际可利用空间 + 转子构型适用填充范围”这两个基础上重新校准。
投料方式和油料添加顺序,直接影响单批产量
密封件配方常含大量炭黑、软化剂和少量低分子组分。投料时如果一次性把粉料压入,啮合型转子初期负荷陡增,设备过载保护动作反而中断混炼;现场被迫减少每批投料量来迁就工艺,单批产量自然上不去。
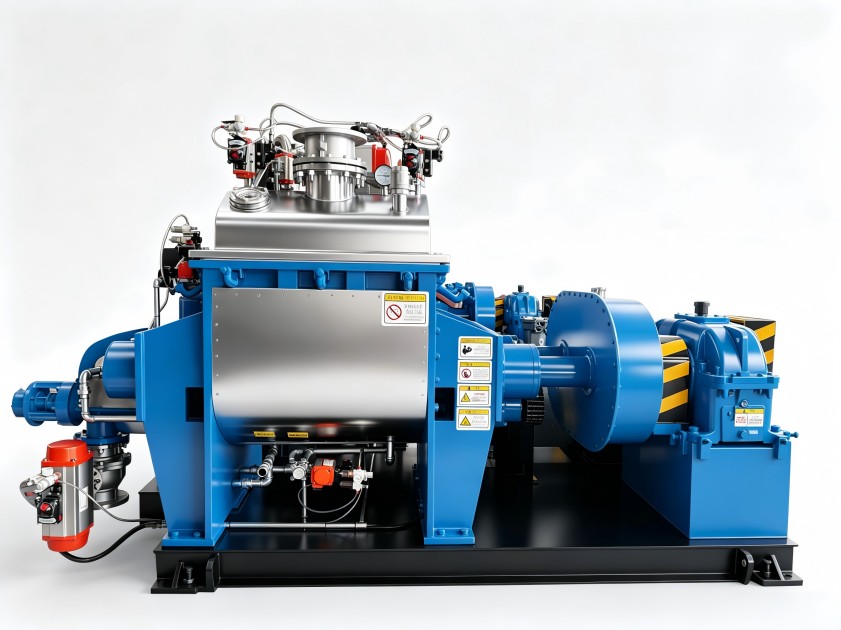
调整方向有两个:一是把大份量填充剂分两次投加,让转子先建立基础剪切后再接受第二批粉料;二是油料不要在起始阶段全部加入,避免物料打滑导致转子空转。投料顺序优化后,相同容积下可承载的配方总量会明显提升,啮合机产量计算结果也跟着修正。
排胶判断不准,批次周期的隐性损耗
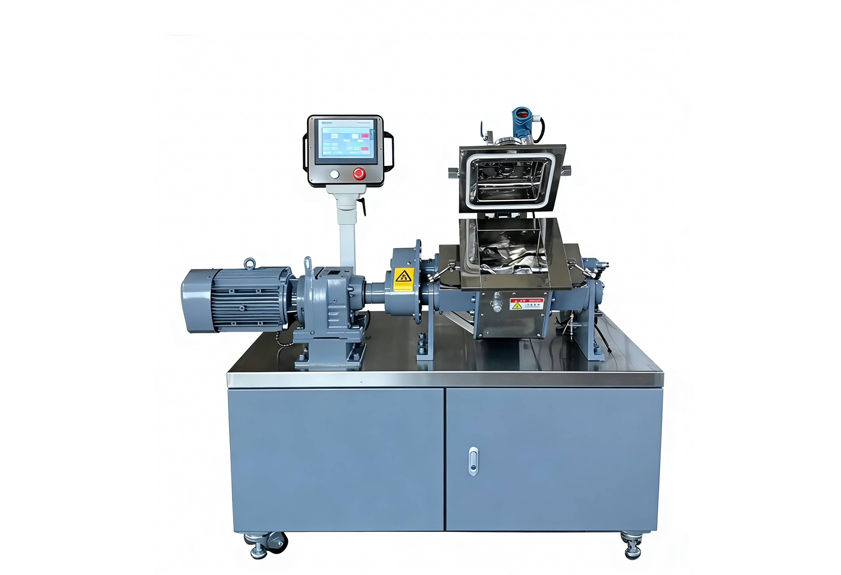
啮合机生产效率不仅看单批重量,还看单位时间完成的批次数量。不少密封件厂判断排胶只看电流曲线或时间,忽略混炼室内实际温度分布,导致要么提早排胶,胶料塑化不充分,下一批需返炼;要么过度混炼,延长了每批周期。
以温度控制为主线、电流曲线为辅助,确定每车胶料的排胶窗口,是比增加投料量更稳妥的提产方式。每批省出两分钟,一个班次下来等于多出两到三批的有效产出,这种改善往往比调整容积更直接。
让产量计算匹配现场,再谈设备选型
密封件厂评估产能时,与其盯住理论产量,不如先统计一周内每批实际投料量、混炼周期、排胶温度这三个数据,反推出现有设备的真实产出上限。若经工艺调整后仍无法满足产能需求,再考虑设备升级。利拿实业在啮合型密炼机的转子构型匹配和混炼室容积设计上有成熟经验,可根据具体配方和工况提供非标定制方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
