

冷喂料挤出机产量上不去?先查这三个工艺参数
冷喂料挤出机产量波动大,先别急着提转速
橡胶制品厂的产量焦虑往往集中在挤出环节:同样一台设备,上个月班产稳定,这个月却频繁波动。许多人的第一反应是“把螺杆转速拉上去”,结果胶料升温更快,排胶温度失控,反而被迫降速。冷喂料挤出机产量从来不是单一转速决定的,它是一组工艺参数相互平衡后的结果。本文从三个最容易忽略的参数切入,供轮胎制品相关企业排查参考。
第一个参数:温控精度比平均温度更重要
冷喂料挤出机的核心逻辑是“低温塑化”,如果机身各段温度分布不均,胶料在机筒内的流动性就会有差异,直接表现就是产量忽高忽低。冷喂料挤出机产量波动时,先看各加热冷却区的实际温度曲线是否平直。
常见误区是只盯着温控表上的设定值,忽略了实际波动幅度。水温波动±3℃与±1℃的区别,在高速挤出时会被明显放大。此外,机筒冷却水路的流量分布是否均匀,也会影响温度场的稳定性。对橡胶密封件和轮胎半制品这类对焦烧敏感的胶料,温度的细微偏移会同时影响产量和门尼粘度稳定性。
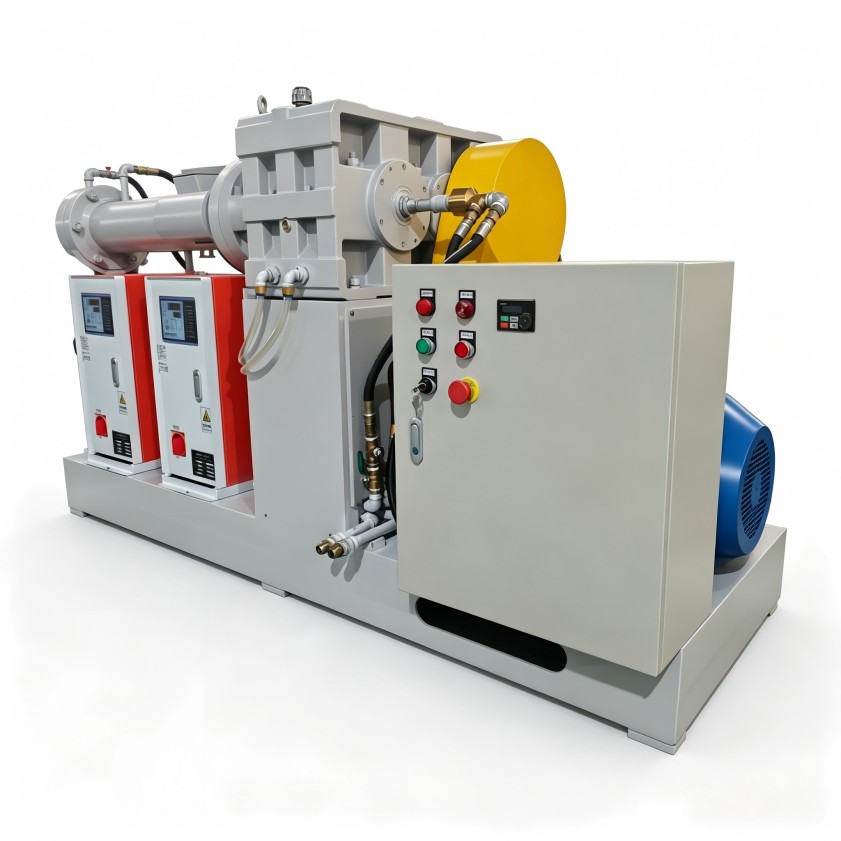
第二个参数:填充系数需要匹配胶料状态
冷喂料挤出机的产量不仅取决于螺杆转速,还取决于喂料段对胶料的“抓取能力”。当胶条硬度偏低或尺寸不稳定时,喂料口容易打滑,此时盲目提速只会让电流波动加剧,产量却增长有限。
技术人员需要观察喂料口胶条的连续性和螺杆电流的波动曲线,确认填充系数是否处于合理区间。若有条件,可尝试调整喂料辊压力或胶条截面尺寸。这部分往往依靠现场经验,但这恰恰是生产管理中容易被低估的环节——冷喂料挤出机产量条线是否健康,从喂料口的声音和电流表就能判断个大概。
第三个参数:螺杆与机筒的间隙状态
使用超过五年的设备,若发现产量逐年递减、胶料塑化均匀性变差,极可能是螺杆与机筒的磨损间隙已超过合理范围。间隙增大后,胶料在螺棱与机筒之间的回流增加,实际推进效率下降,表现就是“转速没变,但产量变低了”。
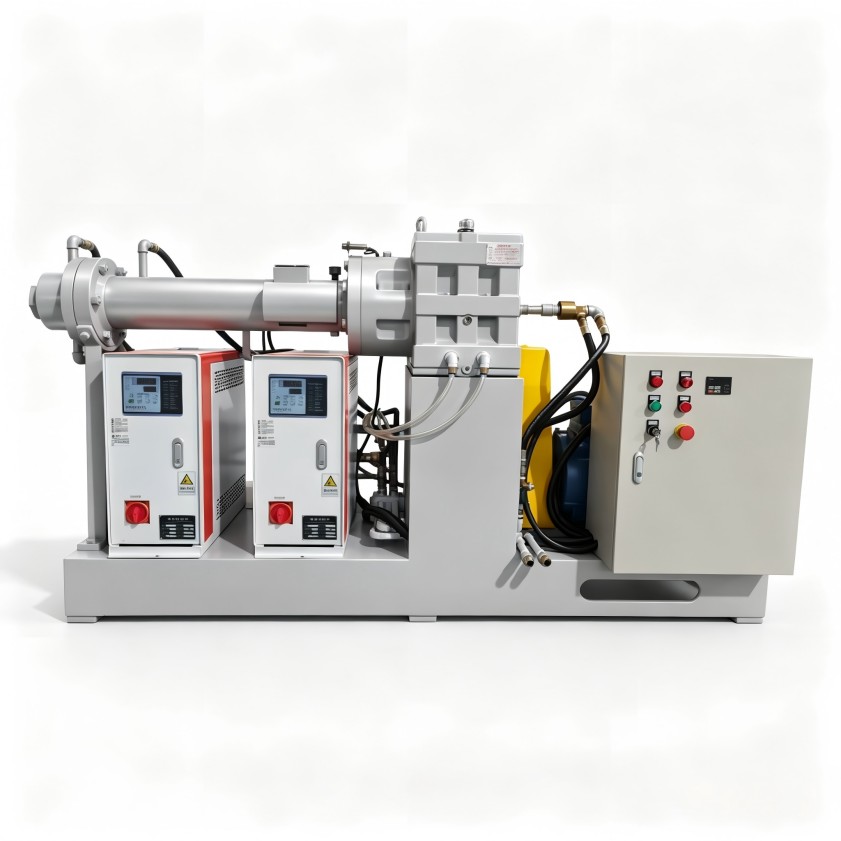
此时仅调整工艺参数收效有限,最直接的手段是测量螺杆外径与机筒内径的间隙值,对比设备出厂记录。若磨损超限,可考虑更换螺杆或采用激光熔覆修复,这比整机更换的投入更低。若设备本身使用年限较长且产量需求持续上升,则需要重新评估机组的综合状态。
针对轮胎行业的产量优化与设备评估方向
轮胎胶料挤出具有胶料门尼波动大、含胶率高、排胶温度窗口窄等特点。处理这类工况时,除了关注上述三个参数,还应评估挤出机螺杆构型与胶料的匹配程度。冷喂料挤出机产量水平的长期稳定,本质上取决于设备热传递效率、剪切控制能力与自动化系统的协同水平。
利拿实业在橡塑混炼与挤出装备领域积累了多年研发与制造经验,尤其擅长根据胶种配方和现场工况,提供针对性的方案评估。若您的产线同时面临密炼机与挤出机的匹配问题,从混炼段开始整体审视,往往比单独调整挤出机更能找到瓶颈。
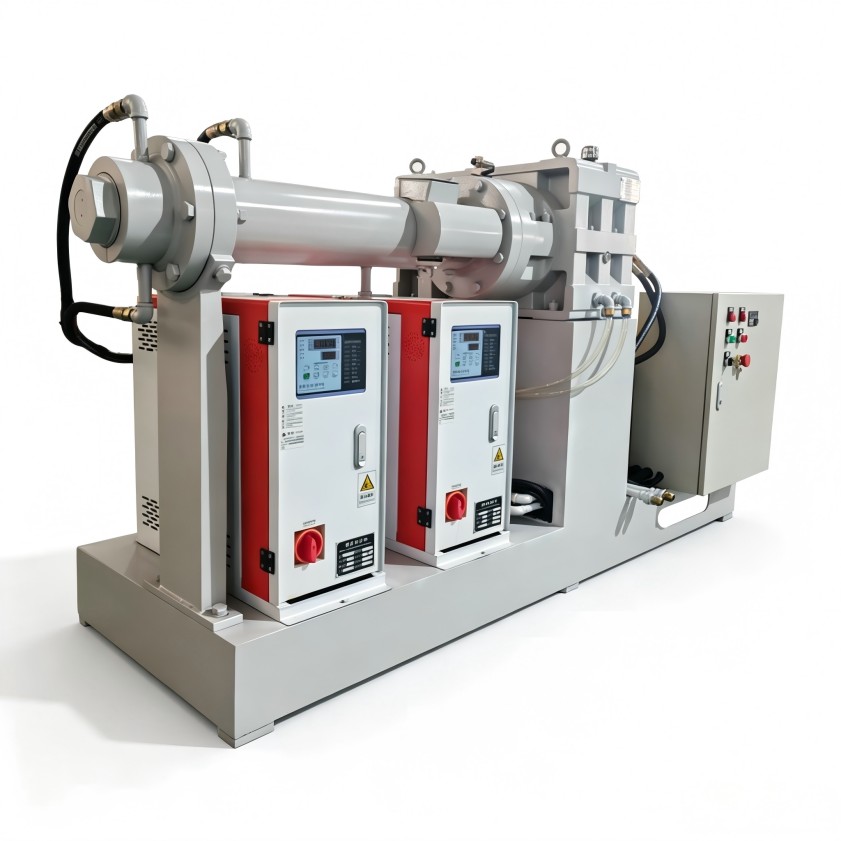
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
