

轮胎硫化温差大还费蒸汽?先查液压硫化机热板与胶囊配合
液压硫化机各模腔温差大,轮胎均匀性从哪一步开始失控?
轮胎硫化的核心矛盾往往不在“时间够不够”,而在“各部位受热是否一致”。同一模液压硫化机如果上下热板或中心机构存在温差,胎胚不同部位的硫化程度就会出现偏差,直接表现为成品轮胎的均匀性波动,同时蒸汽消耗也会高于正常水平。很多工厂把问题归结为硫化时间设定不当,反复调整工艺曲线却收效甚微。
行业内一个常见的误区是只盯着温度传感器读数,忽略热板内部蒸汽流道布局和胶囊与胎胚的贴合力。传感器测得的数据只是局部结果,真正影响轮胎质量的是热板表面温度场的分布均匀度,以及硫化介质在胶囊内循环时的换热效率。以下从三个与硫化工况直接相关的维度展开分析。
先判断热板温度场是否真的均匀
热板是液压硫化机向胎胚传递热量的主要界面。使用几年后,热板内部流道可能因结垢或局部腐蚀而出现流量分配变化,导致同一块热板表面不同区域的温差扩大。判断方法不难:在热板表面按网格布点,实测升温后的表面温度分布。如果相邻测点温差超过工艺允许范围,就需要检查流道堵塞情况,而不是先去调整硫化时间。
另一个容易忽略的位置是热板与硫化胶囊之间的配合。胶囊反复膨胀收缩后,与热板的贴合程度会变化,贴合不良的区域主要依赖空气间隙传热,换热效率明显下降。恢复均匀性的基础工作,是保证胶囊与热板的可靠贴合。
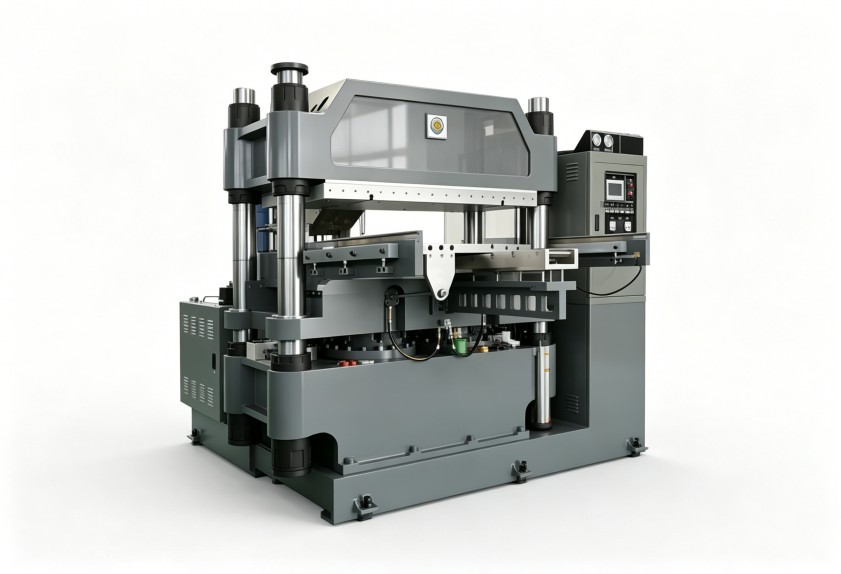
胶囊换热效率直接影响硫化程度一致性
胶囊内通入的蒸汽或氮气,其压力、温度和置换频率共同决定换热效果。如果胶囊内冷凝水排放不及时,会在胶囊底部形成水膜,导致该区域的传热以冷凝换热为主,与其他区域的蒸汽换热特性明显不同,成品轮胎的局部硫化程度也随之偏离。
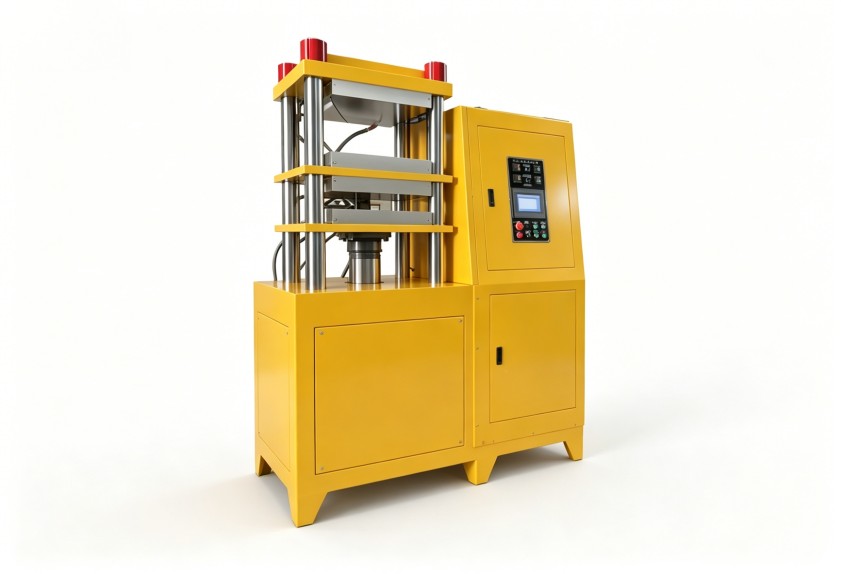
日常维护中,检查疏水阀工作状态和冷凝水排放管路是否畅通,比单纯调高蒸汽压力更有效。蒸汽压力提升虽然能缩短升温时间,但无助于改善胶囊内介质的均匀分布,反而可能增加蒸汽消耗。
硫化工况不同,硫化机温度要求也不同
全钢载重胎与轻卡胎的胎体厚度、胶料配方差异较大,对液压硫化机各模腔温度均匀性的敏感程度并不一样。厚制品更需要关注升温阶段的热量渗透能力,而薄制品对硫化后期的温度稳定性要求更高。因此,判断一台硫化机的温度表现是否合格,不能脱离具体产品结构来谈。
在设备选型或改造时,建议将测温点布置在生产实际使用的胎胚规格上,而不是只在空模板状态下测试。空模温度分布达标不代表装胎后温度场依然理想,这一点在评估设备状态时容易被低估。

减少温差的基础动作与优化方向
日常生产中可以优先完成三项基础工作:校准各模腔温度传感器,避免误判;定期清理热板流道并测试表面温度分布;检查胶囊疏水系统,确保冷凝水排出顺畅。这些措施落实后,再根据实际生产轮胎的均匀性检测结果,决定是否需要调整硫化机的热板结构或胶囊型号。
如果轮胎均匀性问题反复出现,且热板和胶囊维护均已到位,则需要进一步评估设备的热补偿能力或中心机构加热均匀性。此时设备本身的设计水平就成为关键制约因素。
利拿实业在橡塑混炼与成型装备领域有多年研发积累,对轮胎制造中温度控制与设备结构配合的实际需求有深入理解。如需结合您的具体胶料配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
