

陶瓷粉混炼总泄压?堆叠式炼胶机液压系统这样查
陶瓷粉末混炼时液压系统频繁掉压,问题出在哪
陶瓷粉末对炼胶设备的磨损与污染,比常规橡胶填料更突出。硬质颗粒一旦进入液压油路,叠加堆叠式结构多缸同步的需求,系统就会表现出升压慢、锁模力不稳、补压间隔缩短等异常。不少现场首先怀疑油泵或阀体损坏,但更换总成后故障依旧。液压系统是闭环,忽略油液清洁度与蓄能器状态,往往找不到真正根源。
从液压系统构成判断压力衰减节点
堆叠式炼胶机液压系统的核心任务,是让上顶栓、密炼室锁紧机构在短时间内建立并保持稳定压力。一个完整的压力循环包括:
- 油泵供油阶段:叶片泵或柱塞泵输出压力油,克服负载阻力做功
- 蓄能器补偿阶段:在保压时释放储存的液压能,维持系统压力
- 阀组控制阶段:换向阀、溢流阀按时序动作,防止压力冲击
- 油缸保压阶段:活塞密封件阻止高压油内泄,维持锁模力
陶瓷粉末工况下,颗粒物会随密封磨损进入液压油,造成阀芯卡滞和节流口磨损。排查这类故障,先做油液污染度检测,比直接拆解主泵更高效。
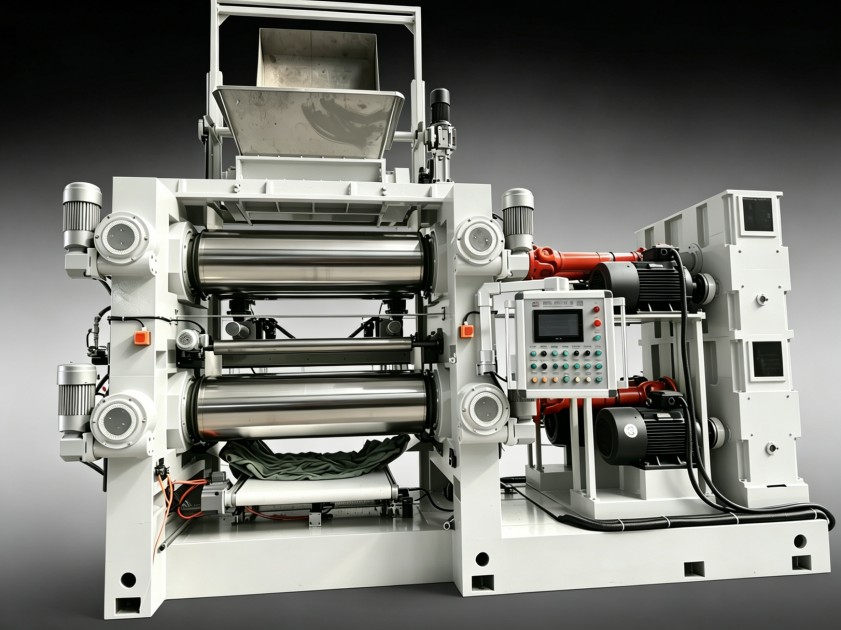
密封与油路设计对保压能力的影响
保压时间短,通常不是泵的问题,而是内泄路径增加。陶瓷填料对密封件的磨粒磨损明显,尤其是主缸活塞密封和滑柱导向套处。当密封件材质与液压油相容性差,低温起动时硬化,高温运转时软化,都会在堆叠式结构的多缸系统中被放大。
油路布局同样影响压力建立效率。堆叠式机台内部管路较长,弯头多,若油管通径偏小,压力油到达执行元件时会有压降。判断方法是观察压力表上升曲线:如果建压时间比出厂数据明显延长,优先排查油缸内泄和溢流阀设定值。
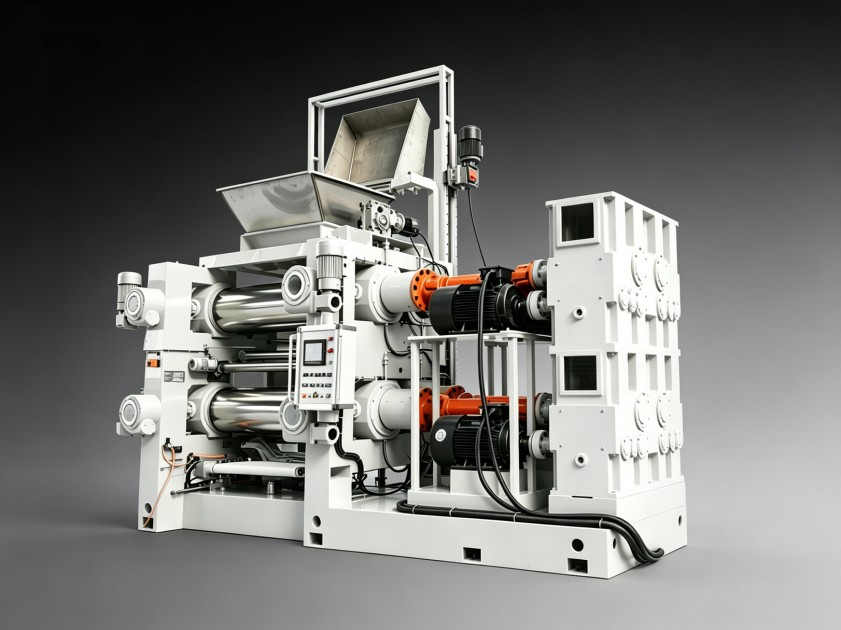
陶瓷粉末混炼的工况适配与改造方向
陶瓷粉的堆积密度低、混炼温升快,设备长期处于高负载循环状态。针对这类工况,液压系统的散热能力和过滤精度需要同步强化。风冷散热器面积不足会造成油温持续走高,油液黏度下降后内泄加剧,形成恶性循环。
另一个容易忽略的参数是上顶栓压力设定。陶瓷粉混炼时需要更高的单位压力来排除气体,但持续超压运行会让液压系统长期处于溢流状态。合适的做法是依据配方和填充系数重新标定压力范围,让溢流阀在正常工作区间内不频繁开启。
明确液压系统点检与选型侧重
日常点检建议关注三个环节:液压油取样周期是否覆盖污染风险、蓄能器预充压力是否在冷热机状态下分别校验、密封件更换记录是否与混炼物料种类关联。陶瓷粉车间应将液压系统维护纳入主设备保养计划,而非故障后维修。
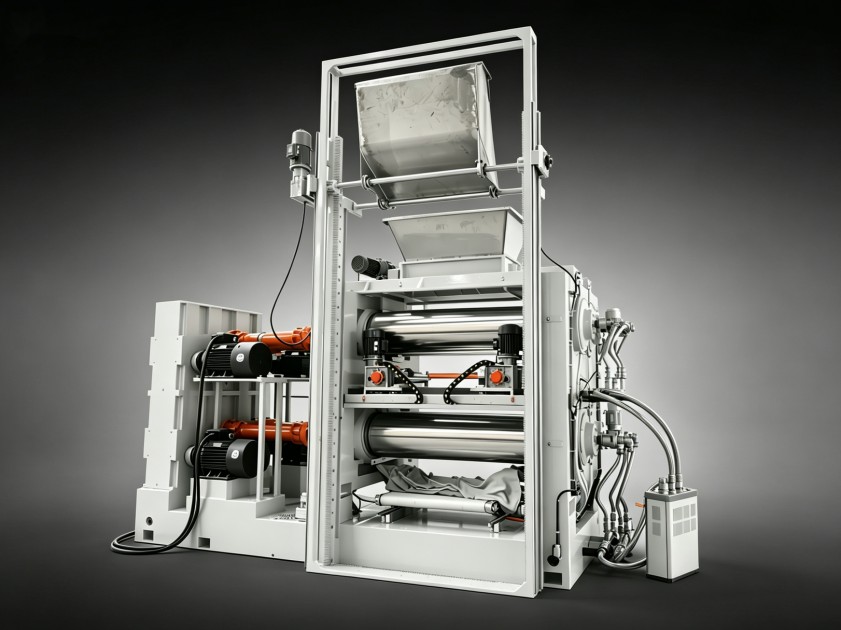
从选型角度看,堆叠式结构适合对密炼室容积和批次一致性要求较高的产线,但对液压系统的过滤精度、冷却能力和密封等级提出更多要求。如果您正在评估现有设备的液压系统改造方案,或新建产线需要匹配陶瓷粉末混炼工艺,建议结合具体机型和胶料配方做系统性判断。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
