

压延机厚度控制总跑偏?先查喂料与辊温两大变量
压延厚度忽厚忽薄,问题未必在压延机本身
轮胎制造中,压延工序的厚度波动每增加 0.01mm,都可能带来胶料损耗上升和后工序贴合不良。很多工厂把注意力全放在压延机的辊距调节上,却忽略了前段供料状态对压延机厚度控制的决定性影响。本文从喂料稳定性、辊筒温度控制和设备刚性三个维度,梳理厚度偏差的真实来源,帮助您找到更准确的排查方向。
喂料不均,压延厚度控制的第一道关口
压延机对来料的宽度、温度和塑性要求很高。如果供料胶条尺寸忽宽忽窄,或者胶料在开炼机上返炼不足,压延辊隙内的实际受力就会持续波动,导致出片厚度难以稳定。
常见误区是:压延厚度波动就调辊距,结果越调越乱。胶料塑化不均匀时,辊距的每次调整都只是在等一个不稳定的来料,自然得不到稳定输出。要改善这个问题,一方面要规范开炼机出条尺寸和供料节奏,另一方面需要从前段密炼、开炼环节提升胶料均质性,减轻压延机的补偿压力。
辊温漂移对厚度的影响常被低估
压延机厚度控制不只是机械定位问题,也是热平衡问题。辊筒温度波动会影响胶料在辊隙内的流动性,进而改变实际压延厚度。尤其是轮胎气密层、帘布胶这类黏度敏感的胶料,辊面温度偏差几度,片材厚度就可能出现周期性变化。
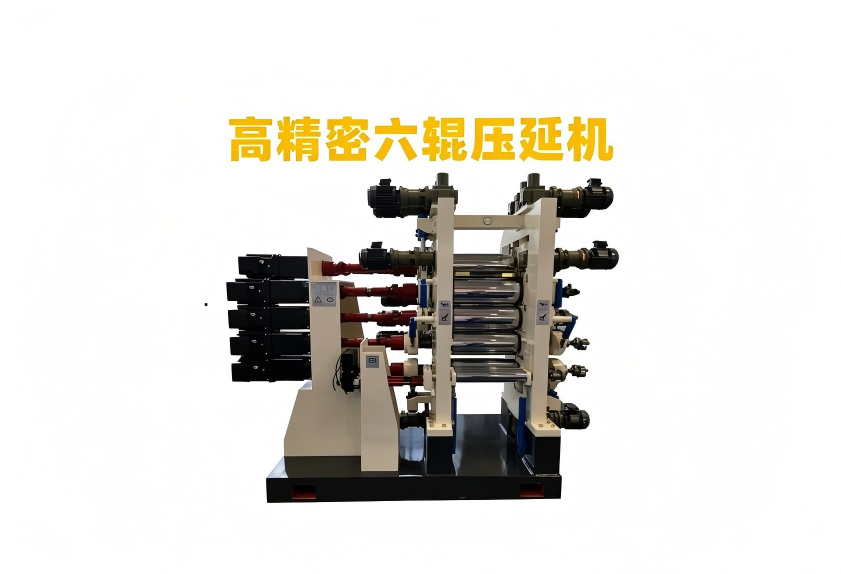
排查时建议先看辊温控制系统的响应速度,再看辊面横向温差。部分老旧设备的温控介质流量不足,容易形成辊面中间热、两端冷的情况,反映在片材上就是两边厚、中间薄。改善方向包括提高温控介质流量、检查辊面导热均匀性,以及在工艺规范中明确各辊温度设定值。
设备刚性:厚度稳定的底层支撑
压延机辊筒在重载荷下的弹性变形,也会影响压延机厚度控制精度。辊筒长径比越大,辊面中间部位承受的分离力越明显,导致片材中间偏厚。虽然预弯和轴交叉补偿可以缓解,但设备基础刚性、轴承间隙和牌坊结构同样决定长期稳定性。
从设备管理角度,定期检测辊筒轴承间隙和牌坊紧固状态,与日常校准辊距同样重要。若设备已使用多年,厚度波动呈逐渐加大趋势,就需要结合机台状况评估大修或更新方案。
从供料到压延的一体化改善思路
压延机厚度控制从来不是单机问题。胶料混炼效果、开炼供料温度和压延机状态共同决定了最终片材精度。利拿实业在密炼机、开炼机与供料线配置上具备丰富的非标定制经验,可从混炼均质性和供料稳定性入手,减少后段压延调整难度。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
