

橡胶密封件批次色差反复?先看8寸开炼机调距与温控
橡胶密封件批次不稳定,问题可能出在选型逻辑上
生产橡胶密封件时,很多厂家会遇到一个隐蔽的困扰:配方明明没变,硫化后的硬度、收缩率却批次间有差异。排查了来料和工艺,问题往往指向开炼机——尤其是8寸开炼机这类用于小批量打样或中试生产的设备。它的辊筒调距精度、温控稳定性,会被直接带入胶料,最终反映在制品尺寸上。
行业里有个常见误区:把8寸开炼机当作“小一号的生产机”,只问辊径和长度,却忽略了它作为试验或小规模生产设备,对控制精度的要求其实更高。本文从设备配置的三个具体维度展开,帮您建立一套更清晰的选型判断框架。
辊筒调距方式,决定密封件尺寸稳定性的上限
密封件对胶料可塑度的一致性很敏感,而可塑度直接受开炼机辊距影响。8寸开炼机的辊距调节,常见的有手动丝杆和液压调距两种方式。
- 手动丝杆:结构简单、成本低,但依赖操作经验,每次调整的重复精度有限。适合配方相对固定、对批次一致性要求不苛刻的场景。
- 液压调距:响应快、定位准,能实现微米级调整。若您的密封件产品需频繁更换规格,或对硬度公差要求严格,这一配置的价值会非常明显。
选型时建议先厘清自身需求:是偶尔打样,还是承担连续的小批量生产?这决定了您在调距方式上愿意投入多少预算。
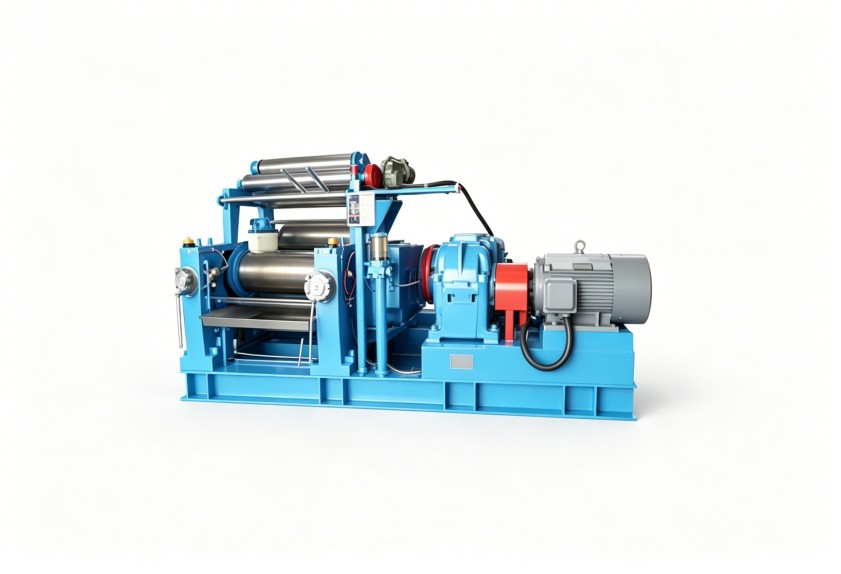
温控精度,常被低估的批次质量变量
8寸开炼机辊筒表面温度不均匀,是导致胶料局部焦烧或塑炼不均的隐性原因。不少人在选型时关注电机功率,却忽视了温控系统。
对橡胶密封件而言,混炼温度直接影响胶料的流动性和交联密度。如果设备采用简单的通水冷却,缺少温度反馈调节,夏季和冬季的辊温差异会被放大,批次波动也随之而来。建议优先选择配备独立温控单元、各辊筒可独立调节温度的机型。您在看配置单时,可以重点确认温控精度范围,这比单纯看加热功率更有参考意义。

配置组合,比单一部件更能反映真实成本
配置高低没有绝对的好坏,关键是匹配您的生产场景。同样是8寸开炼机,不同配置组合的适用情况差异明显,可参考以下思路:
陶瓷粉末或特种橡胶混炼,对辊筒材质和表面硬度要求更高;普通NR、EPDM胶料,标准配置即可满足。此外,是否需要配备翻胶装置、急停防护,也关系到操作人数与安全效率。与其纠结单一部件,不如将设备看作一个系统:调距方式、温控单元、安全防护、驱动电机,这些组合起来的价格,才接近真实的采购成本。
把设备参数,翻译成您的质量指标
回到开篇的问题:密封件批次不稳定,很多情况下并非配方出错,而是设备的工作精度无法满足工艺要求。选择8寸开炼机时,不妨带着您的具体胶种和典型制品尺寸,去对比调距精度和温控能力——这比单纯对照参数表更有实际意义。利拿实业在橡塑混炼设备领域具备多年的非标定制经验,可根据您的密封件产品特性,提供适配的辊筒配置与温控方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
