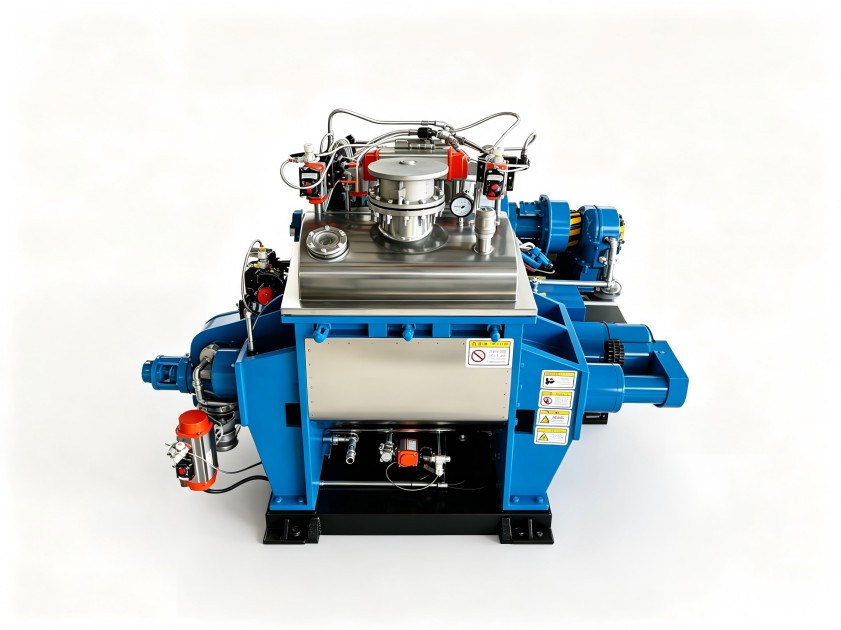
啮合机齿轮加工精度不足,混炼胶品质波动该查哪里
啮合机齿轮加工不到位,混炼胶品质波动该查哪里
高分子复合材料混炼过程中,啮合机齿轮加工质量往往不会直接“报警”,而是以分散不均匀、批次扭矩波动大、转子异响等方式慢慢暴露。很多厂家将问题归咎于配方或温控,实际上齿轮精度不足导致的啮合间隙变化,才是干扰剪切效果的隐性根源。另一个常见误区是只看齿面硬度,忽略了齿形精度与装配后的实际啮合状态。以下从齿形精度、材质热处理、装配定位三个维度,梳理可落地的检查思路。
齿轮加工精度如何影响混炼的分散均匀性
啮合机依靠一对转子的啮合滚动产生剪切与挤压,齿轮加工精度直接决定了转子运动的同步性。当齿距累积误差偏大时,转子每转一圈都会出现微小速差,导致物料受力忽大忽小。对高分子复合材料而言,填料团聚体需要稳定且足够的剪切应力才能解开,一旦剪切力波动,分散度就会随之下降。
齿形误差还会影响啮合侧隙的一致性。侧隙过小,运转时容易产生干涉热量;侧隙过大,转子间物料层厚度不均,局部欠混。这类问题在连续生产时表现为批次间的扭矩曲线漂移,单看某一锅胶料往往觉察不到异常。
验收时建议重点观察这三个维度
齿形精度比齿面硬度更值得关注
不少采购清单只标注“齿轮材质40Cr”或“齿面淬火”,却没有明确齿形公差等级。齿形精度是啮合平稳性的基础,如果齿形误差大,硬齿面带来的耐磨优势也会被冲击载荷削弱。建议在设备出厂前确认齿轮加工是否采用磨齿工艺,并要求提供齿形检测报告,而非仅凭材质证书判断。
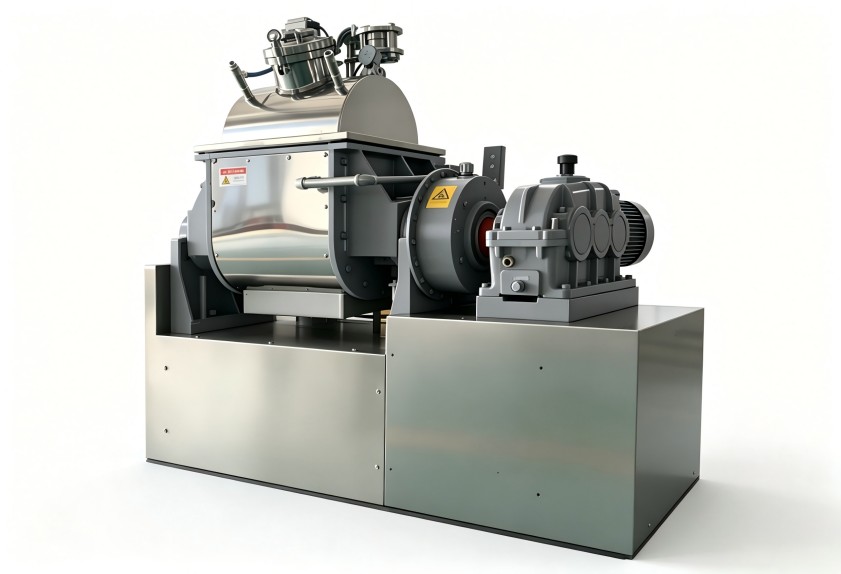
啮合机齿轮加工的热处理工艺决定寿命上限
齿轮加工的热处理环节,需要兼顾齿面硬度和心部韧性。渗碳淬火是常见路线,但有效硬化层深度、表面硬度梯度、心部组织等级等参数,会直接影响齿轮在重载低速工况下的抗点蚀能力。对高分子复合材料来说,配方中若含有玻纤、碳纤或陶瓷粉末,磨粒磨损会放大齿轮失效风险,选型时更应关注齿面硬化工艺的实际参数。
装配定位:齿轮精度再高也怕“装不好”
齿轮加工合格不等于整机啮合状态合格。箱体轴承孔的同轴度、转子轴向定位的调整方式、装配时啮合侧隙的实测值,这些环节如果缺乏管控,齿轮本身的精度优势会被抵消。现场验收时,可以在空载和轻载状态下分别测听运转噪音,观察电流波动幅度,辅以侧隙测量数据综合判断。
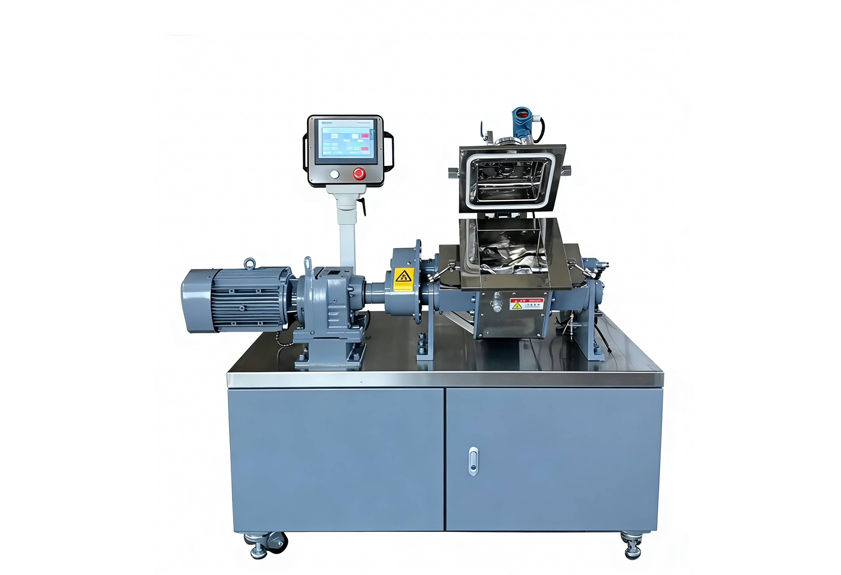
容易忽略的维护细节
设备投用后,齿轮加工精度会随着磨损和安装状态变化而逐渐退化。定期检测项目不必过于复杂,重点盯住三项:转子轴承间隙是否增大、啮合区润滑供油是否充足、箱体温度是否出现局部偏高。尤其是更换转子或维修轴承后,需要重新校验啮合侧隙,而不是凭经验直接装回。很多“突然变差”的混炼问题,根源就在维修装配环节。
选型与验收的务实建议
采购啮合机或更换转子齿轮组时,建议将齿形检测报告、热处理工艺说明、装配啮合侧隙实测值三项写入验收清单。同时结合自身胶料特性,评估是否需要更高等级的齿面硬化方案。利拿实业在橡塑混炼设备领域有15年以上研发积累,对啮合机齿轮加工与整机装配的匹配有成熟经验,可根据实际混炼工况给出针对性建议。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。