

水冷却开炼机辊温不稳?先从冷却通道与辊面温差查起
辊温忽高忽低,密封件混炼批次波动从何入手排查
橡胶密封件生产对胶料可塑度和焦烧时间的要求较为苛刻,而开炼机辊温一旦失控,轻则影响薄通效率,重则出现局部焦烧粒子,导致后续硫化后产品出现气泡或硬度波动。不少厂家把问题归咎于胶料配方,实际上,水冷却开炼机的冷却通道设计、辊面温度均匀性以及操作节奏,往往才是根源所在。以下从三个维度展开分析,供工艺与设备人员参考。
冷却通道结构决定辊面温度是否均匀
水冷却开炼机的冷却效果,首先取决于辊筒内部流道布置。常见结构分为夹套式和钻孔式两类。夹套式加工成本低,但水流路径长、易出现死水区,辊面中部与两端温差可达 5℃ 以上;钻孔式冷却通道贴近辊面,水流湍流程度更高,换热效率更稳定,对密封件这类需要精确温控的胶料更为友好。
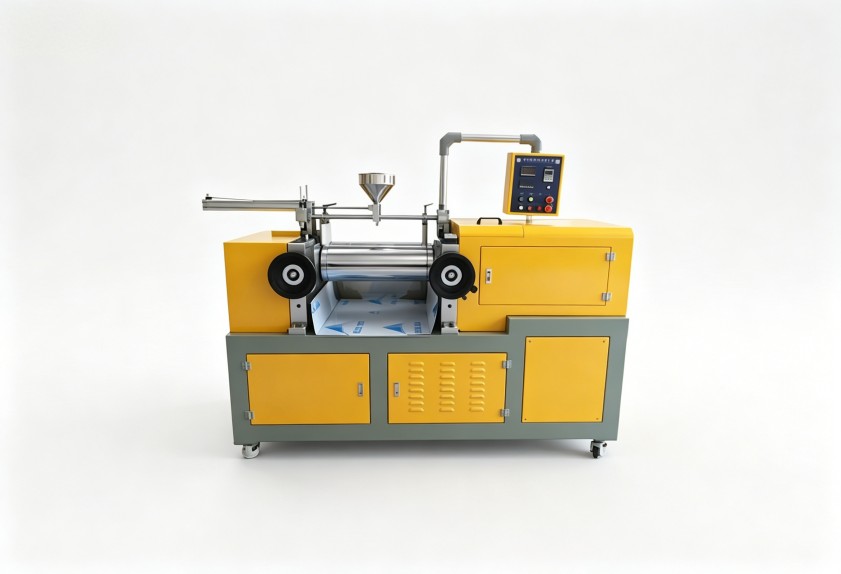
判断冷却通道优劣的一个实用方法:在辊面宽度方向均匀取五点测温,若两端与中间的温差超过 3℃,说明流道设计或水质结垢已影响换热,需优先处理。
控温阀组与回水温度的管理常被忽视
冷却水进入辊筒后,流量与进水压力波动会直接改变辊温恢复速度。很多现场只关注进水温度,却忽略回水温度差。正常工况下,进出水温差应保持相对稳定;若温差突然变大,往往意味着冷却水流量不足或阀组响应滞后。
此外,电磁阀的启停频繁会导致辊温在设定值上下反复振荡。对于密封件胶料,辊温振荡比单纯偏高更危险——它会让胶料在辊筒上的包辊状态不断变化,操作工只能凭经验频繁调整,批次稳定性难以保证。因此,选择带有比例调节功能的温控阀组,比单纯增大冷却塔能力更有效。
工艺习惯与设备选型需搭配调整
设备性能只是基础,操作方式同样影响水冷却开炼机的使用效果。例如,部分操作工为追求产量,在辊温尚未回落到目标区间时就开始加料,导致辊温持续上行;反之,薄通过程中冷却时间过长又会降低效率。建议将辊温控制纳入首检确认项,建立加料前测温的标准化动作。

密封件胶料硬度较高时,还需关注开炼机辊筒的材质与表面处理。若辊面硬度不足或磨损不均,即使水冷却系统正常,也会因摩擦生热分布不均而出现局部温差。
从选型角度看,水冷却开炼机并非单纯比较辊径或电机功率,而应重点考察冷却通道型式、温控阀组调节精度以及辊面温度均匀性。利拿实业在橡塑混炼设备领域拥有 15 年以上研发经验,支持根据密封件胶料特性对冷却系统进行非标定制化设计,帮助客户将辊温波动控制在合理范围内。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
