

啮合机做电缆料总出“鱼眼”?问题可能不在配方
啮合机做电缆料总出“鱼眼”?先看转子和温控配合是否到位
电缆料对杂质和塑化均匀度的要求近乎苛刻,一粒“鱼眼”或一处分散不良,就可能导致整批线缆在耐压测试时被击穿。很多厂家遇到这类问题,第一反应是调整配方或延长混炼时间,但往往收效甚微。实际上,问题常常出在啮合机电缆料生产的转子构型选择与温控策略上。本文从设备工艺适配的角度,拆解影响电缆料混炼质量的几个关键环节。
啮合转子不是转速越快越好,剪切间隙才是核心
啮合型转子的优势在于两根转子相互啮合,对物料产生强烈的挤压、剪切和拉伸作用。但不少用户误以为提高转速就能增强剪切效果,结果反而导致胶料温升过快,引发早期硫化或热敏性助剂分解。
- 转子棱顶与混炼室壁之间的间隙,决定了最大剪切速率。
- 啮合间隙过小,局部过热风险急剧上升。
- 间隙过大,则分散能力不足,炭黑或阻燃剂难以均匀铺展。
在啮合机电缆料生产中,应根据电缆料的硬度与填料比例,选择对应的转子棱顶间隙与转速匹配区间,而不是盲目追求高转速。
填充系数与上顶栓压力:看不见的工艺变量
电缆料配方中往往含有大量无机填料,如氢氧化铝、炭黑等。这类物料堆密度低,混炼时容积变化大,若填充系数设置不当,会出现两种典型的异常状态:
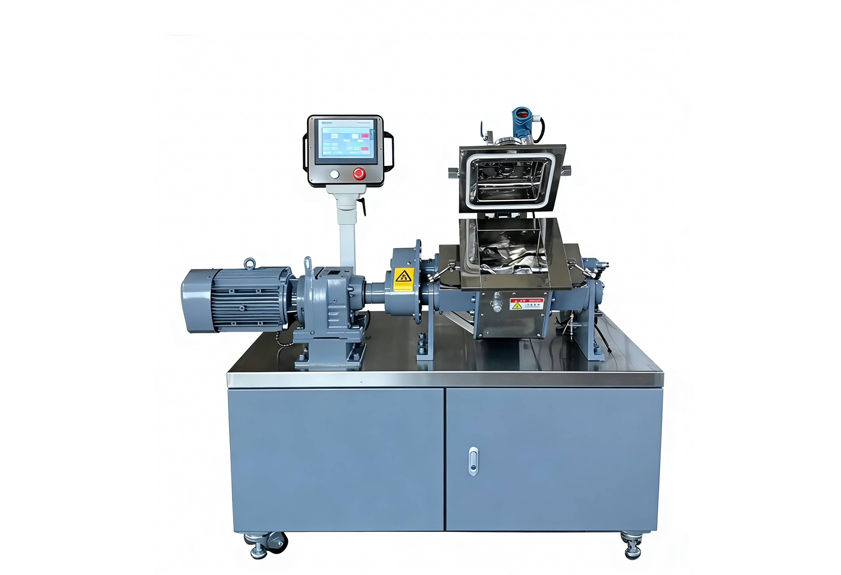
- 填充过满,物料无法在转子间形成有效的循环流动,底部易出现“死料”。
- 填充不足,剪切力传递效率下降,混炼时间被迫延长,能耗随之上升。
此外,上顶栓压力的施加时机与压力大小同样影响物料与转子的接触紧密程度。压力不足时,物料容易在混炼室内打滑,这也是导致分散不均匀的重要原因。
温控精度:电缆料生产的隐形分水岭
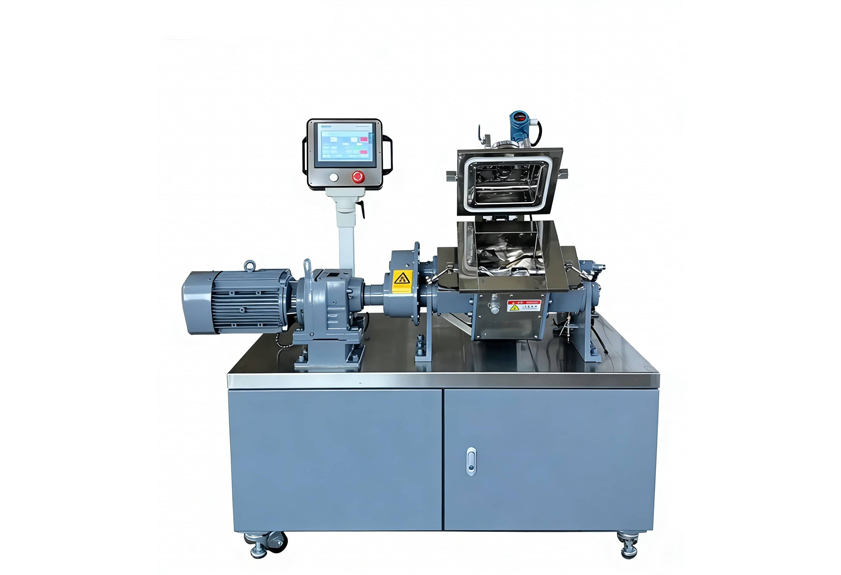
电缆料的混炼窗口相对较窄,温度过高会引发交联提前,温度过低则填料难以吃透。啮合机因剪切生热剧烈,对温控系统的响应速度要求远高于普通开炼机。
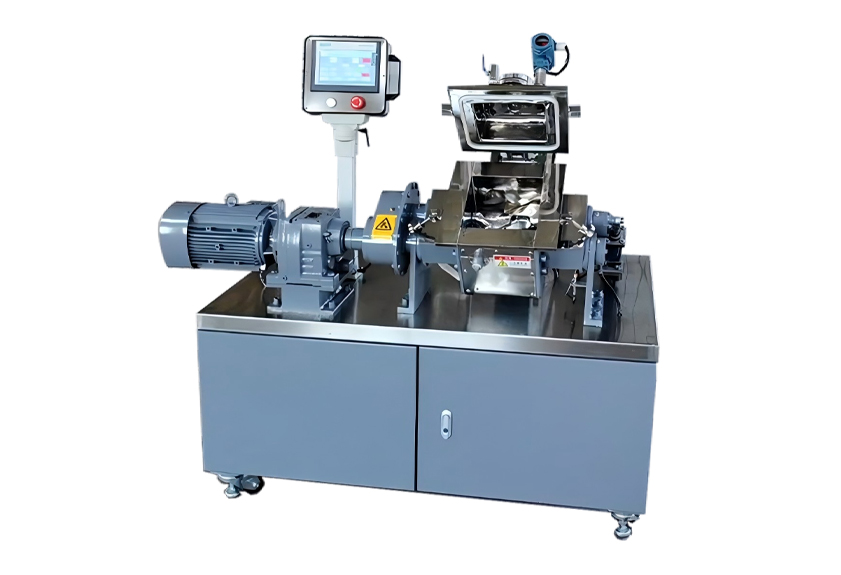
判断温控能力看两点
- 冷却水道覆盖面积:是否覆盖转子内部、混炼室壁及卸料门区域。
- 水温差控制逻辑:能否根据胶料实时温度自动调节冷却水流量,而非简单的通断式控制。
如果温控系统只能维持“整体温度不超标”,而无法控制混炼室内不同区域的温差,那么批次之间的质量波动就在所难免。
不同电缆料配方的适配方向
| 电缆料类型 | 混炼难点 | 设备适配侧重点 |
|---|---|---|
| PVC 电缆料 | 热稳定性要求高,剪切热敏感 | 容积不宜过大,温控响应要快 |
| XLPE 交联聚乙烯 | 交联剂分散均匀性要求极高 | 低速大扭矩,啮合间隙适中 |
| 低烟无卤阻燃电缆料 | 填料比例高,易团聚 | 填充系数优化,上顶栓压力稳定 |
同样是啮合机,针对不同配方体系,设备配置的侧重点有明显差异。这也是为什么在选型阶段,需要把具体胶料配方提供给设备厂家进行评估,而不是只看混炼室容积大小。
工艺改进的切入顺序建议
当啮合机电缆料生产出现质量波动时,建议按照“先设备状态、后工艺参数、再配方调整”的顺序排查。先确认转子磨损状态与温控系统工作正常,再检查填充系数与转速的匹配关系。多数情况下,问题出在设备和工艺的配合环节,而非配方本身。利拿实业在橡塑混炼设备领域有多年技术积累,支持根据具体胶料体系进行非标定制化设计,从设备端为电缆料混炼质量提供保障。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
