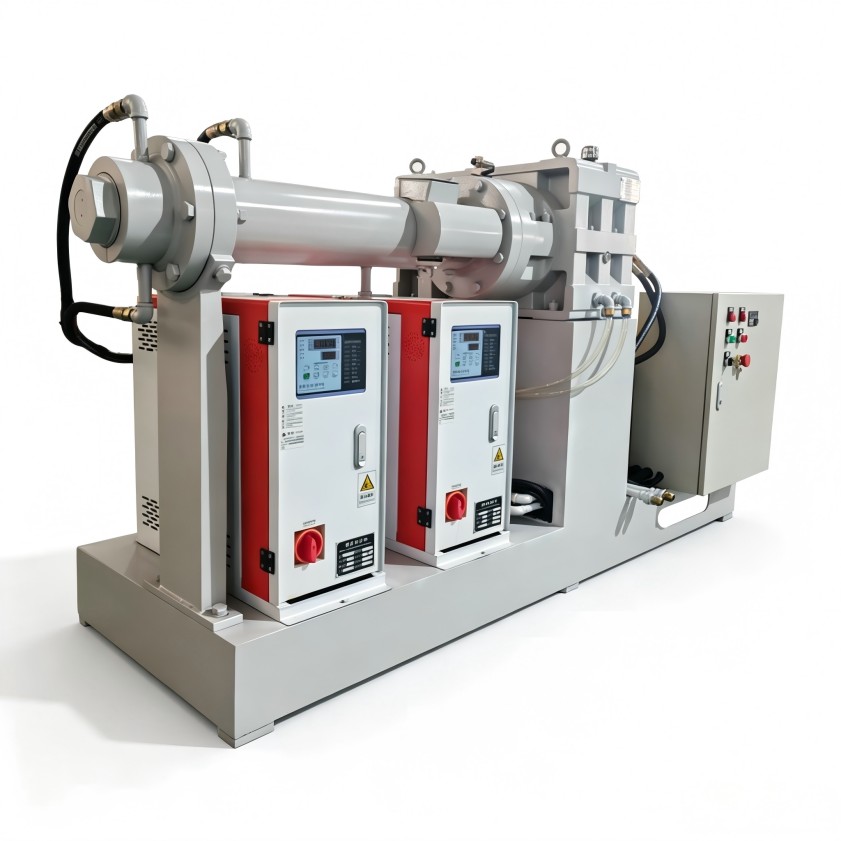
冷喂料挤出机做胶管总出气泡?先盯住温控和喂料段配合
冷喂料挤出机胶管设备的温控精度,究竟如何影响成品质量
在橡胶密封件和胶管的挤出生产中,冷喂料挤出机是决定产品尺寸稳定性和内部致密度的核心设备。许多厂家遇到过类似情况:同一台挤出机,有时胶管表面光滑,有时却出现气泡、麻点,或者壁厚波动。最先想到的往往是调整螺杆转速或牵引速度,但真正的原因常常藏在温控精度与喂料段的配合上。本文以利拿冷喂料挤出机胶管设备为参照,从温控精度与喂料段均匀性两个维度展开分析,帮助您快速定位缺陷源头,并为设备升级或采购提供参照。
喂料段稳不稳,直接决定胶管尺寸
胶管是连续挤出制品,对喂料量的瞬时稳定性极其敏感。冷喂料挤出机的喂料段承担着把胶条均匀吸入并初步塑化的任务。一旦入口胶条宽度或厚度发生变化,机筒内熔体压力就会出现波动,最终表现为胶管外径周期性起伏。常见的误区是反复校准牵引速度,其实更值得检查的是开炼机供料胶条的断面尺寸是否一致,以及喂料辊与螺杆转速是否匹配。这两个细节不解决,挤出压力和制品尺寸很难稳定下来。
温控精度不够,气泡和麻点从哪来
冷喂料技术的核心,是让胶料在较低温度下进入机筒,依靠螺杆剪切生热完成塑化。这个过程中,各段机筒的温控精度直接决定焦烧风险和塑化均匀度。如果局部温度偏高,胶料容易产生熟胶颗粒,挤出后的胶管表面出现麻点;如果温度偏低,胶料塑化不充分,内部气体难以排出,就形成微观气泡,直接影响胶管的耐压等级。橡胶密封件虽然多为模压制品,但混炼胶的塑化状态同样依赖温度控制,两者工艺逻辑相通。
维护中最容易忽视的两个环节
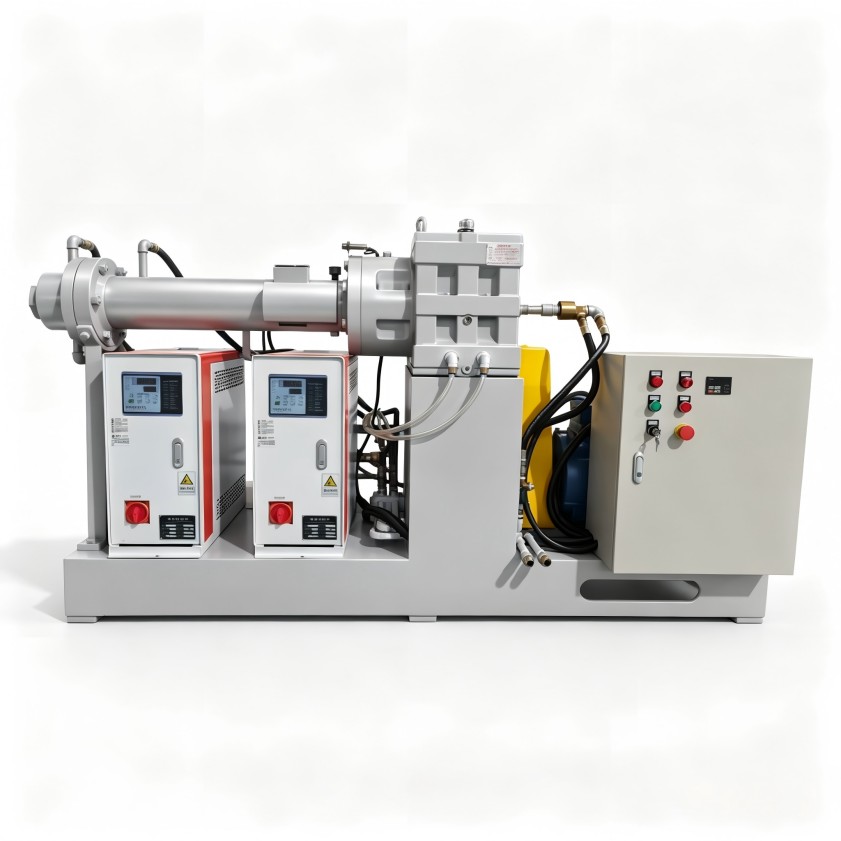
第一是温控系统的水路结垢。机筒各段独立控温,依靠冷却水循环实现热量传递,一旦管路结垢,实际控温会滞后于设定值,操作人员往往将其误判为设备老化。第二是喂料口至螺杆区的析出物沉积。胶料中的小分子助剂在喂料段逐渐积累,改变喂料阻力,导致压力忽高忽低。建议将这两项纳入月度巡检,能减少大量隐性质量波动。对利拿冷喂料挤出机胶管设备而言,定期检查喂料段间隙和温控传感器响应,重要性不亚于更换螺杆。
选型与工艺优化建议
如果您正在考察利拿冷喂料挤出机胶管设备,可以先不着急对比产能数字,重点了解温控系统的加热冷却响应速度、机筒分区数量,以及喂料段压缩比能否适配自己的胶种。参观设备运行现场时,可以要求用低硬度、高黏性胶料做连续挤出测试,观察压力波动和壁厚是否平稳。对于已有设备,通过调整喂料胶条截面、优化喂料辊转速,同样能改善挤出连续性。综合来看,设备长期运行的稳定性,往往比峰值产量更影响综合成本。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。