

硫化机密封件硫化不良频发?先看密封材料与热平衡
密封件硫化后尺寸漂移、表面发黏?先别急着调整硫化时间
橡胶密封件的硫化环节一旦不稳定,最直接的表现就是尺寸超差、回弹不足或是表面欠硫。很多厂家第一反应是延长硫化时间或调高温度,但问题往往出在更上游的环节——胶料混炼的均一性,以及硫化机热板各区域的温度一致性。本文从密封材料特性、温控精度和模具热平衡三个维度,分析硫化机密封件硫化的常见异常与排查方向。
密封件硫化不良,根源常在混炼而非硫化本身
硫化的本质是橡胶分子链在高温高压下交联,但如果胶料在混炼阶段分散不均,局部交联密度就会存在差异。同一模密封件,有的位置完全硫化,有的位置欠硫,这种隐蔽的不一致很难通过延长硫化时间来弥补。对密封件这类对尺寸公差和压缩永久变形要求高的产品而言,混炼均匀性往往比单纯追求硫化速度更值得关注。
从设备角度看,密炼机的转子构型、填充系数和 ram 压力,直接影响炭黑、硫化剂在胶料中的分布状态。胶料批次之间波动大,硫化工艺参数就难以固定。因此在排查硫化不良时,建议先回顾混炼工序的批次稳定性,再审视硫化机本身的温控表现。
硫化温度控制的精度,决定密封件一致性上限
硫化机密封件硫化质量的另一个关键变量,是热板表面的温度场分布。密封件模具通常一模多腔,热板边缘与中心区域的温差如果超过设定范围,不同模腔的产品硫化程度就会出现明显差异。
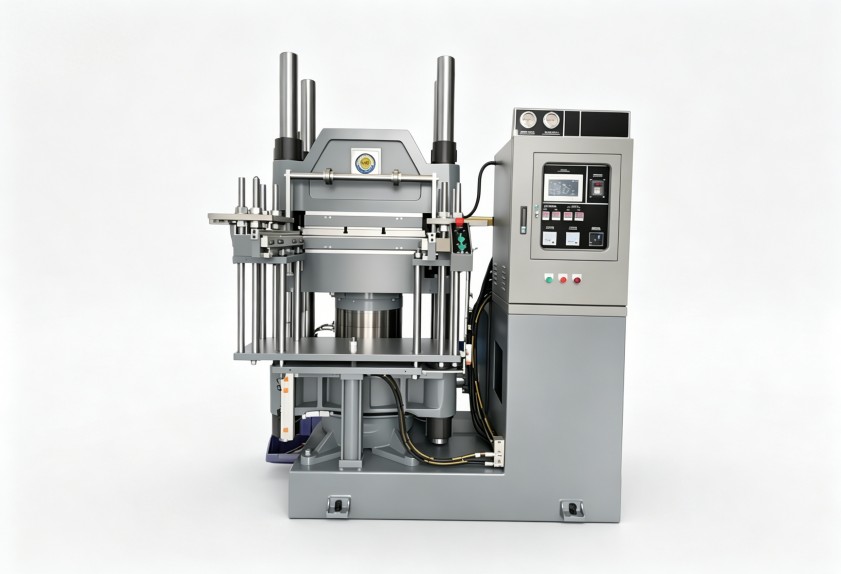
实际排查中,可以关注以下细节:
- 热板分区控温是否独立,还是仅靠单一温控表维持整体温度
- 热电偶安装位置是否贴近模面,反馈是否存在滞后
- 升温曲线是否能在合模后快速恢复设定温度,避免冷模效应拉长实际硫化时间
这些细节决定了硫化机在连续生产时,温度波动能否被有效抑制。对密封件这类厚薄不均匀的产品,温控精度直接影响飞边厚度和尺寸稳定性。
模具热平衡:容易忽略的硫化均匀性变量
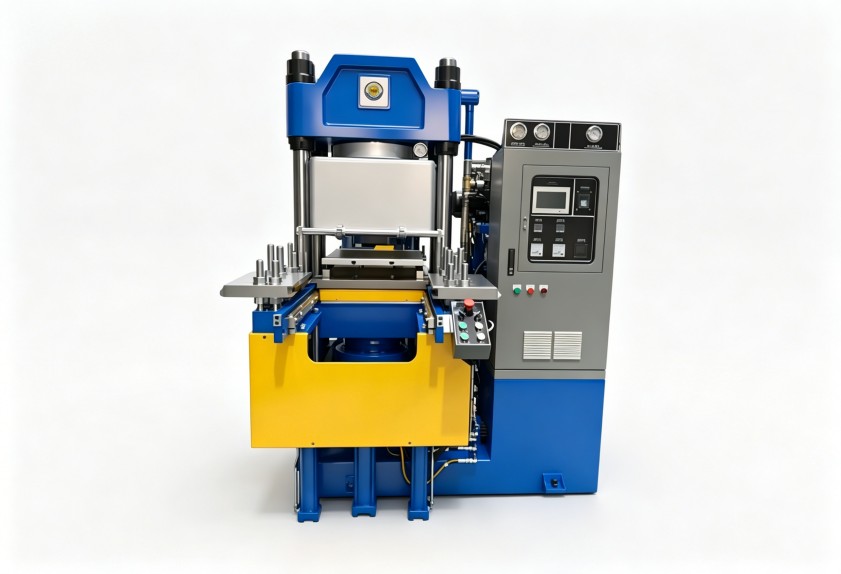
模具本身的材质、厚度和流道布局,也会对硫化机密封件硫化的均匀性产生影响。厚壁密封件或带金属骨架的复合密封件,升温速率与薄壁区域差异较大,若模具设计阶段没有做热平衡分析,生产时就容易出现局部过硫或欠硫。
对设备供应商而言,能提供的不只是硫化机本身,还包括对模具加热方式、隔热板选择和热补偿方案的经验支持。这也是利拿实业在橡塑混炼成型整体解决方案中,持续积累的技术环节之一。
从混炼到硫化,建立稳定的工艺闭环
密封件硫化质量的改善,单一环节的调整往往收效有限。更有效的方式,是从混炼均匀性、硫化温控精度和模具热平衡三个维度建立工艺闭环:先确保胶料批次一致,再验证硫化机热板温度分布,最后结合模具特性校准硫化参数。
利拿实业在密炼机、开炼机等混炼设备方面有多年技术积累,对密封件胶料的混炼特性与温控需求有实际项目经验。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
