

金属密炼机温度控制不稳?密封件硫化均一性先查这三处
密封件批次硬度波动,金属密炼机温度控制该从哪里查起
橡胶密封件对胶料硫化程度的均匀性要求极高,而混炼阶段的温度轨迹直接决定了硫化体系的分散状态与焦烧风险。不少厂家将波动归因于环境因素,却忽略了设备本体的热管理逻辑。金属密炼机温度控制并非只看仪表读数是否到达设定值,更要关注胶料在腔体内实际经历的热历史是否一致。
温度控制的本质是管理热量输入与输出的平衡
密炼机工作时的热量来源主要有两个:转子剪切产生的摩擦热,以及胶料与腔体内壁的接触换热。金属密炼机温度控制的核心,在于通过调节加热与冷却介质的流量、温度和切换时机,将这些热量控制在工艺窗口内。
常见误区是过度依赖冷却水阀门的手动开度,而忽略了不同胶料配方对散热需求的差异。天然橡胶与三元乙丙橡胶的比热容、导热系数都不同,同样的温控参数很难同时满足两类胶料的混炼要求。若缺乏自动调节能力,批次间的温度偏差就会被放大。
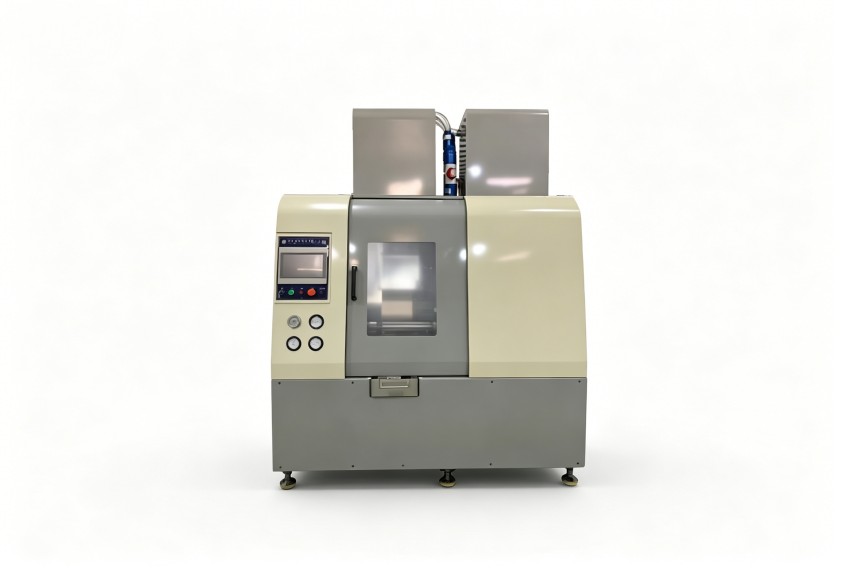
影响金属密炼机温度控制的三个工艺维度
温控精度决定硫化体系分散的一致性
温度的稳定不只是为了避免焦烧。硫化剂、促进剂对温度变化非常敏感,混炼结束时胶料温度偏高,局部就会提前发生交联反应,形成难以分散的凝胶颗粒;温度偏低,则影响后续硫化的交联密度。温控精度较高的密炼机,可将排胶温度波动范围压缩到更窄的区间,密封件成品的硬度和压缩永久变形指标才更容易保持一致。
转子结构影响胶料温升的速率与均匀度
转子构型决定了胶料在腔体内的流动路径和剪切强度。剪切越强烈,摩擦热上升越快,热量在胶料内部的传导也就越关键。四棱转子与同步转子在同样的转速下,温升曲线有明显差异;如果针对高硬度密封件胶料选配了剪切过强的转子,即使冷却系统全开,局部过热的隐患依然难以消除。这是金属密炼机温度控制中容易被忽略的硬件因素。
冷却效率决定连续生产时的排胶温度稳定性
间歇式混炼中,上一车胶料产生的热量会使腔体温度逐步累积。若冷却流道设计不合理或水流量不足,第二车、第三车的排胶温度往往逐车攀升,造成同一批次内不同车次胶料的门尼粘度有差异。定期清理冷却水道水垢、监测进出水温差,与设备本身的冷却结构设计同样重要。
从设备选型角度改善密封件胶料一致性的思路
密封件生产企业评估密炼机时,不应只关注容积大小和电机功率,而应重点考察温控系统的自动化程度——例如是否支持多段温度曲线设定、冷却水阀是否采用比例调节而非简单的开关控制。另外,设备出厂时的热态测试数据比空转数据更有参考价值,因为它更接近生产时的真实热负载工况。
利拿实业在橡塑混炼设备领域有多年技术积累,其密炼机产品在温控系统设计与转子配置方面,能够根据不同胶种特性进行针对性调整,帮助用户减少批次波动。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
