

橡胶密封件气孔反复出现?冷喂料挤出机结构先查这三处
橡胶密封件外观不良?冷喂料挤出机结构决定胶料状态
密封件硫化后表面出现气孔、边缘缺胶,很多厂家先调整配方或硫化工艺,但问题往往出在挤出环节。胶料在冷喂料挤出机内经历输送、塑化、均化,各段结构设计直接影响胶料致密性和温度均匀性。本文从冷喂料挤出机结构的三个关键部位入手,分析它们与密封件外观缺陷之间的关联。
进料段结构:喂料均匀性决定胶料稳定性
冷喂料挤出机的进料段承担着胶料输送和初步压缩功能。密封件生产常用高硬度丁腈胶或三元乙丙胶,这类胶料门尼粘度高,对喂料段螺槽深度和螺旋升角较为敏感。螺槽过浅会导致吃料困难、产量波动,过深则容易产生打滑和局部堆积。此外,进料段冷却水道设计不合理,胶料会在入口处提前升温,造成后续塑化不均。
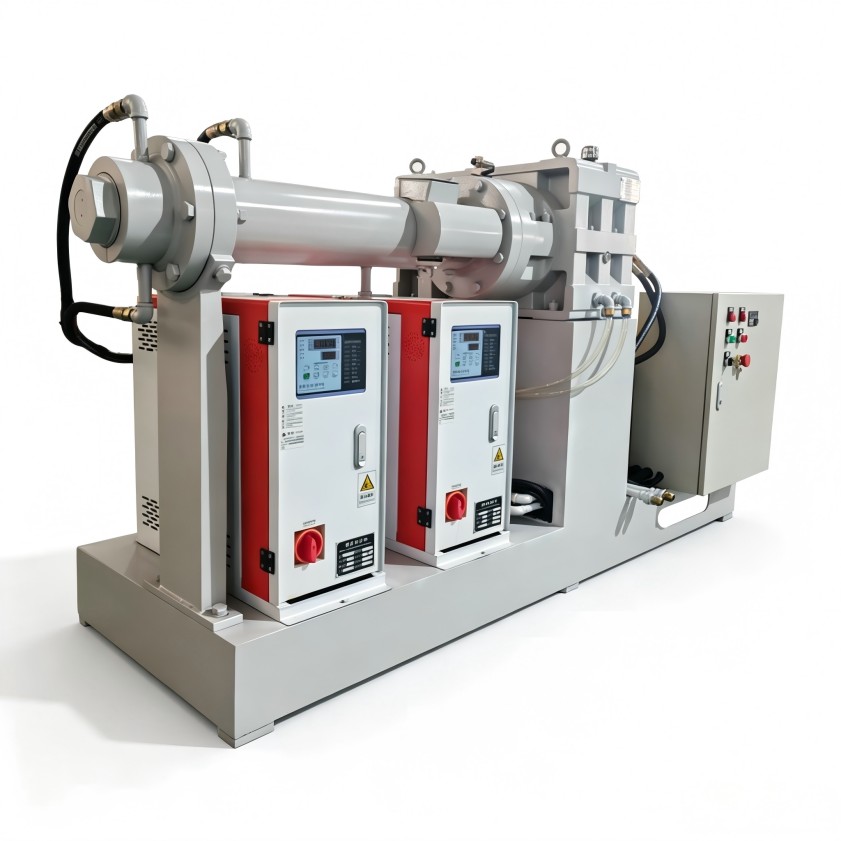
对于密封件生产,喂料段结构设计应保证胶料以稳定的速度和压力进入螺杆深处,避免因输送脉动导致挤出压力波动。
塑化段销钉与螺杆:影响胶料温度分布的细节
塑化段是冷喂料挤出机结构中影响胶料均质性最直接的部分。普通三段式螺杆对高硬度胶料的剪切生热集中,容易产生局部过硫或塑化不透。采用销钉螺杆结构时,销钉将胶料多次分流、转向,使低温区和高温区重新混合,温度分布更均匀。密封件制品壁厚较小,胶料流动性稍有波动就会在模腔中体现为缺胶或流痕。
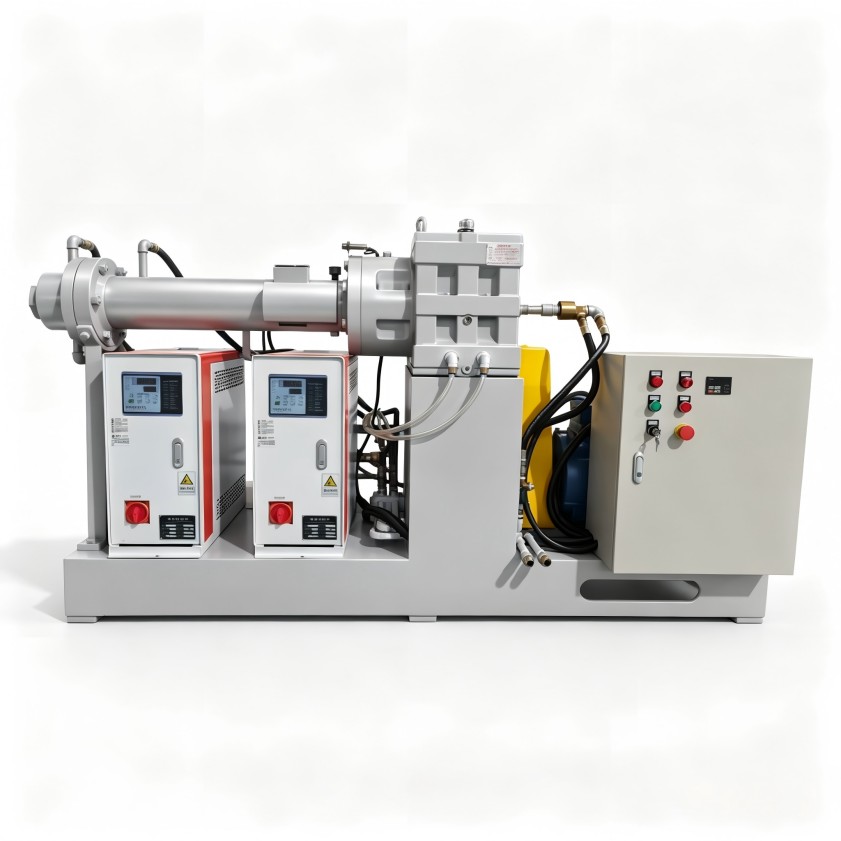
同时,螺杆长径比也值得关注。长径比过短,胶料塑化时间不足;过长则胶料在机筒内停留时间增加,存在早期硫化风险。针对密封件常用胶料,适当加大长径比并配合销钉元件,有助于提升挤出稳定性。
机筒温控分区:不看设定温度,看胶料实际温度
冷喂料挤出机结构中的温控系统,往往最容易被低估。机筒通常分为多个独立控温区段,但设定温度与实际胶料温度之间存在差异,尤其在高剪切区域,胶料温度可能比设定值高出15℃以上。密封件生产中对焦烧时间要求严格,如果机筒温控响应速度不够,胶料在挤出过程中温度持续累积,到机头处已接近硫化临界点,最终在硫化阶段表现为早期硫化颗粒或表面气泡。
因此,选购设备时应关注温控传感器的布置位置和冷却介质流量控制方式,而不只比较温控精度数值。机身各段独立控温、冷却管路无死角的机型,更适合密封件这类对温度敏感的制品。
机头与口模:压力分布反馈结构合理性
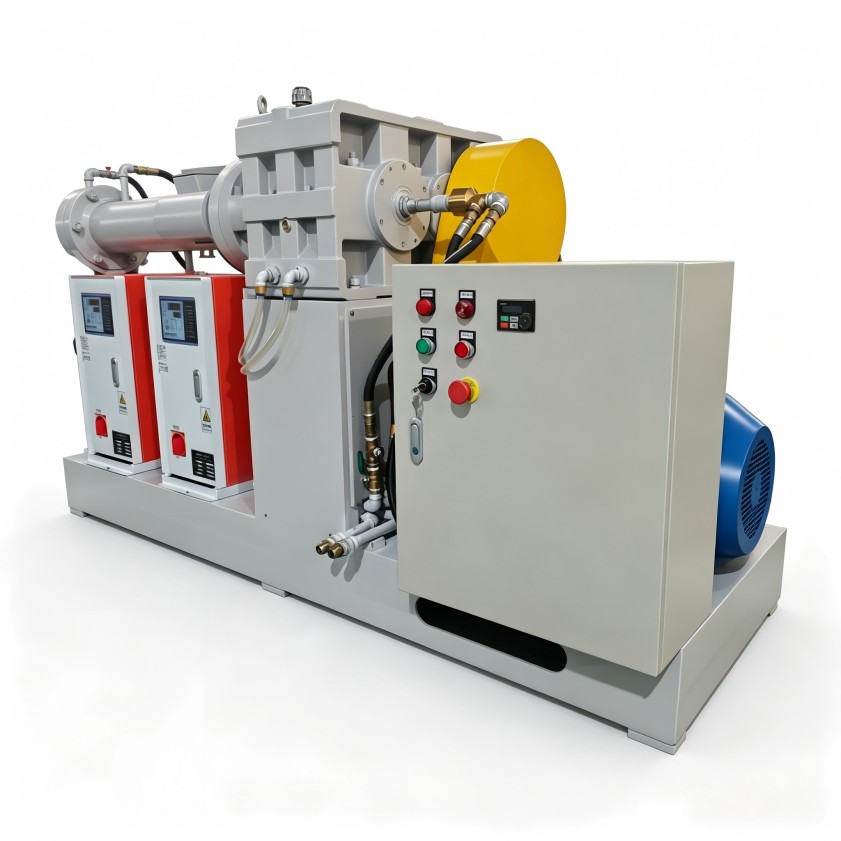
机头流道设计决定胶料进入口模前的压力分布。密封件截面形状复杂时,胶料在流道中流速不一致,容易产生滞留区。通过对机头流道进行流线型设计,可以减少死角,降低胶料降解风险。同时,机头压力传感器的安装位置也影响操作判断,应选择能真实反映口模前端压力的结构布置。
密封件生产中的气孔、缺胶问题,很少是单一原因造成的。如果配方和硫化工艺均已排查过,建议从冷喂料挤出机结构入手,重点检查进料段输送稳定性、销钉塑化效果以及温控系统实际控温能力。设备结构的合理性,往往决定了胶料状态的稳定性,进而影响最终制品的外观与致密度。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
