

啮合机安装不当,密封件混炼胶均匀度为什么一直在波动?
啮合机安装偏差,如何悄悄改写你的混炼工艺参数
橡胶密封件生产中最让人头疼的,不是某个批次偶尔出问题,而是混炼胶的均匀度忽高忽低,同一配方今天正常、明天门尼黏度就飘了。很多厂家先把配方和来料查一遍,却忽略了更隐蔽的源头——啮合机安装环节。设备装得准不准,直接影响转子配合间隙、温控换热效率这些工艺参数的实际表现。以下从几个影响混炼效果的安装维度展开。
安装偏差不会消失,它会持续叠加进每一次混炼
啮合式转子的工作原理,决定了它对装配精度格外敏感。转子的啮合间隙是混炼剪切效果的物理基础,安装时哪怕出现零点几毫米的偏差,都会改变胶料在腔体内的流动状态。更麻烦的是,这种偏差不会自我修正,只会随着设备运行持续叠加——今天均匀度偏一点,明天偏一点,最终表现为批次间波动越来越大。
不少厂家把“安装”理解为地脚螺栓固定好、管线接通就行,实际远没有这么简单。设备厂商提供的安装指导,往往已经包含了对转子定位、端面密封贴合度、卸料门配合间隙等技术要求。忽略了这些细节,后期频繁调整工艺参数也填补不了设备本身留下的“先天误差”。
判断安装质量,可以从这三处工艺参数相关细节入手
转子装配间隙与填充系数的匹配
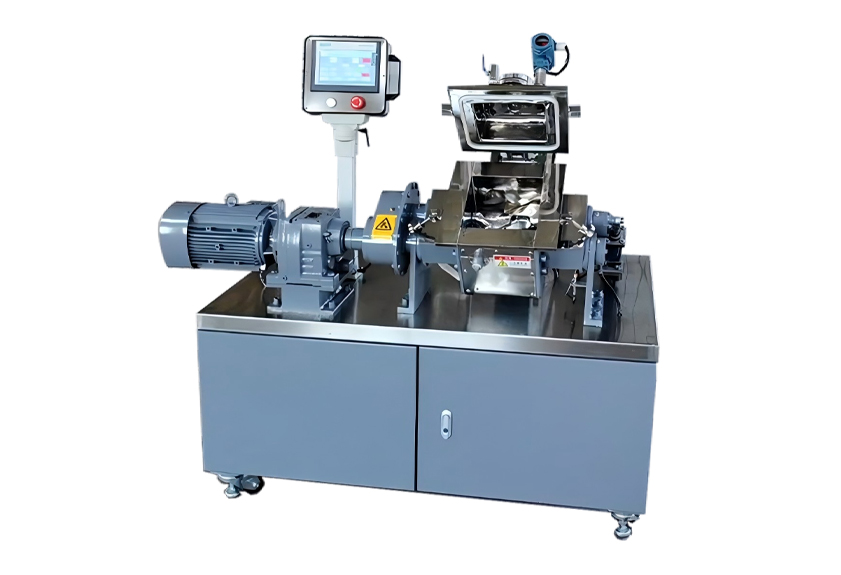
安装时转子的轴向定位和径向间隙,决定了实际有效容积是否与设计容积一致。间隙偏大,装料量不变的情况下填充系数就会失真,胶料在腔内得不到充分挤压,混炼效果自然打折扣。这也是为什么同样配方、同样时间,不同设备做出来的胶料状态差异明显。
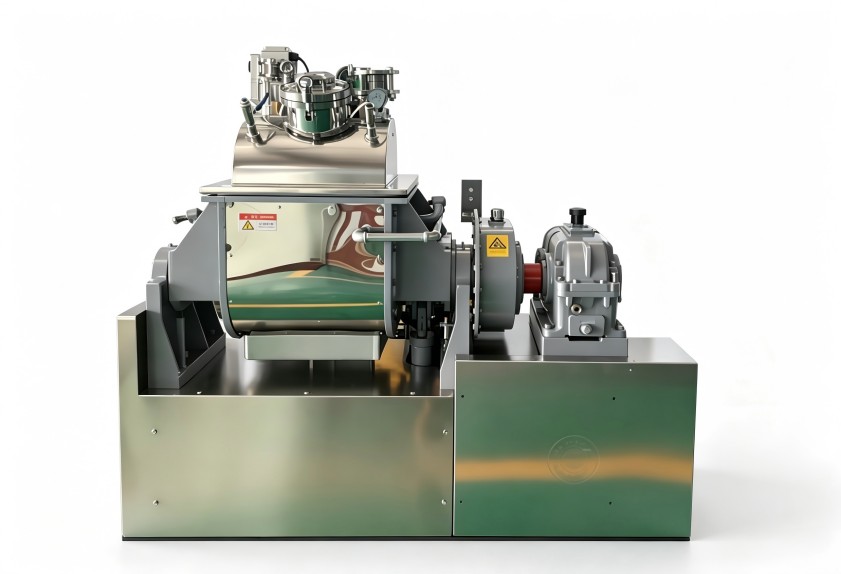
温控管路走向与温控精度
啮合机安装时冷却水管的连接顺序、接口密封状态,会直接影响各段温度控制的响应速度。密封件胶料对温度波动敏感,如果安装时管道接反或接口存在节流,温控系统显示的温度和腔体实际温度就会形成偏差。调机人员按错误温度做工艺设定,出来的胶料批次稳定性很难保证。
卸料门与腔体底部的配合
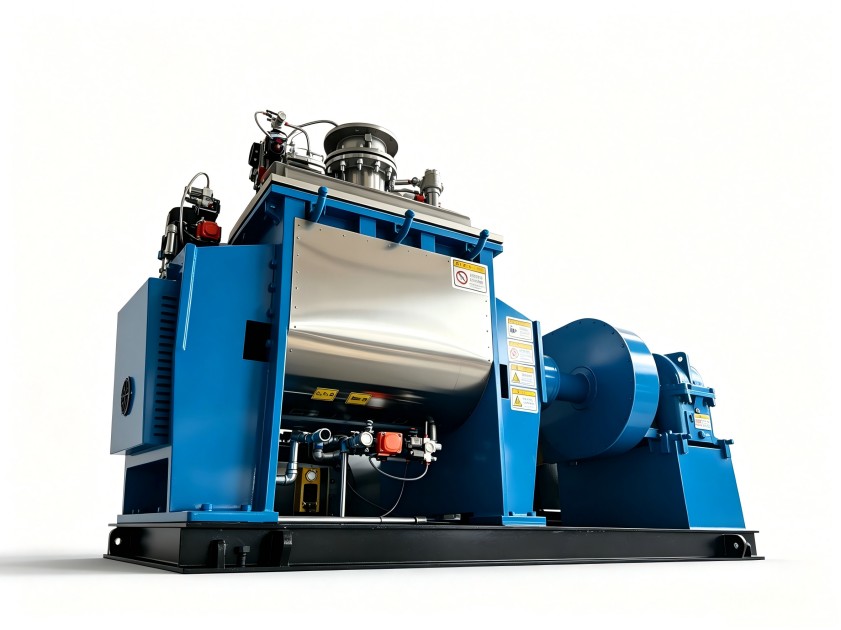
卸料门闭合不严或定位偏差,容易造成腔体内残留胶料。残留料经过反复多次热历史,性能已经变化,混入下一批后相当于改变了有效配方比例。安装阶段对卸料门进行反复开合测试、检查密封贴合状况,是容易被忽略但值得重视的环节。
密封件厂在做啮合机安装时,建议多留意的两个场景
密封件生产的特点是配方切换频繁、含胶率较高,对混炼的低温控制和均匀度要求更严格。设备安装后第一次带料调试时,可重点关注两个方面:一是低速喂料状态下转子电流是否平稳;二是连续生产三五车后,测量门尼黏度的极差是否稳定在合理范围内。这两个信号能直观反映出安装质量对工艺参数的最终影响。
另外,密封件胶料里常配有细粒径填充剂,安装后的首次清洗和排料检查也有参考价值——观察排料是否干净、有无局部积料死角,能辅助判断腔体内部结构安装是否到位。
安装质量验收,本质上是对后续生产稳定性的投资
如果企业自身不具备完整的安装精度检测手段,稳妥的做法是选择由设备厂商提供安装指导或整机调试服务。专业团队在装配时会同步校正转子定位、调整温控管路、做空载和负载测试,整个流程其实是把设备设计时的工艺参数逐一还原到实际工况中。
利拿实业在为客户提供啮合机设备时,可结合具体胶种配方和现场条件,支持全流程非标定制化方案,并有技术人员参与安装调试的关键节点确认。设备装得好不好,后续生产稳定性会给出答案。
如需结合您的具体胶种配方、产能要求和生产工况评估安装方案,可与利拿实业技术团队进一步沟通。
