

密封件出胶量波动大?先别急着调螺杆转速
挤出波动,问题往往不在转速上
橡胶密封件生产最怕的就是出胶量忽多忽少。胶料挤出速度一旦不稳,产品尺寸就跟着波动,修边、报废、二次返工都会挤占交付周期。很多厂家第一反应是去微调螺杆转速,结果发现收效甚微。这是因为冷喂料挤出机的出胶量由多个环节共同决定,转速只是最后端的执行参数。当喂入胶料的温度、形状和流动性发生细微变化时,出胶量自然会跟着起伏。
本文从温度控制、喂料方式与螺杆构型三个维度,拆解影响出胶量稳定的关键环节,帮您理清排查思路。
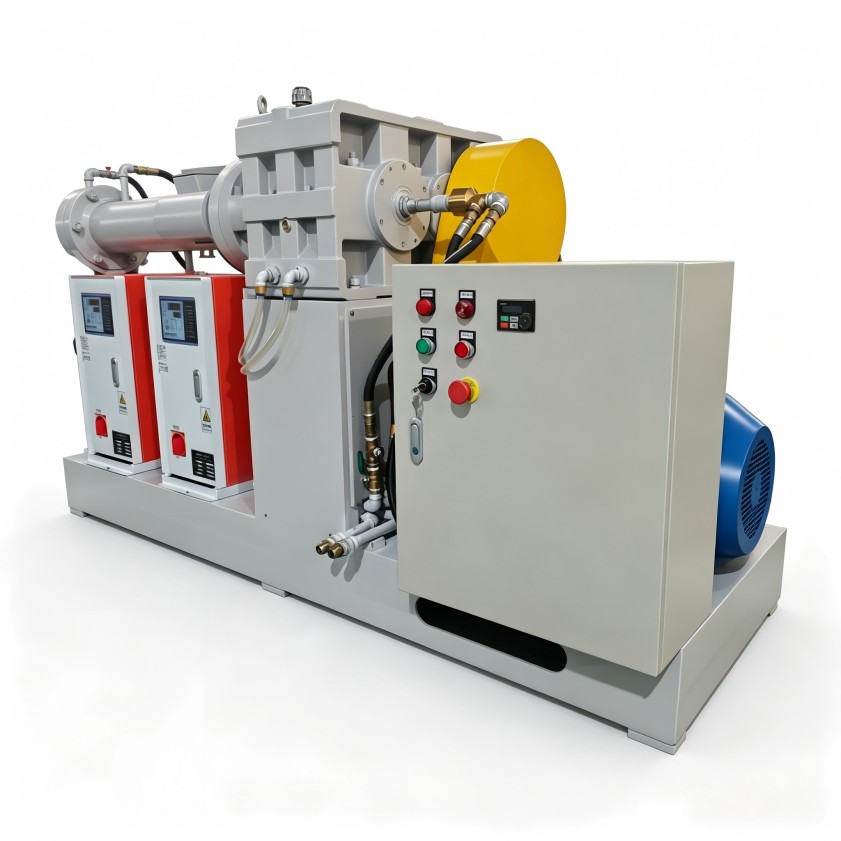
温度控制:机筒各段温差是隐性变量
冷喂料挤出机在工作时,胶料要依次经过喂料段、塑化段和挤出段。每一段机筒的设定温度都会改变胶料的黏度和流动性。如果某一段实际温度波动超过允许范围,胶料的摩擦系数和输送效率就会变化,直接反映在出胶量的忽快忽慢上。
比较常见的隐性问题是机筒冷却管路结垢或电磁阀响应滞后,导致温控实际精度与仪表显示不一致。排查出胶量波动时,建议先确认各段实际温度与设定值的偏差,再观察升温与降温的速度是否对称。若温度惯性过大,即使控制系统参数正常,出胶量也容易出现周期性波动。
喂料方式:胶条状态比想象中更关键
冷喂料挤出机对喂入胶条的均匀性要求较高。胶条直径波动、表面潮湿或过硬过软,都会造成螺杆填充系数变化。填充系数一旦不稳定,出胶量就很难保持恒定。很多厂家在密炼出片后直接用手动方式投料,胶条之间间隔不均,冷料挤出机的喂料口就会出现短暂的“饥饿”或“过载”状态。
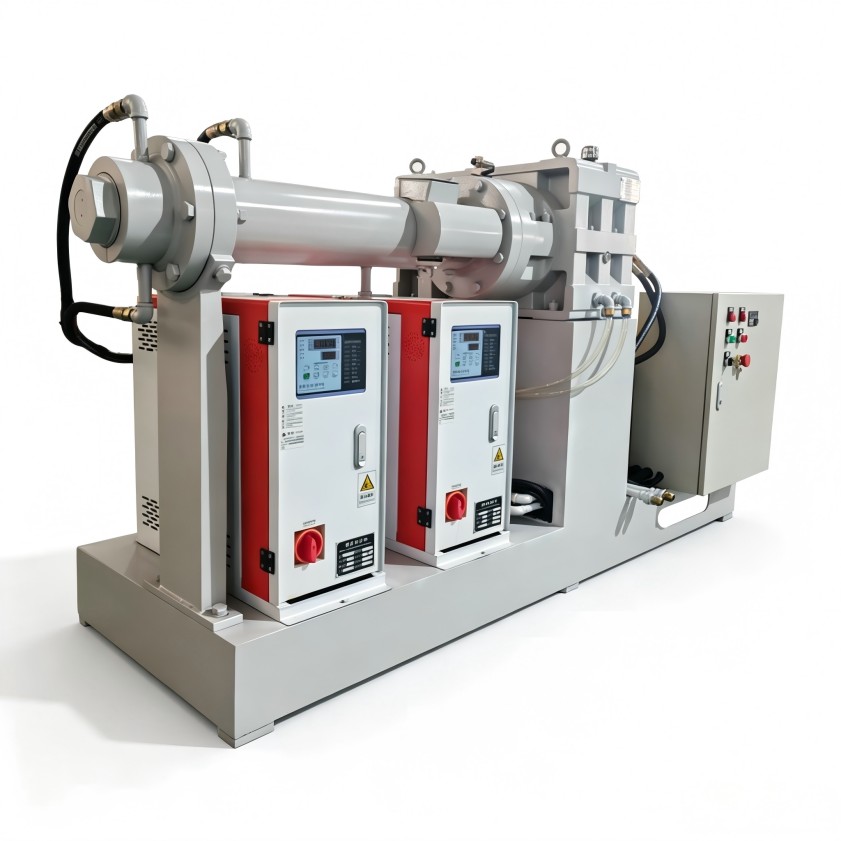
为减小喂料波动,可关注以下两点:
- 保持胶条连续、匀速地进入喂料口,避免出现拉断或堆积现象。
- 胶条停放温度和停放时间应尽量一致,避免同一批次胶料因温度差异导致流动性不均。
螺杆构型:压缩比与长径比决定硬上限
即使温度和喂料都稳定,螺杆本身的构型也限制了出胶量的调节范围。冷喂料挤出机的螺杆压缩比影响胶料在螺槽中的填充程度,长径比则决定塑化均化效果。若螺杆构型与密封件胶料硬度、门尼黏度不匹配,单纯调转速往往只能改变产量,却无法消除挤出脉动。
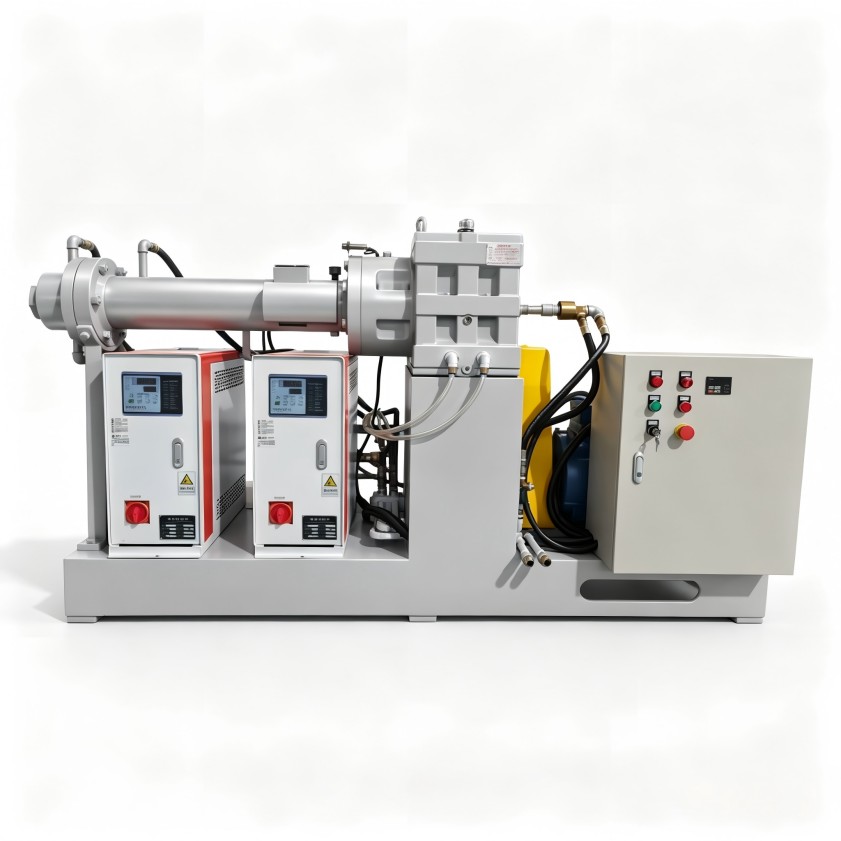
常见做法是采用带销钉或屏障结构的螺杆来加强塑化均匀性。但要注意,不同胶种的剪切敏感性差异很大,某一构型在A胶料上效果好,不代表适合B胶料。更换螺杆构型之前,建议先通过小型试验机或与设备厂家沟通确认匹配方案。
处理实际工况时,建议按这三步排查
当现场出现出胶量波动,不必急于更换设备,可以按以下顺序检查:
- 查看机筒各段实际温度曲线是否存在周期性漂移,必要时清洗冷却管路或校准温控阀。
- 检查胶条喂入状态是否连续平稳,排除操作层面的投料间隔问题。
- 确认螺杆构型与当前胶料配方是否匹配,重点评估压缩比和长径比是否合理。
以上步骤能帮助您在多数情况下找到波动源头。出胶量稳定的核心在于设备各子系统之间的匹配程度,而不是某一单项参数是否调到某个固定值。利拿实业在橡塑混炼与挤出设备领域积累多年,可根据您的实际胶料特性与密封件尺寸公差要求,提供针对性的设备配置建议与工艺优化方向。
