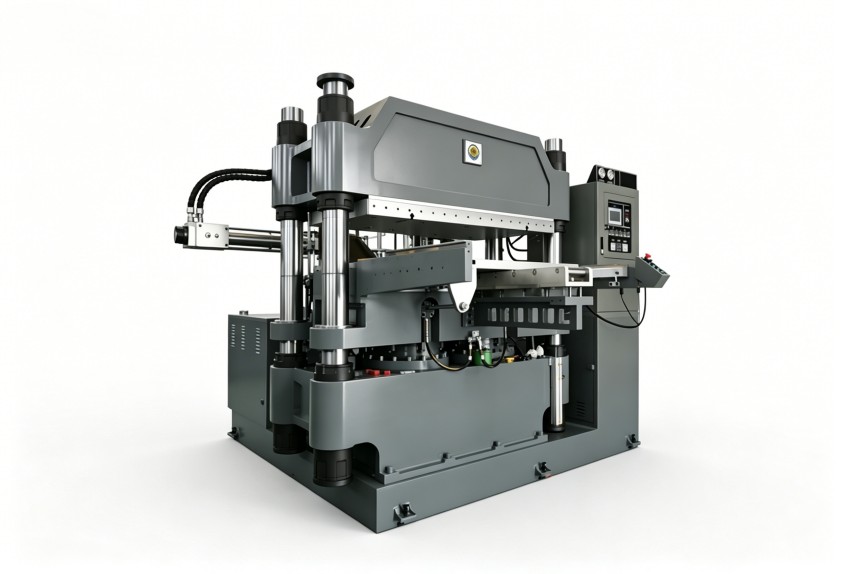
平板硫化机温度不均怎么查?先看这四个环节
硫化机温度均匀性影响密封件合格率?先查这四个环节
橡胶密封件硫化时,温度不均匀带来的麻烦很具体:同一模产品有的位置硬度达标,有的位置欠硫发黏;厚制品内部可能还没熟,表面已经过硫发脆。这些问题直接反映为废品率上升和批次稳定性差。不少厂家第一反应是换胶料或者延长硫化时间,但硫化机温度均匀性问题往往出在设备本身。本文从加热方式、热板结构、温控逻辑和动作时序四个角度,梳理排查方向。
加热方式:电加热与蒸汽加热的温差分布差异
电加热管和蒸汽循环是两类主流加热方式,温度分布特性完全不同。电加热管排列存在间距差异,热板边缘与中心的辐射强度天然不同;蒸汽加热则受冷凝水排放效率影响,残留积水区域会形成明显低温带。排查时先确认热板各测点温差是否超过工艺允许范围,若温差较大,再评估加热管是否老化、蒸汽疏水阀是否正常工作。在设备选型阶段,可要求厂家提供热板温度均匀性测试数据,作为对比依据。
热板结构:厚度与导热路径对温度均匀性的影响
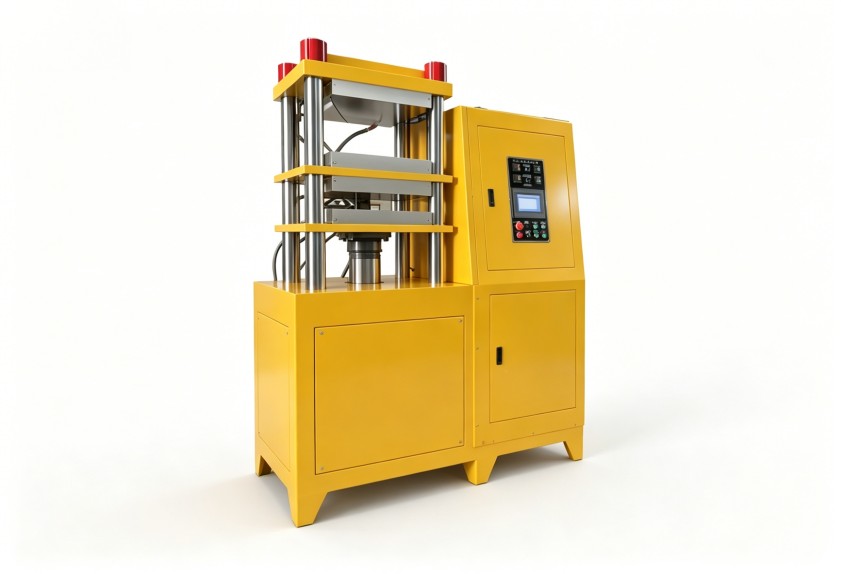
热板厚度直接决定热量横向传导能力。薄热板升温快但温度梯度大,厚热板温度分布更均一但响应速度慢。需要留意的是,热板内部导热油道或加热管布局不合理,会让热板中心与四角温差偏大。若密封件模具面积接近热板尺寸,边缘区域热量补偿不足的问题会更加明显。对要求严格的橡胶密封件生产,建议优先选用经过优化设计的热板结构,而不是只看升温速度。
温控逻辑:感温点位置与PID参数不可忽视
感温探头装在哪里,决定了温控系统“看到的”温度是否真实。装在热板内部和装在模具表面,反馈数值差异很大。部分设备的感温点远离实际硫化区域,导致显示温度正常但制品实际温度偏低。此外,PID温控参数整定不当,会造成温度过冲或波动,影响批次一致性。日常巡检时,可用多点温度记录仪实测热板表面温度,与设备显示值对照,判断温控系统是否存在盲区。
动作时序:合模压力与温度保持的配合关系
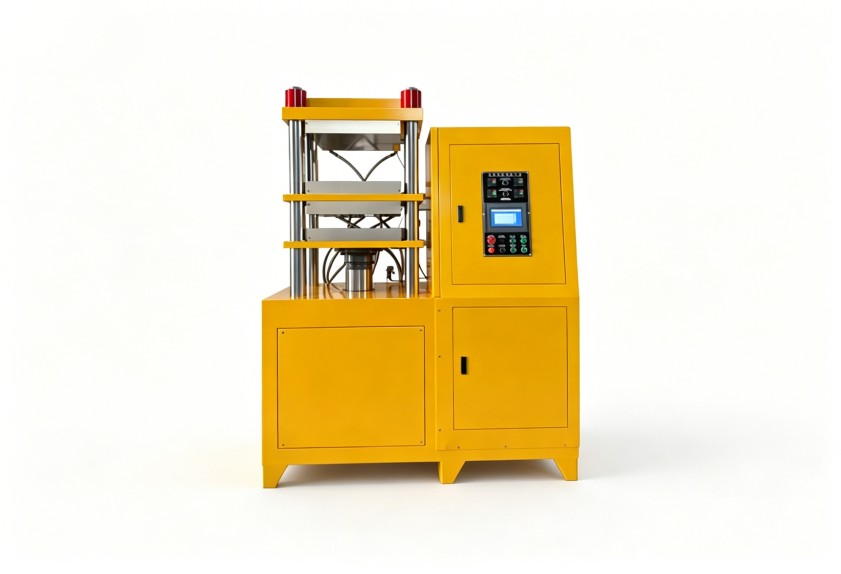
温度均匀性不只是加热系统的问题,还与设备动作时序相关。合模后热板与模具贴合是否紧密,影响热量传递效率;若合模压力不足或不均,局部接触不良区域会形成“热点盲区”。同时,排气动作次数和停留时间也会改变模具表面温度分布。排查时观察整个硫化周期内各阶段温度波动情况,而不只看升温末端的稳态温度,能更准确判断问题所在。
橡胶密封件硫化工艺中,硫化机温度均匀性直接影响产品合格率和模具寿命。从加热方式、热板结构、温控逻辑到动作时序,逐项排查才能找到真正瓶颈。对现有设备进行温度分布测试,是投入改造前的必要步骤;新购设备则建议将热板温差、温控精度等技术参数写入订货要求。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。