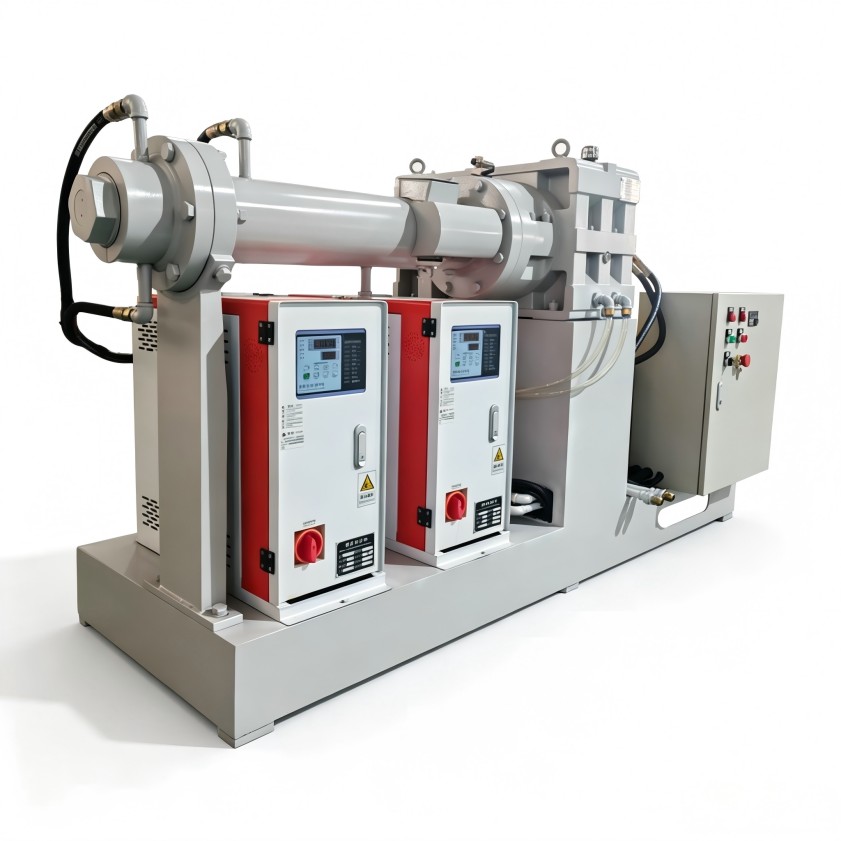
电线电缆料冷喂料挤出机提产,螺杆转速要按胶料热历史来定
电线电缆料冷喂料挤出机螺杆转速一高就出晶点?先查这几处
产线要提产,很多线缆厂第一反应是调高转速。结果胶温迅速爬升、滤网后压力波动,料面上出现晶点甚至焦烧颗粒,废料率跟着上涨。问题往往不是转速本身太高,而是把转速当成了独立的产量旋钮——冷喂料挤出机的螺杆转速设定,实际与胶料在机筒内的剪切生热、停留时间、温度窗口是深度绑定的。这篇文章就从剪切生热、温度边界和联动控制三个方向,帮您梳理转速调整时最容易被忽略的环节。
转速升高后,胶料温度为什么总是先“报警”
冷喂料挤出机与热喂料的一个重要区别在于:胶料进入机筒时温度更低,剪切生热在温升中占比更大。螺杆转速每提一档,胶料在螺棱与机筒壁之间受到的剪切频率同步增加,内部摩擦热快速累积。如果机筒各段温控来不及把热量带走,局部热点就出现了。电线电缆料里的绝缘料和护套料对热历史又比较敏感,长期超出温度窗口,轻则挤出表面粗糙,重则出现预交联颗粒。因此,冷喂料挤出机螺杆转速的可调上限,不是由设备机械承受力决定,而是由胶料的耐热窗口决定。
判断转速是否合适,重点观察四类信号
转速设定是否越界,不需要等到拆螺杆时才发现。正常生产时,以下四类信号能提前反映问题:
- 出胶温度是否稳定:连续记录测温点曲线,若随着转速提升温度呈持续上扬趋势,说明剪切热已大于温控能力
- 机头压力波动幅度:压力波动加大,往往提示均化段塑化不充分,转速与螺杆构型不匹配
- 制品表面状态:出现晶点、鱼眼或焦烧颗粒,是胶料热分解的直接信号
- 单位产量电耗:转速高了产量未必同步提升,电耗却会明显增加,反映的是无效剪切过多
通过这组信号判断当前工况边界,比盲目参照设备铭牌上的机械数据更接近实际。
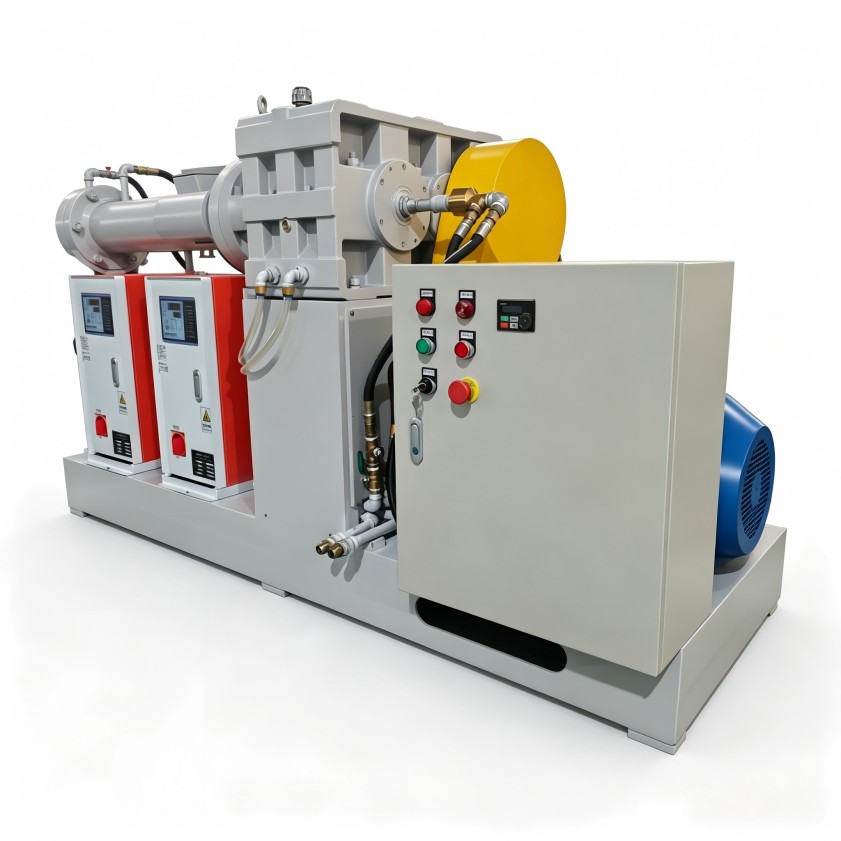
电线电缆料的转速选择,不能只看设备铭牌
不同线缆料对剪切的敏感程度差异很大。普通护套料的温度窗口宽一些,转速余量相对充足;而绝缘料、半导电屏蔽料以及低烟无卤料中往往含有较多填料或敏感染色体系,热累积一旦偏快,晶点和变色问题就会集中暴露。所以冷喂料挤出机螺杆转速的设定逻辑应当根据配方热历史来倒推:先确定胶料允许的最高停留温度和对应的剪切敏感度,再反推转速区间,最后校验机筒温控能否维持这个区间。脱离具体物性谈一个通用转速范围,对生产没有实际意义。
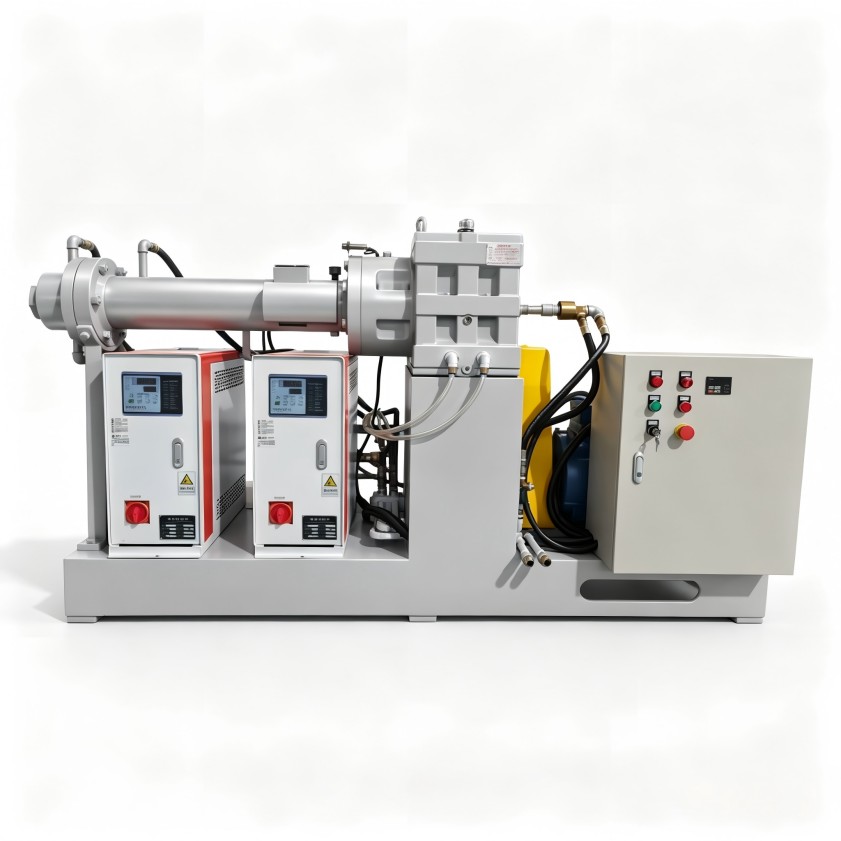
调整转速的同时,哪些联动参数需要一起校核
转速调整从来不是单点操作,相关联的参数必须同步评估:
- 喂料段冷却水温度:转速提高后喂料段若温度偏高,胶料提前软化,输送效率反而下降
- 螺杆转速与喂料转速的匹配关系:供料不稳时强制提产,容易造成机头压力周期性波动
- 滤网与模头背压:背压过高时胶料回流增加,剪切热进一步放大
- 温控系统的响应速率:冷却介质流量能否跟上热量变化,决定了温度曲线是否平缓
如果现有设备在这些联动环节上基础较弱,单纯提高转速往往得不偿失。具备整机研发能力与工艺配套经验的设备厂家,如利拿实业,通常会在挤出机温控精度和螺杆构型搭配上提供更符合实际工况的设计。在规划新线或改造旧机时,可以将冷喂料挤出机的转速使用范围、温度稳定性和自动化联动水平纳入同一份评估清单,并配合实际物料试机确认。转速设定没有放之四海皆准的数字,只有与胶料特性、温控边界和设备状态匹配后,才可能实现既提产量又稳质量的平衡。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。