

硫化机热板温度不稳怎么办?先排查热油管程和液压锁紧
硫化机热板温度不均?从热油循环和锁模力入手排查
轮胎硫化环节,热板温度不均和锁模力波动是两类高频异常。前者导致胎面欠硫或过硫,后者直接改变胶料在模具内的流动状态,带来飞边、缺胶等问题。不少轮胎厂的第一反应是换模具、调工艺,但真正原因往往出在设备本身。
先判断温度不均的根源:是热油分配还是保温不足
热板温度不均,一般先从热油循环路径上找原因。硫化机热板内部流道若长期未清洗,油泥积碳会改变局部传热效率,使同一块热板出现“一边热一边温”的现象。此时需检查热油进出口温差及流量计读数,再结合管路走向判断是否存在偏流。
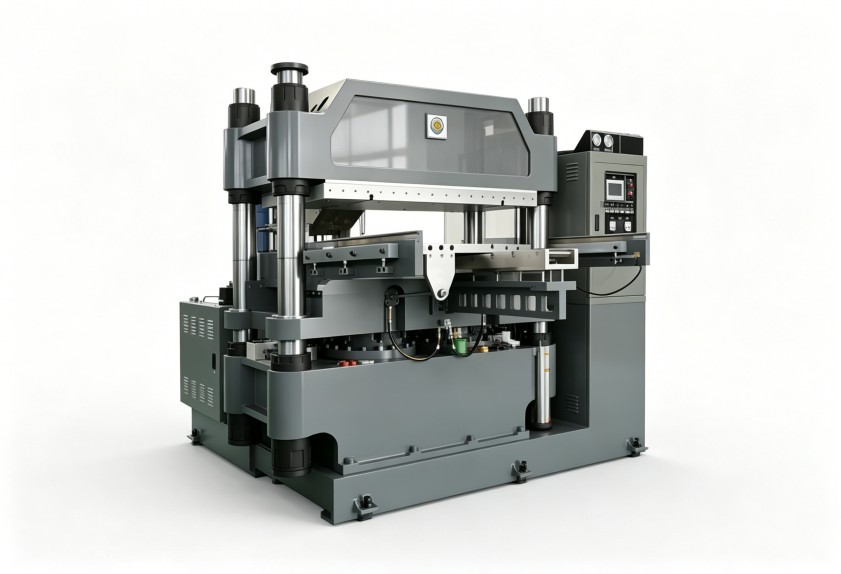
另一个容易被忽略的因素是热板自身的内腔设计。部分机型热油进出的管程布置不合理,在较大幅面热板上容易产生温度死角。这类问题靠调整温控表参数无法解决,需要在设备选型阶段就关注热板的流道结构和加工精度。
锁模力波动,别急着归结于液压油缸
锁模力不足或波动时,多数人先更换液压密封件,但故障未必出在油缸本身。硫化机在长期运行后,曲柄连杆机构或框板导轨的间隙变化,会造成合模位置轻微漂移,使实际锁模力低于设定值。排查时应先测量合模到底时的机械定位状态,再结合液压系统压力曲线判断是否真正失压。
若液压压力稳定而锁模力仍不足,同时伴随振动或异响,应重点检查动模板的导向间隙和球面垫块的贴合情况。机械磨损导致的锁模力衰减,仅靠调高液压压力无法根治,反而会加速其他部件损坏。
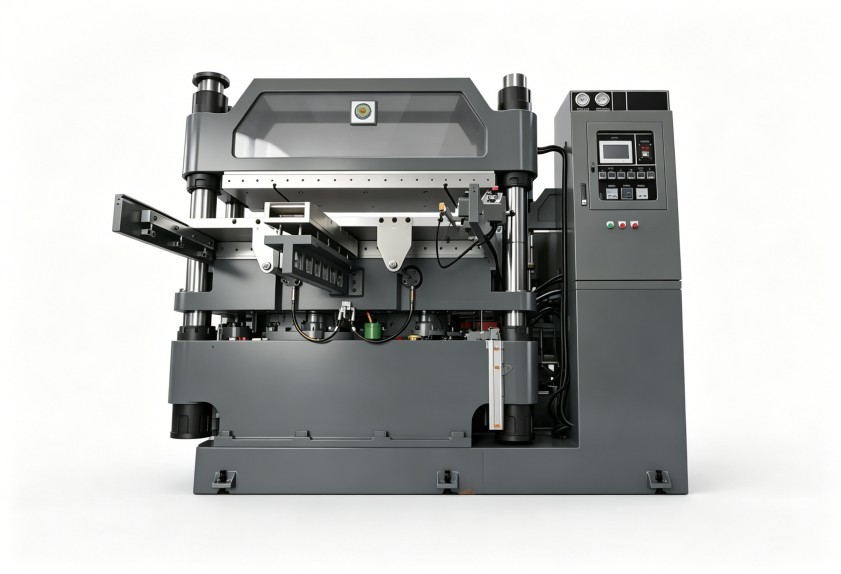
故障排除要兼顾热工系统和液压系统的联动状态
在轮胎硫化工艺中,热板和液压系统并非独立工作。合模后热板继续升温时,液压系统需要持续补偿因热膨胀引起的锁模力变化。如果蓄能器充氮压力不合适或补压响应偏慢,就会出现升模瞬间压力骤降,造成局部欠压。
日常排查时,可建立一个联动判断流程:先对比空循环和负载状态下的温度分布数据,再观察锁模力曲线在升温阶段是否平滑,最后检查热工阀门开度与液压系统动作的时序配合。这样能有效减少误判,避免反复拆装阀门和油缸。

把故障排除延伸到设备维护和设备选型
规范的热板油路清洗和液压系统定期检测,可以提前发现多数隐患,但部分结构性问题来自设备初始设计。例如热板流道焊接质量不高、液压管路通径偏小等,都会在使用数年后逐渐暴露缺陷。因此,在新设备选型时,有必要将热板温控精度和液压系统的响应特性纳入重点考察范围。
利拿实业在橡塑混炼与成型设备领域积累了多年研发制造经验,能够结合轮胎生产的实际工况,提供从混炼到硫化成型的设备配套方案。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
