

橡胶密封件压延机片材厚度为何反复波动?先查温度与辊速的配合逻辑
橡胶密封件压延厚度波动大?压延机供应商的工艺参数调校思路
压延胶片厚度波动,是橡胶密封件生产中最容易放大成本的问题:尺寸检测反复报警、修边量增加、废品率上升,部分批次甚至整卷报废。遇到这种情况,不少厂家第一反应是怀疑设备间隙精度不够,急着找压延机供应商换新机或返修。但厚度不稳定的原因往往不止在机械本体,辊温、辊距、辊速三组工艺参数之间的匹配关系才是排查的重心。本文从这三个维度拆解波动成因,帮助生产技术人员建立一套可执行的现场排查思路。
厚度波动形态不同,排查方向差异很大
橡胶密封件用的压延胶片,厚度波动大致分三种:横向单侧偏厚、纵向周期性超差、无规律的随机波动。横向偏厚大多和辊面温度分布有关;纵向周期性超差通常指向辊速波动或轴承状态;随机波动则要检查喂料均匀性和胶料批次稳定性。
很多厂家把所有波动都归到“设备精度”上,其实先花半天时间做一次厚度分布测量,就能缩小排查范围。测量方法并不复杂,在胶片横向取几个点、纵向连续取样,记录波动形态,再对照设备运行数据,就能避免盲目返修设备。
辊温影响的是胶料流动性,温差比平均温度更关键
压延时胶料在辊隙中的流动状态直接受温度影响。辊面温度不均匀,胶料在辊面上的黏度就有差异,出片厚度自然跟着变化。一个容易被忽略的情况是:设备显示的温度正常,但辊面实际存在温差——比如中间温度偏高、两端偏低,形成胶片中间薄两边厚的现象。

排查时,建议用手持测温设备测量辊面横向温度分布,而不是只看温控仪表数值。若温差明显,问题可能出在导热介质循环不均或辊内流道设计上。这部分属于设备硬件能力,选型阶段就应纳入考量。
辊距与辊速的匹配,决定了纵向厚度是否稳定
辊距设定决定基础厚度,但实际出片厚度是动态的。辊速变化会改变胶料在辊隙中的受力时间,速度越快,受力时间越短,胶料回弹越明显,厚度就越难稳定。多辊压延机还会涉及前后辊速比,匹配不当会造成胶片拉伸或堆积,直接表现在纵向厚度波动上。
现场排查时,可以对比设定辊速和实际辊速曲线,观察波动是否与加减速时段重合。如果每次调整张力后厚度都跟着变化,说明辊速匹配还有优化空间。
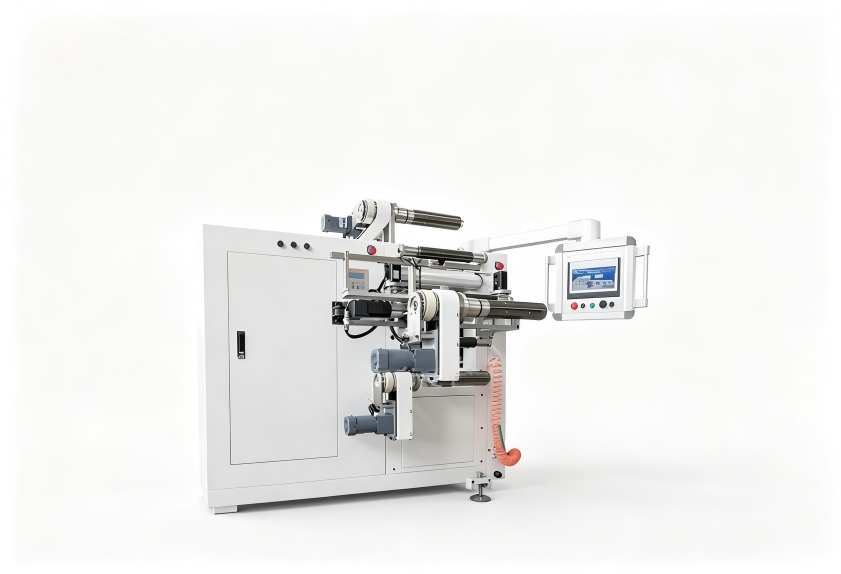
与压延机供应商沟通前,先整理好这三组数据
找设备供应商沟通时,提供的信息越具体,对方给出的判断就越准确。建议至少准备三组数据:一是胶料配方类型和门尼黏度范围;二是辊面温度分布实测值,而不是仪表读数;三是厚度波动曲线与辊速、张力的对应关系。
利拿实业在橡塑混炼成型设备上积累了15年以上的研发经验,技术团队在做方案时会结合客户的具体胶种配方和生产工况,判断波动原因来自工艺参数匹配还是设备硬件配置,再给出针对性的调整方向,而不是简单建议换机。

如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
