

挤出机噪音大,换胶频繁的密封件车间先查这几处
挤出机噪音治理:从螺杆配置、减速箱到机架刚性的排查顺序
橡胶密封件车间里,挤出机运转时的噪音往往被当作“正常现象”。高分贝噪声不仅影响操作人员状态,也常是螺杆磨损、传动件间隙变大、机架刚性下降的前期信号。很多工厂选择加装隔音罩来应对,噪音确实小了一些,但根源问题没有解决,设备状态还在持续劣化。这次从设备配置角度,梳理挤出机噪音治理通常从哪里查起、哪些结构设计本身就能降低噪声,供生产设备人员参考。
先分清噪音是持续性的,还是周期性的
不同噪音节奏对应不同故障方向。持续性的“沙沙”声,多与螺杆和机筒内壁摩擦、物料剪切不均有关;周期性“咔嗒”声或低沉撞击声,则要重点怀疑减速箱齿轮啮合状态、联轴器对中精度和轴承磨损情况。先听清楚噪音特征,能大幅缩小排查范围,避免盲目更换零件。
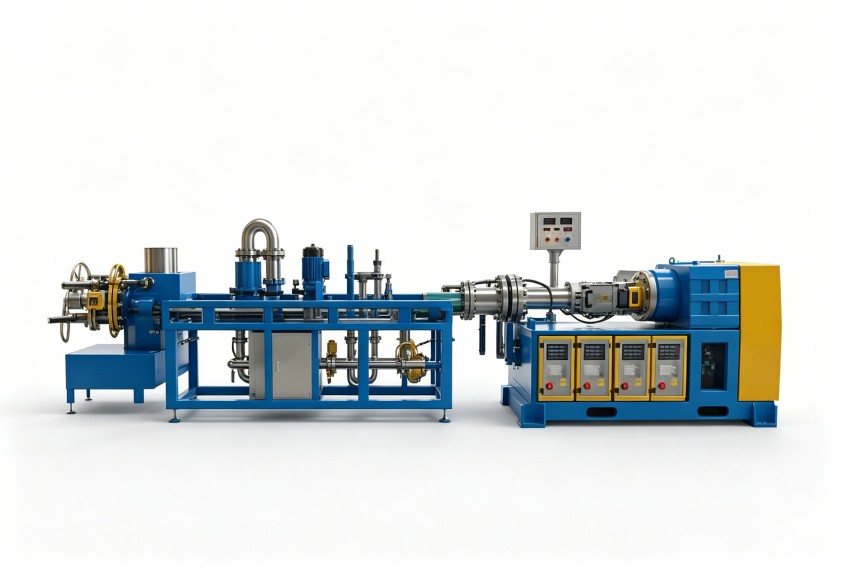
螺杆与机筒的配合状态是首要排查项
螺杆与机筒间隙因磨损逐渐变大,物料在挤出段回流增加,扭矩波动变大,噪音随之上升。另一个容易被忽略的是加料段螺杆结构是否匹配当前胶料形态。橡胶密封件配方中常有大分子量生胶或填充剂比例偏高的情况,螺杆构型不匹配时,吃料不顺畅,驱动负载波动会直接表现为噪音和振动。这类问题在设备选型阶段就能规避,利拿实业在做挤出机配置方案时会同步校核螺杆构型与胶料特性,这也是其70多项自主专利技术中重点优化的方向之一。
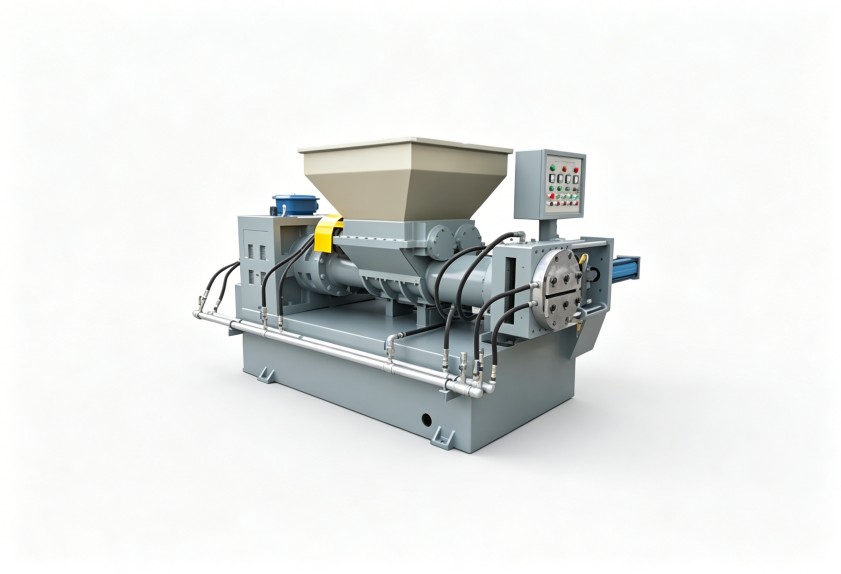
减速箱与电机的安装状态别等异响出现再查
减速箱齿轮磨损后啮合噪音会逐渐增大,电机轴承疲劳、联轴器对中偏差同样会制造噪音。日常点检时,用手触摸减速箱壳体感受振动是否均匀,比单纯用耳朵听更直观。设备配置层面,减速箱的齿面精度和箱体刚性是出厂时就决定的,后期很难通过维修根本改善。因此新购设备时,应当将减速箱品牌、齿面热处理工艺和箱体结构纳入选型评审,而不是只对比产能参数。
机架刚性决定低频共振是否被放大
挤出机机架刚性不足,或地脚螺栓长期运行后出现松动,设备运转时的微小振动会被放大,形成“轰隆隆”的低频噪音。这种噪音对操作人员的影响比高频噪音更持久。变频驱动设备需特别留意某个转速区间是否噪音突然变大,这通常是机架固有频率与激振频率接近所致。机架的加强筋布局和基础板厚度属于出厂结构设计,后期改造代价较高,判断是否值得处理,建议请设备厂家结合振动测试给出结论。
橡胶密封件换料频繁,降噪方案不能牺牲清机效率
橡胶密封件生产换色换料频繁,需要经常清机。如果为降噪将机身完全封闭,机筒散热变慢,反而延长清机时间、增加能耗。合理的做法是:先查螺杆磨损和安装配合,再查减速箱与联轴器,最后评估机架刚性和局部隔音。按这个顺序做挤出机噪音治理,每投入一步都能看到实际效果,也不会影响正常生产工艺。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
