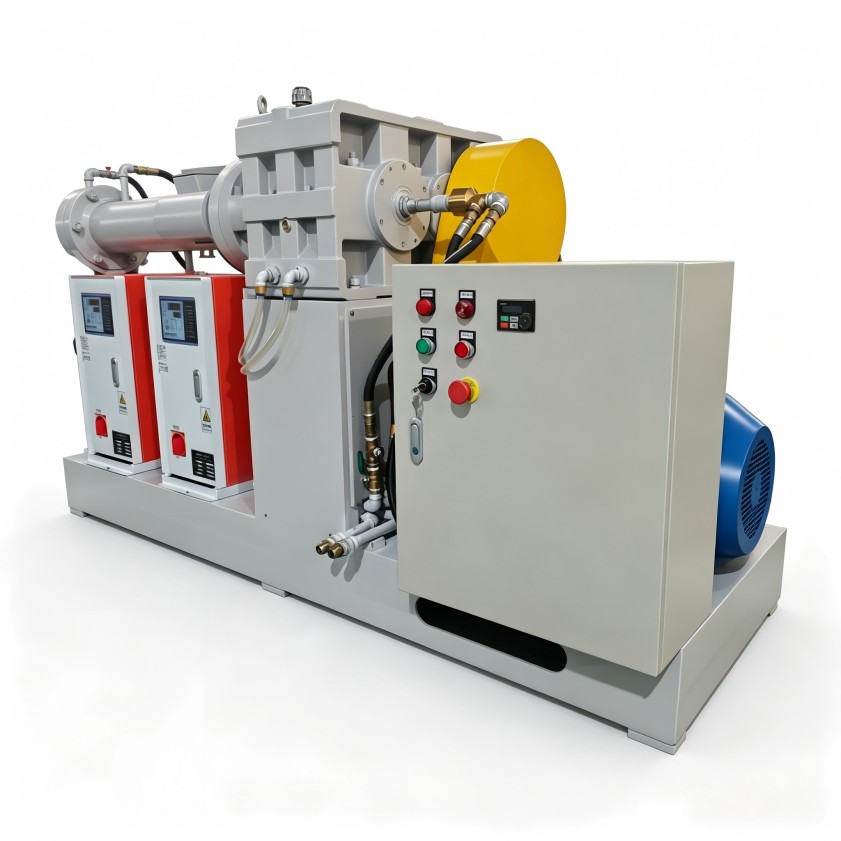
冷喂料挤出机温差半度影响性能,国产与进口设备差异在工艺细节
冷喂料挤出机国产与进口的差异,最终落在温控工艺设计上
在新能源材料生产中,冷喂料挤出机承担着混炼、塑化和挤出成型的多重任务,设备温度控制是否精准,直接影响胶料的焦烧风险与最终制品的电性能。很多采购方在对比冷喂料挤出机国产与进口区别时,习惯先看产量或螺杆转速,却忽视了温控系统、螺杆结构与整机匹配之间的联动关系。本文从这三个技术维度展开,帮助您理解差异背后的工艺逻辑,从而在选型时抓住真正影响生产稳定性的关键点。
温控精度:小偏差引发大问题
冷喂料挤出机与热喂料设备最大的不同,在于喂入的胶料未经预热。低温胶料进入螺杆后,要依靠剪切摩擦和机筒传热迅速升至工艺温度,这一过程对温控系统的响应速度和均匀性要求极高。进口设备通常会在机筒和螺杆内部布置多段独立温控区,配合高精度传感器,把温度波动控制在较窄范围内。国产设备近年也在升级温控设计,但部分厂商仍存在测温点不足、冷却流量分配不均的问题,同一批次内不同部位的胶料温度差异会明显放大,这在新能源材料生产中很容易引发批次性能波动。
螺杆设计与材质,决定剪切质量的上限
螺杆是冷喂料挤出机的核心部件。进口机型的螺杆设计往往基于大量流变学数据,对螺距、槽深和剪切段角度进行精细设定,以适应不同胶料的剪切敏感性。国产螺杆在加工精度和表面处理方面已经接近进口水平,但在变工况适应性上仍有差距。新能源材料常包含高填充粉体或低熔点组分,胶料在螺杆不同区段需要的剪切强度不同,如果没有针对性的几何参数设计,局部过剪切或塑化不足就会反复出现。这部分的差异,往往要等批量生产后才显现。
整机参数匹配,不能各管一段
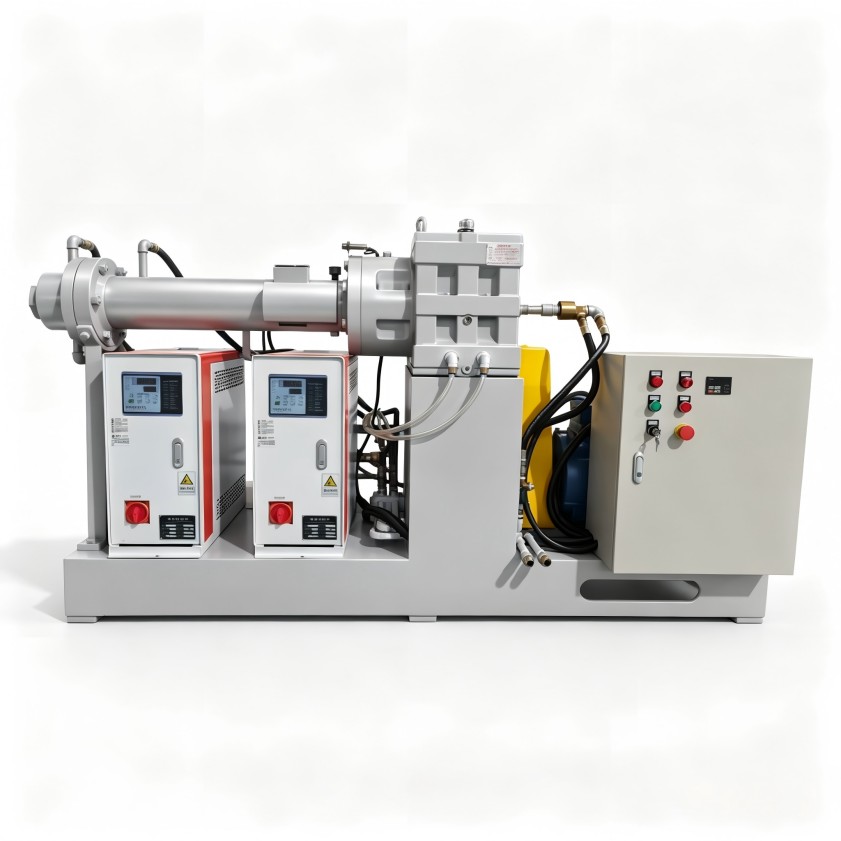
单独评估温控或螺杆都不够。冷喂料挤出机国产与进口区别,很多时候体现在整机参数的协调性上。喂料段、塑化段、计量段之间的压力与流量匹配,冷却水流量与风机功率的联锁逻辑,甚至减速机输出扭矩与螺杆转速的匹配范围,都会影响挤出稳定性。部分国产设备单项配置不弱,但在联动控制逻辑上经验较少,连续生产数小时后容易出现温度漂移或出料波动。选择设备时,应当关注厂商对整套系统的调校能力,而非只看配置表上的数字。
新能源材料选型的判断要点
在评估设备时,建议采购方不要只盯着品牌产地,用实际胶料做对比测试更可靠。重点观察三点:低转速下的温控稳定性;换胶种时螺杆清理与温控参数切换的便捷性;连续运行后冷却效率的衰减程度。如果胶种中含有对温度敏感的新能源材料组分,应优先选择支持多段独立控温、螺杆结构可调整的设备方案。冷喂料挤出机国产与进口区别的核心,最终仍在连续生产的重复精度上,这一点比短期价格差异更值得关注。如有特定胶种需要验证,建议携带配方在备选设备上进行小批试制。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。