硫化机质量不只看钢板厚不厚,温度场和保压能力才是关键
硫化机质量稳不稳,重在温度场均匀性与压力保持能力
电线电缆料车间最头疼的,往往不是配方调整速度,而是同一批胶料在硫化机上做出来,绝缘层交联度忽高忽低,批次之间性能对不上。多数企业先怀疑配方或来料,忽略了设备本身:热板温度场偏离设定值、保压阶段压力缓慢下滑,都会让工艺参数失真。讨论利拿硫化机质量,不能只比机架厚度和吨位,还要围绕温度均匀性、保压性能、温控重复性做系统验收。下文按这三个方向展开,并给出现场可用的测试方法。
交联度忽高忽低,先测热板温度场
交联度由硫化温度和受热时间共同决定。热板如果存在局部低温区,同一模具内不同位置的胶料受热不同,制品交联程度就会出现偏差。线缆料对交联一致性要求高,边缘与中心温差过大,后续测得的合格数据也不代表整批稳定。验机时可用多点测温仪在热板表面布置测点,分别记录空载和负载状态下的温度分布。重点关注升温末段和恒温阶段的温差,温差越小,工艺窗口越宽。
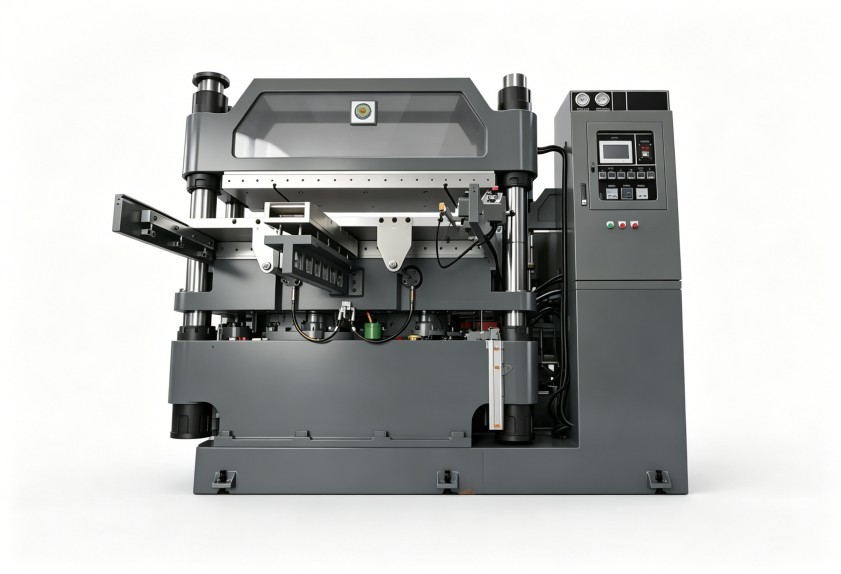
保压阶段压力下滑,密实度会“露馅”
保压能力决定胶料在硫化过程中能否维持足够的成型压力。液压系统内泄漏、密封件老化,会让压力在保压阶段缓慢下降,制品内部产生气孔,密度和电性能随之劣化。只看压力表瞬时读数说明不了问题,要拉出整个保压曲线,观察压力下降趋势是否平缓。测试方法并不复杂:设定工作压力后稳压一段时间,记录压力降幅,再连续运行数次,对比每次的衰减曲线。重复性越差,设备隐患越大。
温控重复性,决定设备能否复现每一次工艺
质量稳定的设备,应该让每一次硫化过程尽量接近上一次。部分机台升温速度很快,但连续批次间温度曲线并不一致,恒温段波动范围大,产品一致性自然难以保证。验收时除了关注单次温控精度,还要导出多批次温度记录,比较升温时间、恒温段波动幅度和批次间偏差。操作界面若能完整保存历史曲线,工艺追溯也会方便很多。聊到利拿硫化机质量时,这个维度常被忽略,实际影响却很大。
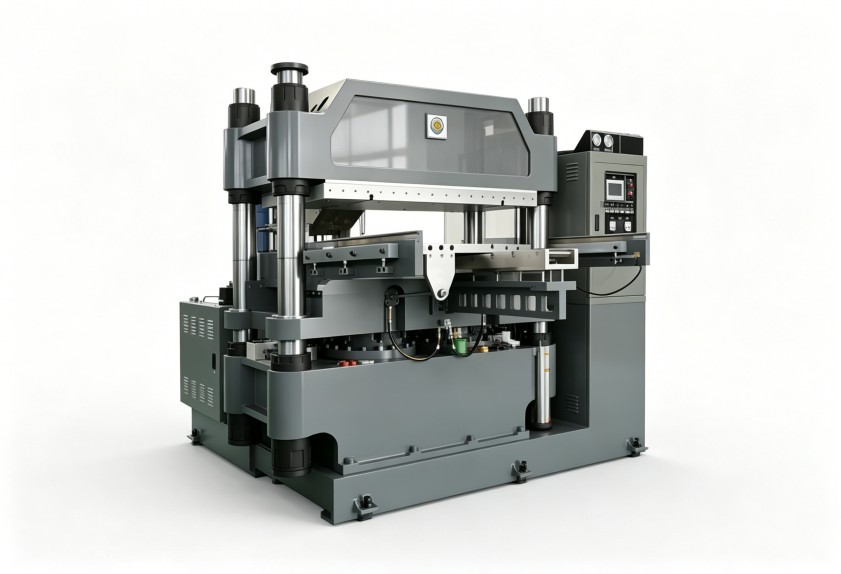
现场验收建议,四步判断设备水平
以上三个维度可以转化为四步现场测试:
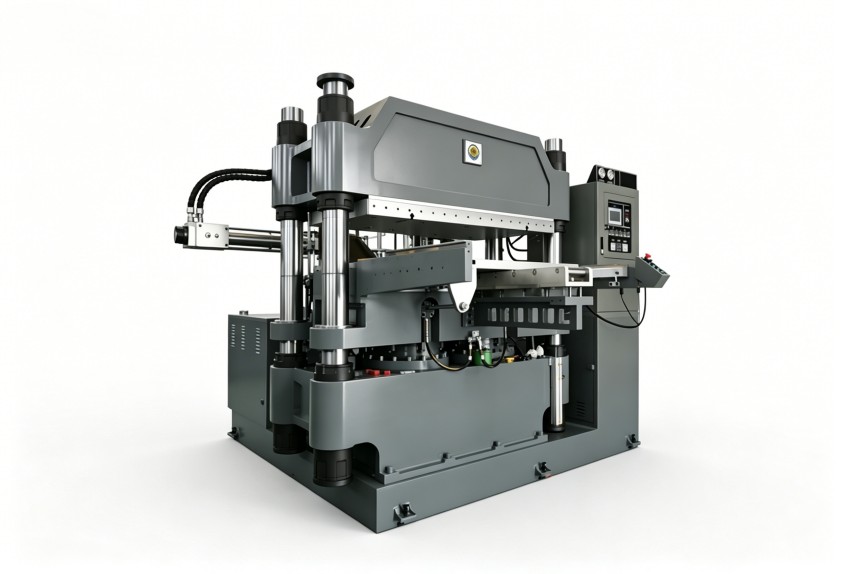
- 热板测温:空载、负载各测一次,记录多点温度分布,重点比较中心和边缘的温差。
- 保压测试:设定常用工作压力,观察保压曲线,连续三次确认压力下降的重复性。
- 试模验证:使用实际线缆料配方制作试件,检测交联度、密度和厚度分布,直接反映设备状态。
- 数据留痕:查看温控记录和报警日志是否完整,确认设备能支撑后续质量追溯。
如果前段混炼分散不均,胶料批次波动也会在硫化阶段被放大。利拿实业在密炼、开炼等混炼成型设备方面有多年积累,可从混炼源头稳定来料条件,与硫化工序形成更顺畅的工艺衔接。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。