电线电缆料专用挤出机,配置方案怎么定更稳妥
电线电缆料用挤出机,配置方案怎么定更稳妥
电线电缆料的挤出成型环节,直接决定绝缘层和护套层的表面质量与尺寸稳定性。很多企业遇到塑化不均、出料波动或过滤网频繁堵塞时,往往优先调整工艺参数,但问题根源可能从选型阶段就已埋下。本文聚焦电线电缆料这一细分场景,从设备配置的四个关键维度展开分析,帮助您建立一套更清晰的选型判断框架。
螺杆长径比与塑化质量的取舍
螺杆是挤出机设备的核心工作部件,长径比直接影响物料在机筒内的塑化时间和混炼效果。
- 长径比偏小(如20:1-25:1):适合剪切敏感、热稳定性要求高的物料,但若用于高填充的电缆料,可能出现塑化不充分。
- 长径比偏大(如28:1以上):混炼更充分,对PVC、PE等常见电缆料的适应性更强,但对螺杆材质和温控能力提出更高要求。
选型时不能只看长径比数值,还要结合螺槽深度、压缩比设计,以及是否配备强制喂料装置来判断。否则,即使用了大长径比,也可能因喂料不畅导致产能受限。
温控精度:电缆料生产的隐形分水岭
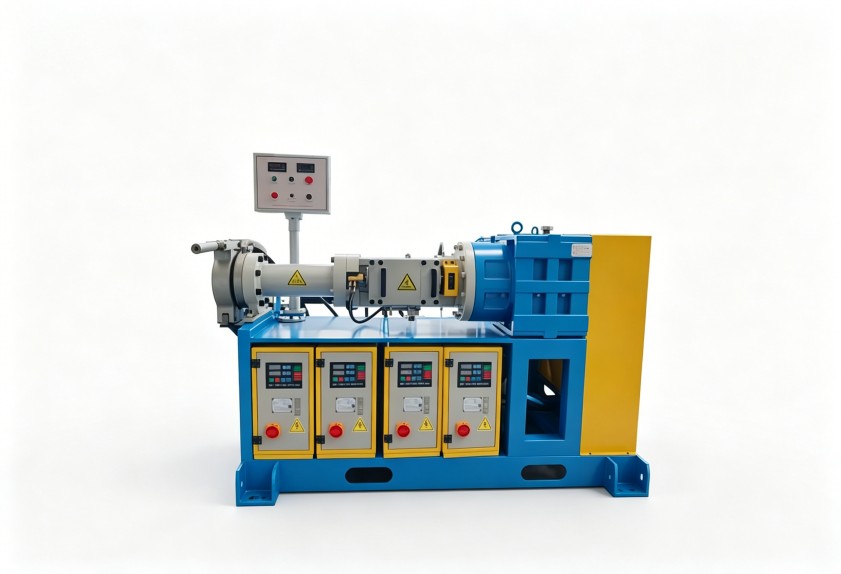
电线电缆料的粘度对温度变化非常敏感。机筒各段温控精度若超过±3℃的波动范围,就容易出现表面粗糙或焦烧现象。需要注意区分“加热功率大”和“温控精度高”——前者只影响升温速度,后者取决于温控系统对冷却与加热的协调响应能力。
在选择挤出机设备时,建议重点关注温控系统的实时反馈逻辑,以及是否支持各段独立调节。对于使用PVC树脂或交联聚乙烯的用户,这一点比单纯追求产量更有实际意义。
过滤系统与换网方式的内在联系
过滤网承担着去除凝胶粒子和杂质的任务。在电缆料生产中,过滤压力波动会间接影响出料的均匀性。目前常见的换网方式有手动、半自动和液压双工位等。
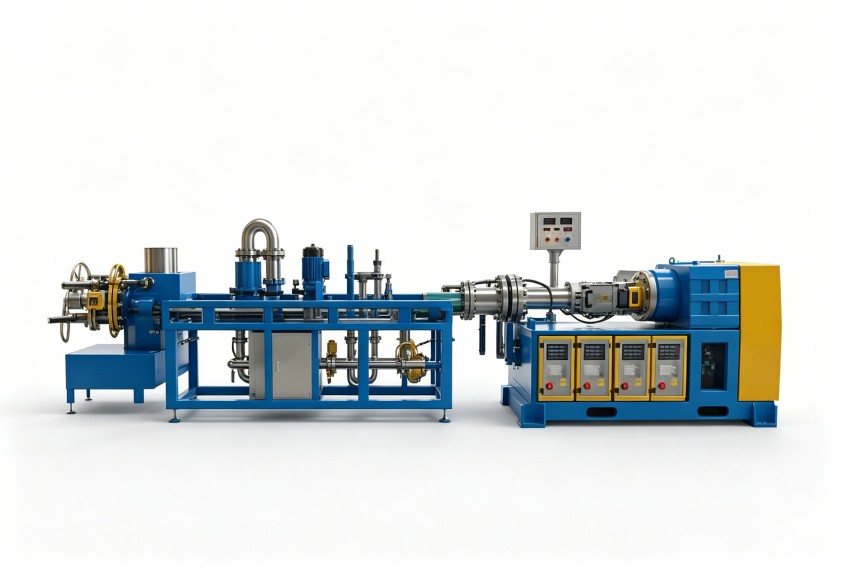
过滤面积越大,换网周期越长,但过滤网目数也会受到物料流动性制约。配置方案需要结合物料中的杂质含量来定。对于高清洁度要求的线缆料,还需要评估是否要搭配熔体泵,以进一步稳定挤出压力。这一步的配置逻辑,往往决定了后续生产运行中的连续性。
自动化配置:从单机控制到联动管理
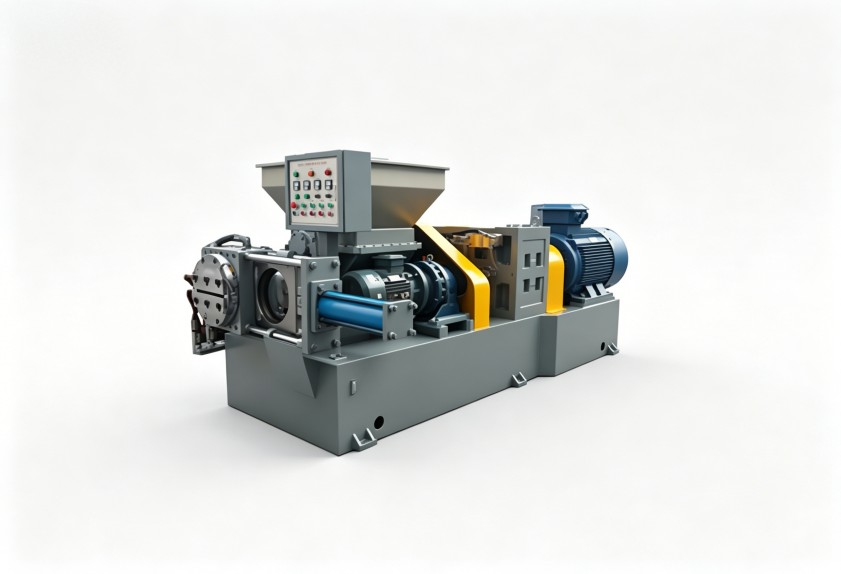
现代电缆料生产线已不局限于单台设备是否稳定运行,更关注设备能否接入整线控制系统。挤出机的自动化程度,可以从温度记录、压力监测、电流反馈、产量统计等几个维度去评估。
建议优先考虑具备数据记录功能的配置方案。这样,当制品出现质量波动时,可以回溯当时的设备运行状态,减少凭经验猜原因的时间。需要说明的是,自动化配置并不等于越复杂越好,关键在于与后续的收线、造粒等工序是否匹配。如果生产现场操作人员不熟悉复杂界面,反而会增加调试成本。
回到开头的问题——很多挤出设备的运行异常,并非设备本身不够好,而是在选型阶段对工况的拆解不够细致。理性梳理自己的物料特性、产能规划和品质要求,挤出机设备的配置方案才有清晰的落点。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。