橡胶密封件批次波动大?开炼机工艺参数没协同好是主因
橡胶密封件批次不稳,先看开炼机的温度、时间和手法
橡胶密封件生产中最让人头疼的,往往不是硫化环节,而是混炼阶段埋下的隐患。同一批配方做出来的产品,硬度漂移、边裂、甚至偶尔焦烧,换生胶、换填料后问题依旧,很多厂家才会回头看开炼机的工艺参数是否真正可控。
这次我从温度与时间的设定、操作手法的规范、设备配置对工艺落地的支撑三个维度,拆解波动背后的常见原因,并给出选型时需要对照的细节。

温度和时间,决定密封件胶料的基础性能
密封件胶料对混炼温度很敏感。温度过高容易焦烧,温度太低配合剂分散不均,硬度均匀性直接受影响。混炼时间同样如此,欠炼粉料未打开,过炼分子链断裂,回弹性和压缩永久变形都会变差。国产开炼机在这类胶种上的常见问题,是温度控制不够精细。要减少波动,关键是建立一组匹配胶种配方的温度-时间窗口,窗口越窄,对设备温控能力的要求越高。
薄通、割刀和打卷,操作手法直接影响分散均匀性
在密封件配方里,促进剂、硫化剂用量不大,分散不均却会造成局部性能差异。开炼机上的薄通次数、割刀时机、打卷方向,都会影响这些小组分的分布状态。同一台设备,不同班组做出来的胶往往就差在这些操作细节上。把操作动作转化为可量化规定,比如按胶料重量设定薄通次数、按时间触发割刀,能明显降低批间波动。
设备配置也要为工艺参数服务
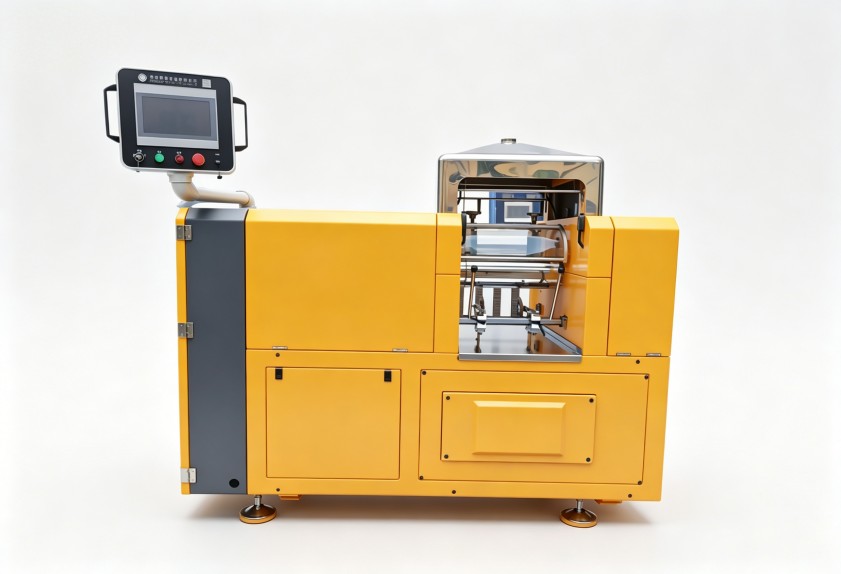
工艺参数能不能稳定执行,很大程度上取决于开炼机本身的配置。辊筒冷却效率低,辊温爬升,胶料温度就会失控;温控精度不够,设定的温度窗口失去意义。前后辊转速比、电机扭矩响应,同样影响操作手法。
选国产开炼机时,只看辊筒直径和长度远远不够。辊筒内部流道设计、温控仪表响应速度、传动系统稳定性,才真正决定设备能否支撑你想要的工艺窗口。利拿实业在选型阶段会结合客户胶料特性,明确哪些配置优先保证。
换型频繁的车间,还要关注设备清理的便利性
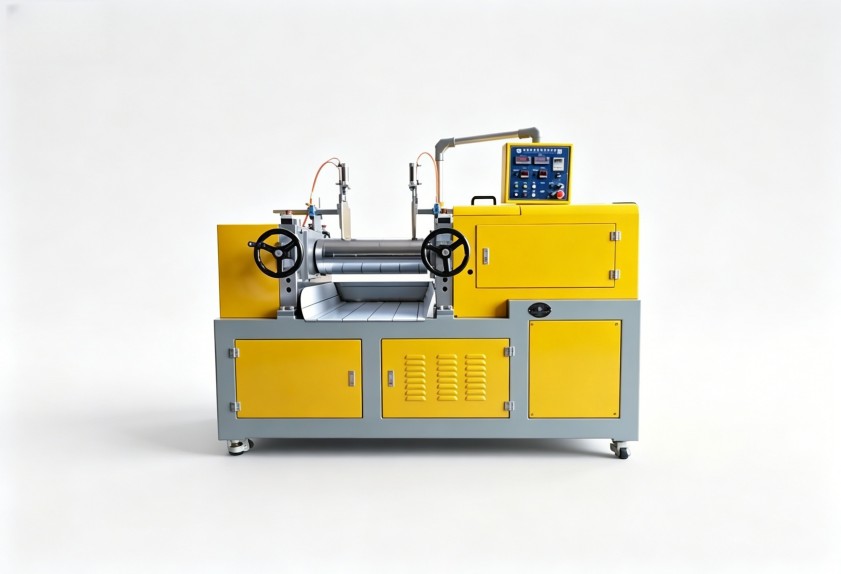
密封件产品规格多、配方切换频繁,设备清理不彻底时,上一批胶料残留会污染下一批混炼胶。国产开炼机上,挡胶板结构是否易拆卸、辊筒端面是否有积料死角、润滑点是否便于维护,这些细节在连续换型时会被放大。清理时间与保养工期长期积累会直接影响交货周期,采购前让厂家提供结构示意图核对清洁路径,是比较务实的评估方式。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。