橡胶密封件混炼能耗降不下来?先检查这三个参数
啮合机节能从哪入手?橡胶密封件混炼先调这三个工艺参数
橡胶密封件对胶料分散均匀度和批次稳定性要求高,混炼环节往往倾向于延长塑炼时间、提高转子转速来“保险”。但这会带来一个实际问题:设备能耗居高不下。很多厂家以为节能等于换新设备,却没意识到工艺参数本身就是最大的调整空间。
能耗差异往往出在转子上
啮合式转子的剪切效率比开放式转子高,但优势能否转化为节能效果,取决于转速设定是否匹配胶料特性。部分胶料在过高转速下会产生多余剪切热,冷却系统不得不加大功率去维持设定温度——能量就这样在“多产热、多降温”的循环中消耗掉。
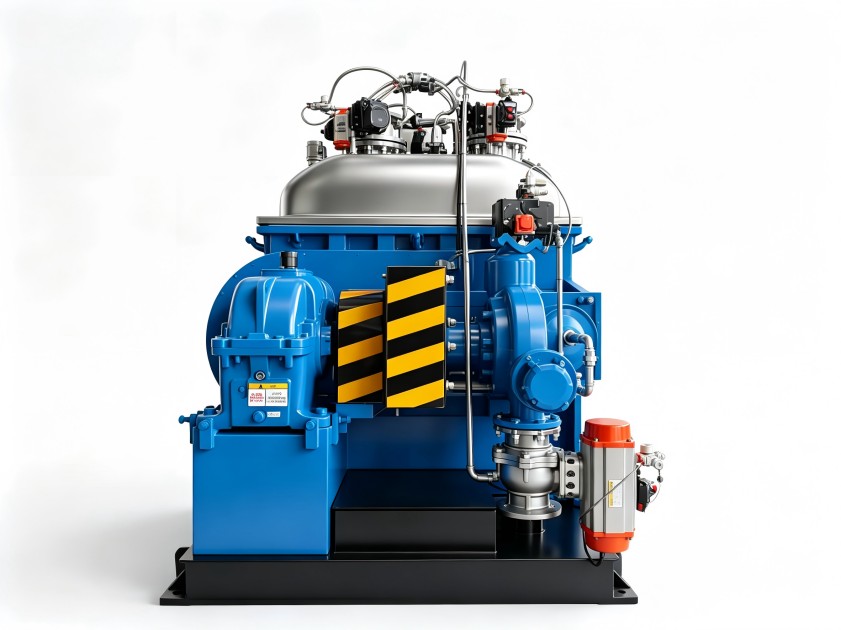
将转子速度按胶料黏度分段设定,比恒定高速运转更省电。例如高黏度胶料在吃粉阶段需要强剪切,塑化完成后则应主动降速,避免做无用功。
填充系数不是越大越划算
填充系数直接影响物料在混炼室内的受力状态。系数过低,物料翻动不充分,需要额外延长混炼时间;系数过高,胶料无法有效翻转,转子负载剧增,电机电流明显上升。两者最终都指向同一结果:单位产量的电耗增加。
对橡胶密封件胶料而言,填充系数通常需要结合密炼机容积和胶料比重反复校核。一个实用的做法是:先按设备手册推荐值下限运行,记录电流曲线,再以 0.05 的步进逐步上调,观察分散质量和能耗的交汇点。
温控精度比降温速度更影响综合能耗
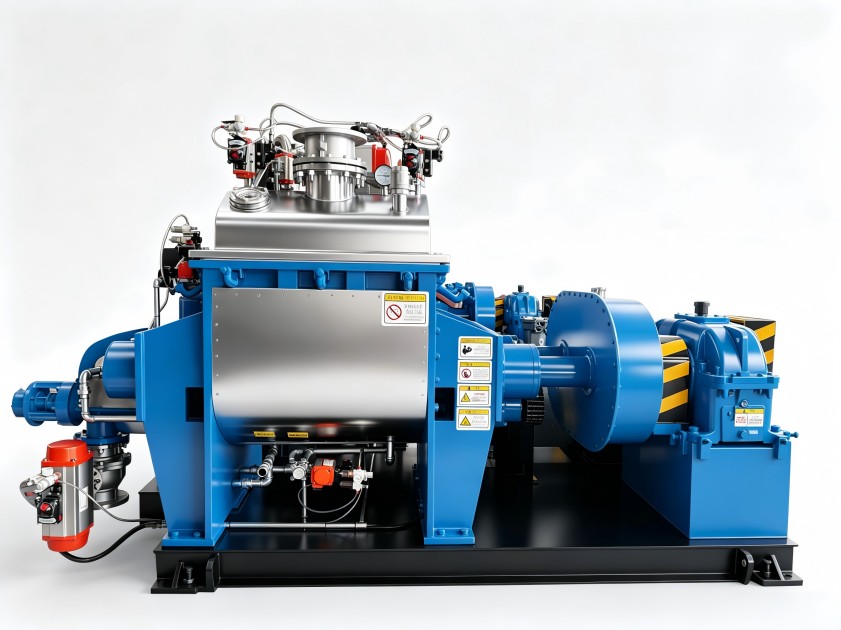
混炼过程中的温度波动会让胶料门尼黏度发生变化,操作人员为了追赶工艺窗口,往往被迫反复调整转速或冷却水流量,这种频繁干预本身就是一种能耗浪费。啮合机节能的另一个容易被忽视的维度,是温控系统的响应一致性。
关注温度控制精度,而不是单纯看冷却能力大小。稳定的混炼温度能缩短批次间的工艺修正时间,减少等待和试炼批次,这部分节省的能耗有时比设备本身的效率差异更明显。判断温控水平可以观察空转与负载切换时的温度恢复速度,以及不同批次间同一位点的温度重现性。
把三个参数串起来看
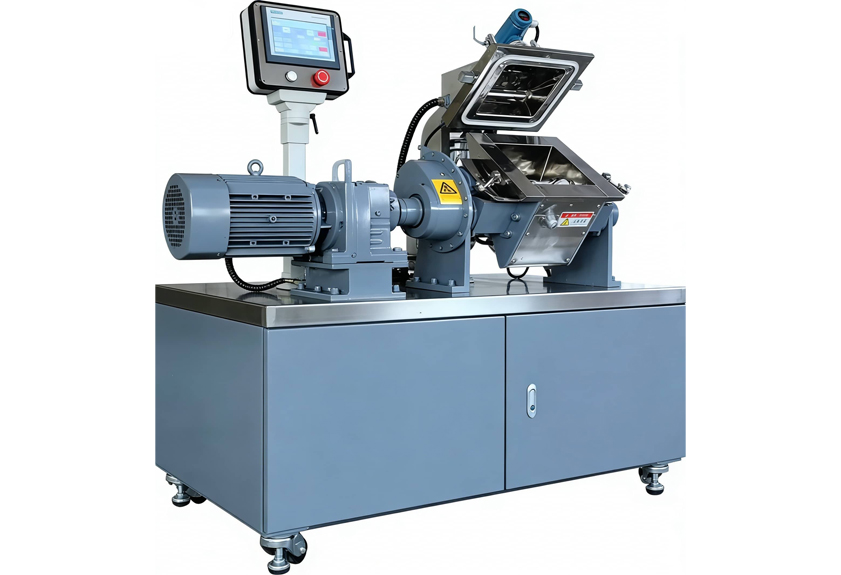
转子速度影响剪切功,填充系数影响有效做功比例,温控精度影响做功过程的稳定性,三者相互牵连。单独优化其中一项,节能幅度有限;联动调整后,通常能找到一条更平缓的能耗曲线。建议以一周为周期,记录同一配方的电耗、批次时长和合格率,再针对波动点做单项调整。这种方法不涉及设备改造,投入低,适合作为节能改善的第一步。
对于希望在工艺优化之外,进一步从设备配置角度挖掘节能潜力的厂家,可以评估转子构型、密封方式和温控系统的匹配度。利拿实业在橡塑混炼设备领域拥有多年技术积累,可结合具体胶种和工况需求,提供贴合实际生产条件的优化建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。