橡胶密封条断面波动大?冷喂料挤出机的温度与压力匹配要点
冷喂料挤出机异型材挤出的断面波动,问题常出在喂料段与机头之间
橡胶密封件的异型材挤出,断面尺寸波动比普通制品更容易暴露问题。密封唇厚一点,装配阻力变大;薄一点,密封性能又打折扣。不少厂家反复调整配方、更换胶料,波动却依然存在。相比之下,冷喂料挤出机的工艺参数往往才是被忽视的环节——操作人员习惯先调螺杆转速,却忽略了喂料段温度与机头压力之间的联动关系。本文从喂料段温度、螺杆转速与机头压力三个维度,梳理异型材挤出尺寸稳定的参数匹配思路,帮助您减少试错次数。
尺寸波动的源头,不只是螺杆转速
冷喂料挤出机中,胶料从低温柔性状态进入机筒,到机头定型,整个过程同时发生塑化和输送。喂料段胶料状态不一致,螺杆每一转输送的胶量就不一样,最终反映到口模处,就是挤出速度忽快忽慢。很多操作人员的第一反应是调整螺杆转速,但转速改变的是挤出速度,并不能消除胶料自身状态波动带来的压力起伏。转速越调越乱,异型材的断面尺寸也跟着忽大忽小。
喂料段温度与螺杆转速的判定顺序
冷喂料挤出机异型材挤出要稳定,喂料段温度与螺杆转速必须放在一起看。喂料段温度偏低,胶料硬度偏大,螺杆剪切扭矩升高,电流波动明显;温度偏高,胶料提前软化,在喂料段打滑,喂料量反而下降。两种情况都会造成机头压力波动。正确做法是先观察挤出的电流曲线:电流平稳度差,优先检查喂料段温度设定与实际回差,再判断转速是否与胶料硬度匹配。换胶种时尤其要先确认这一点,而不是套用上一批胶料留下的参数。
机头压力波动,如何锁定异常区间
机头压力表是判断异型材挤出状态最直接的窗口。压力波动呈周期性,说明喂料环节存在间隙性异常;压力持续偏高,多半是机头流道或滤网堵塞;压力缓慢爬升,则要考虑胶料批次差异或温控漂移。锁定波动类型后,再针对性地调整喂料段温度、螺杆转速或塑化段温度,比盲目动参数更有效。
设备温控精度,影响参数调整的天花板
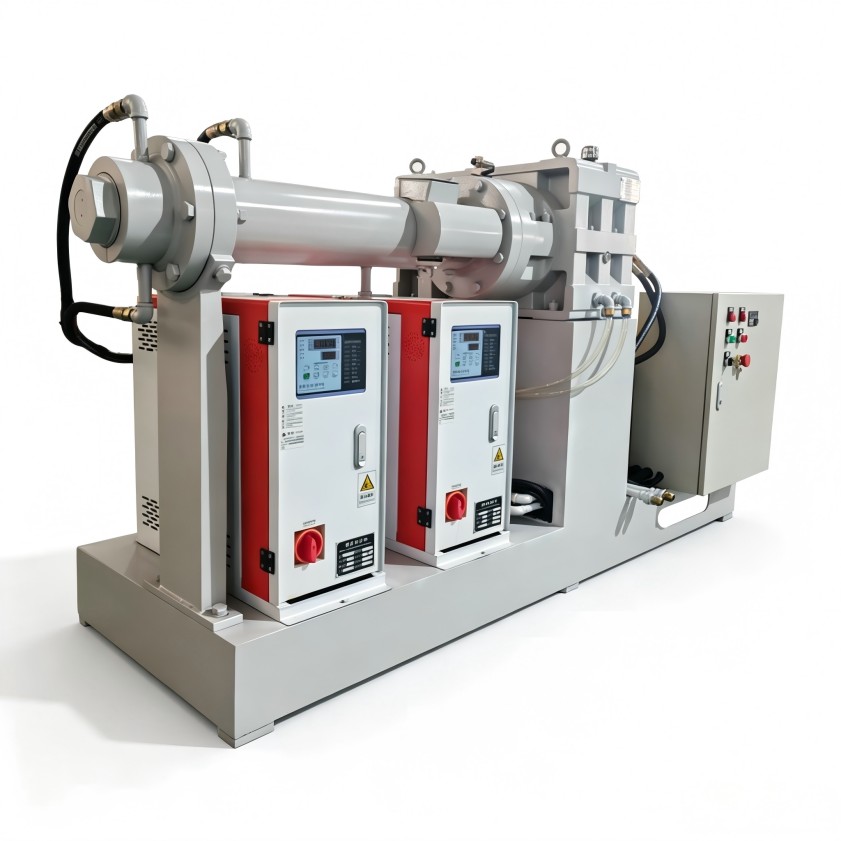
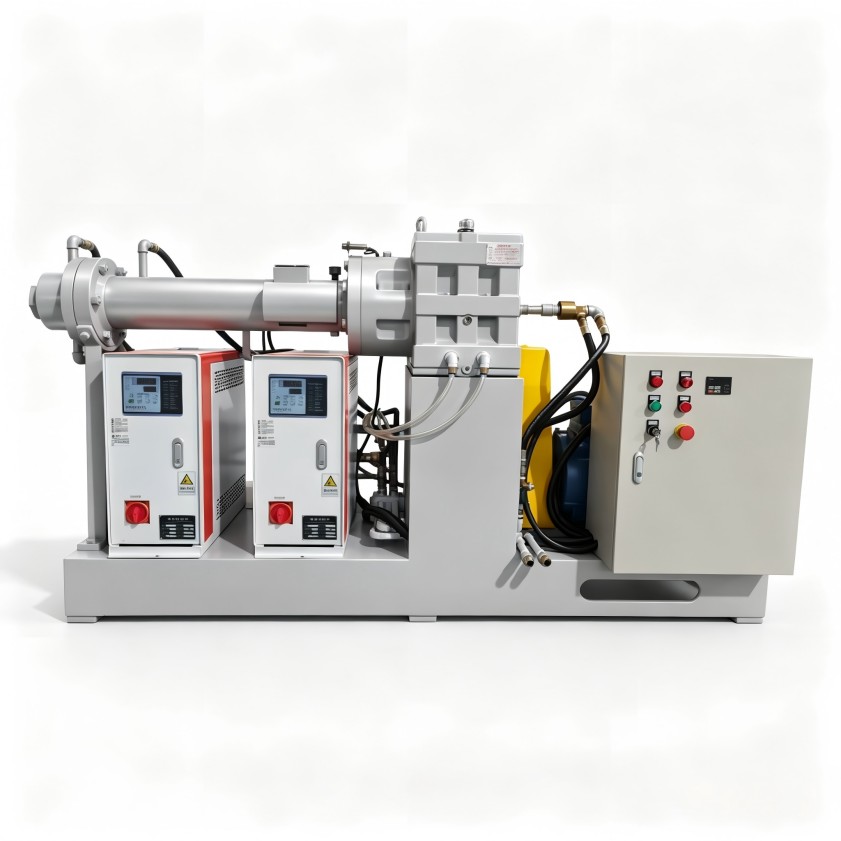
参数匹配有一个前提:设备本身要能准确执行设定值。如果机筒各段温度实际值与设定值偏差大,操作工再熟练也很难调到稳定区间。选择冷喂料挤出机时,除了关注产量和螺杆结构,还应重点考察温控系统的响应速度与机头压力的检测精度。从设备选型维度看,利拿冷喂料挤出机异型材挤出的参数匹配能力,取决于温控精度和螺杆结构的配合。利拿实业在冷喂料挤出机及配套工艺方面有15年以上研发积累,能针对密封件类异型材的胶种特性,在设备配置和操作培训上提供支持。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。