硫化机做鞋底总出气泡和废品?先查时间、填充系数和温控精度
硫化机制鞋设备工艺卡没变,废品率为什么忽高忽低
做鞋底和橡胶密封件这类模压制品,工艺卡没调,硫化机上的废品率却忽高忽低,气泡、缺胶、厚度不均反复出现,修边返工成本持续上升。很多车间以为是设备老化或模具精度不够,换模、修机后问题依然存在。多数时候,问题出在硫化时间、填充系数、温控精度这三个工艺参数的实际执行上。下面按这三个维度梳理排查方法,帮您稳定合格率。
为什么设备一样,废品率却不一样?
硫化机制鞋设备的机械结构大同小异,但不同班次、不同操作习惯下,成品率可能差很多。差异往往不在设备本身,而在对工艺参数的理解。配方变化、环境温度波动时,参数还按老经验走,废品就会增加。这里只关注最容易控制的三个参数——时间、填充系数、温控精度。
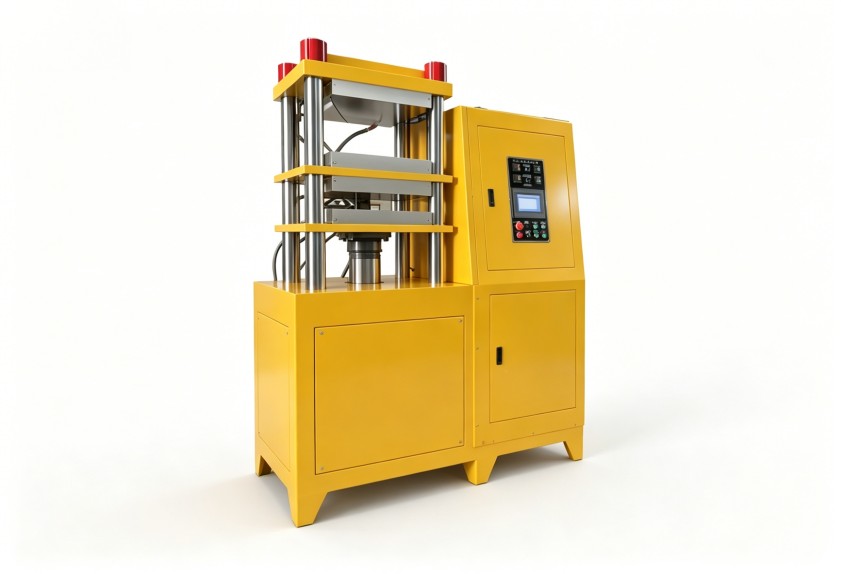
三个参数逐个排查
硫化时间:不是越长越好
硫化时间决定交联程度。时间不足,鞋底发软、表面发粘;时间过长,材料过硫,不仅变脆,还拖慢硫化机制鞋设备的产出节奏。排查时,先确认实际硫化周期与工艺卡设定是否一致,再看计时起点是否准确。不少废品来自提前取料或计时不准。
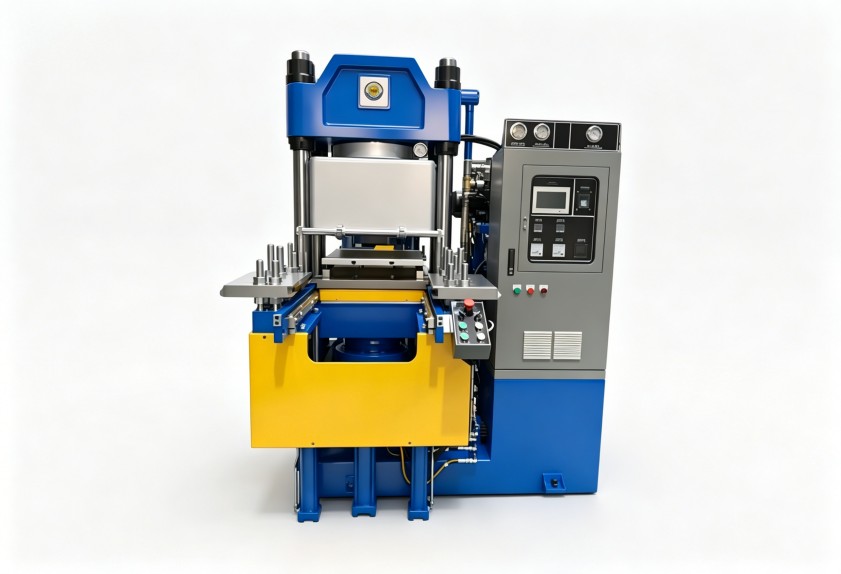
填充系数:胶料用量与模具型腔的匹配
填充系数影响产品密实度和尺寸稳定性。胶料少了,鞋底缺胶、棱角不饱满;胶料多了,飞边变厚,还可能撑开模具,造成厚度不均。调整时不要只盯着总量,还要关注胶料在型腔内的流动方向和前道混炼是否均匀。批次硬度波动,往往比填充量本身更难控制。
温控精度:实际温度比设定值更重要
硫化机制鞋设备加热板显示的温度,未必是模腔内胶料实际感受到的温度。热电偶位置、加热管老化、合模时间长短,都会让实际温度偏离设定值。排查时可用测温仪器对比模面温差,找出低温点或高温点。温度不稳定,前两个参数调得再准,成品依然会波动。
前道混炼稳定,硫化机才稳得住
工艺参数只能解决操作层面的波动。如果混炼环节出现偏差,比如胶料分散不均、软化剂称量不准,到了硫化阶段很难完全纠正。橡胶密封件生产也有类似经验:混炼均匀的胶料,硫化后收缩率更稳定。所以,硫化机制鞋设备的调试和改造,还要关注前道密炼机、开炼机的混炼均匀性和批次稳定性。
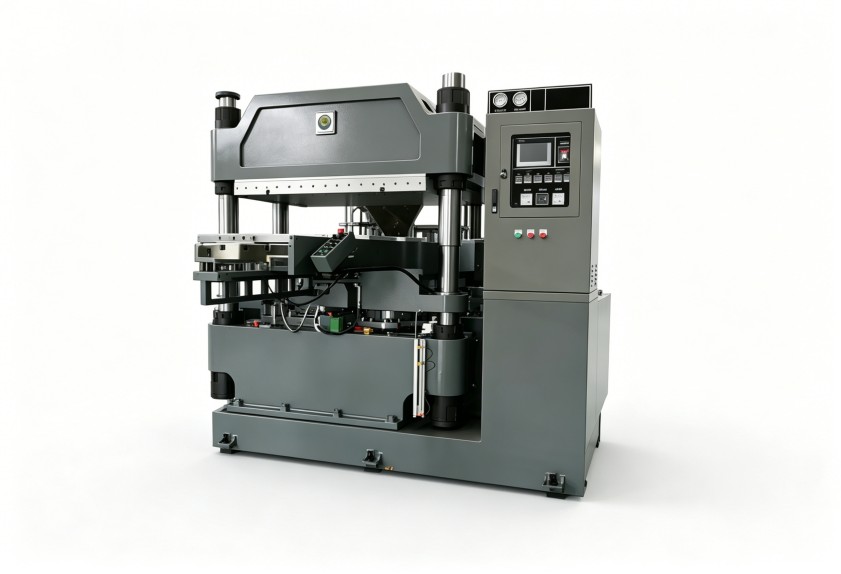
建立参数记录习惯,减少重复试错
把每次硫化时间、填充系数、温控实测值、胶料批次和废品情况记录下来,比凭经验猜测更有效。调整参数时,一次只动一个变量,记录前后结果。长期积累,就能找到适合本厂模具和胶料的参数组合。制鞋硫化环节的管理,核心是把工艺纪律执行到位。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。