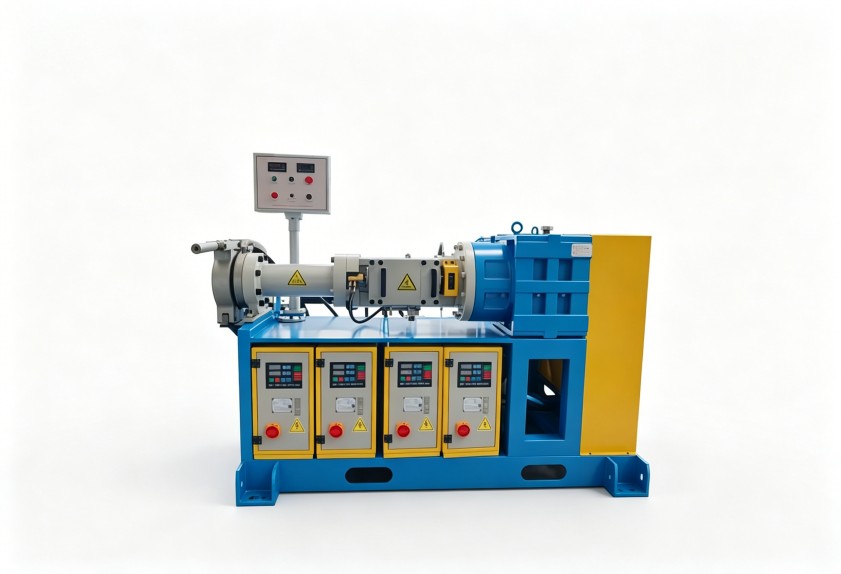
高玻纤复合材料挤出不均?选挤出机生产厂家前先看配置
高玻纤复合材料分散不均,如何判断挤出机生产厂家的设备配置是否到位
玻纤增强聚丙烯、尼龙等复合材料在挤出加工时,表面浮纤、分散点差、扭矩波动是常见的质量投诉。很多生产单位的第一反应是调工艺——降螺杆转速、升料温、换润滑体系,但往往治标不治本。问题可能出在设备本身:螺杆构型是否匹配高玻纤体系的剪切需求,材质是否耐受玻纤磨损,温控是否足够精准。本文从设备配置的三个直接相关环节展开,帮您在排查异常或评估新的挤出机生产线时,把注意力放在真正影响质量的硬件基础上。
浮纤和分散不均匀,先看螺杆组合是否匹配
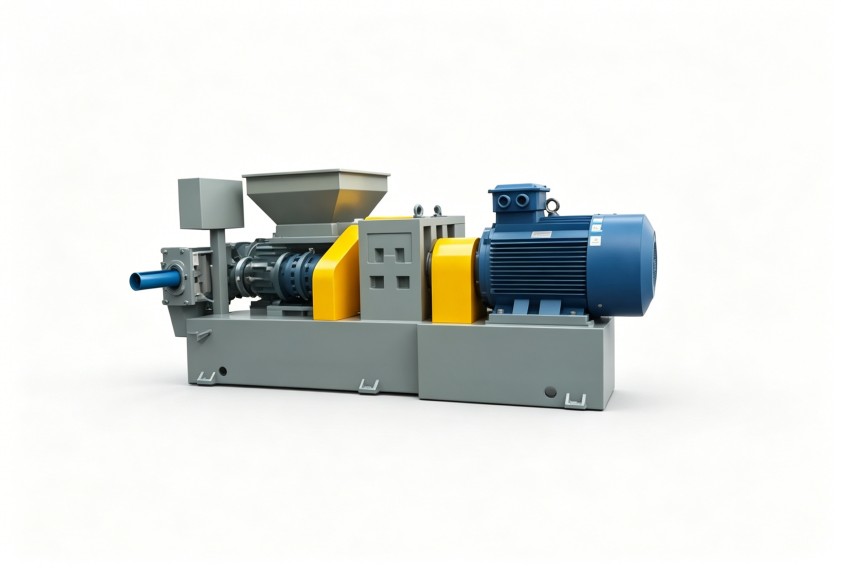
玻纤增强料的分散质量,很大程度上取决于螺杆剪切区的强度与分布均匀性。螺纹元件如果偏重输送而剪切不足,玻纤束无法有效打散;剪切过猛,玻纤长度被切断,力学性能反而下降。合适的做法是根据玻纤含量与基体粘度,调整捏合块角度和数量,让剪切逐步释放。这一点对双螺杆挤出机尤为关键。一个成熟的挤出机生产厂家,会把螺杆构型作为选型沟通的第一项内容,而不是等设备投产后让客户自行摸索。好的设计会让玻纤在熔体中均匀分散,同时保留足够的纤维长度,这是分散质量的根基。
玻纤磨损和局部过热,材质与温控要同步考虑
高玻纤配方对螺杆和机筒的磨损比普通填充料明显更重。材质等级不足,几个月后螺纹棱变钝,分散效果随之衰减;同时,玻纤摩擦生热集中,若温控响应偏慢,容易引起基体降解或烧焦。这两类问题靠后期调整收效有限。因此,评估设备时,应重点向挤出机生产厂家确认螺杆材质类型、机筒衬套硬度、温控精度和冷却通路布置方式。这些细节直接关系到设备在高磨损、高热量工况下的连续运行能力。若只停留在电机功率和加工直径的对比,难以判断产线能否长期稳定。
把生产异常带入选型沟通,比对比常规参数更有用
不少采购习惯先比较产量、电机功率等常规指标,但高玻纤复合材料这类工况工艺窗口窄,对设备细节更敏感。如果现场已出现浮纤或分散波动,最好将具体配方、玻纤含量、现有螺杆构型及使用中的问题一并提供给设备方的技术人员,让配置方案围绕实际问题展开。玻纤含量提高后,所需的螺杆剪切强度和温控响应会明显不同,设备配置也需要同步调整,而不是简单调转速去适应。把现场异常讲清楚,设备厂家给出的方案才更有针对性。
选型后还要考虑厂家的持续响应能力
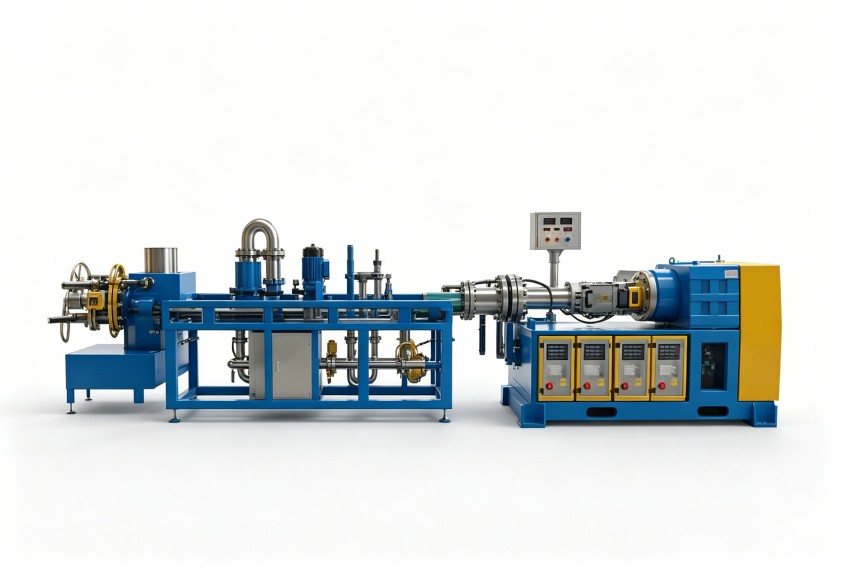
设备配置再合理,投产后仍可能遇到原料批次波动、产量调整等新情况。厂家的工艺支持水平和耐磨耗件配套能力,直接影响产线稳定和更换配件的速度。特别是玻纤增强材料对螺杆和机筒的损耗比普通塑料明显,备件供应和维修周期需要提前约定。这一点容易被价格对比掩盖,但对于玻纤增强类材料的生产,设备磨损是持续性的,后期响应能力需要提前确认。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。