油加热开炼机辊温不稳?先查导热油循环和辊筒间隙
辊温忽高忽低,密封件尺寸跟着波动?油加热开炼机的温控短板要这样查
橡胶密封件生产对开炼机辊温的稳定性要求很高。辊温波动,胶料塑性就不一致,同一批产品尺寸公差可能直接超限,废品率随之上升。很多厂家把问题归咎于胶料批次差异,实际上,油加热开炼机的导热油循环效率和辊筒间隙变化才是更常见的幕后原因。本文从温控配置、间隙调整和维护管理三个层面,帮您建立一套排查思路。
辊温不稳,先看导热油循环是否顺畅
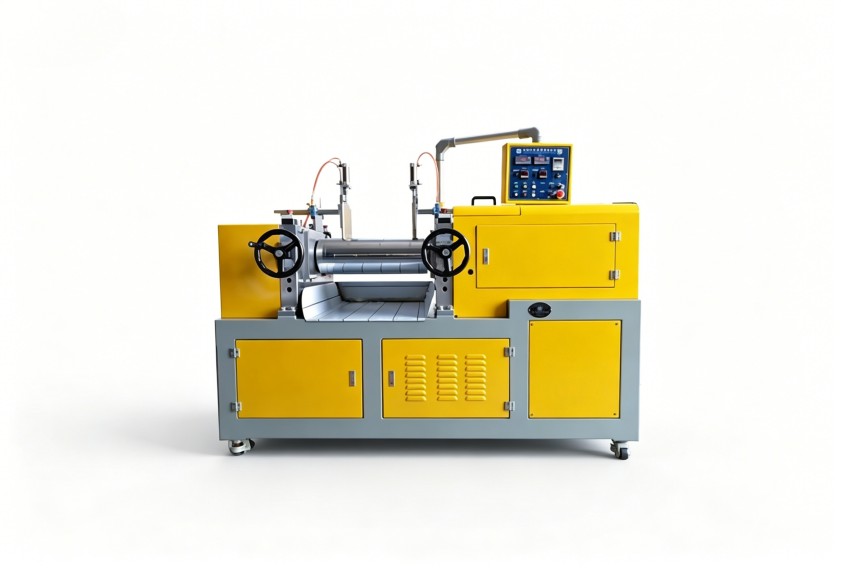
油加热开炼机依靠导热油在辊筒内部循环来维持温度。循环不畅,辊面温度就会呈现区域性偏差——比如两端温度正常、中间偏低,或者升温速度明显变慢。建议优先检查以下环节:
- 导热油管路是否存在局部积碳或堵塞,导致流量下降
- 油泵出口压力是否稳定,压力波动往往意味着油路中有气体或杂质
- 加热功率与辊筒实际散热面积是否匹配,小马拉大车时,辊温会长期达不到设定值
如果现场排查后仍无法解决,需要评估设备设计层面的加热功率裕量和油路布局是否合理。
辊筒间隙变化,比温度表更值得关注
辊温不稳还有一个容易被忽略的关联因素:辊筒间隙。油加热开炼机运行中,轴承磨损或机架刚性不足会导致辊距发生微米级偏移。辊距变了,胶料通过辊隙时的剪切生热就变了,实测辊温自然会跟着上下跳动。
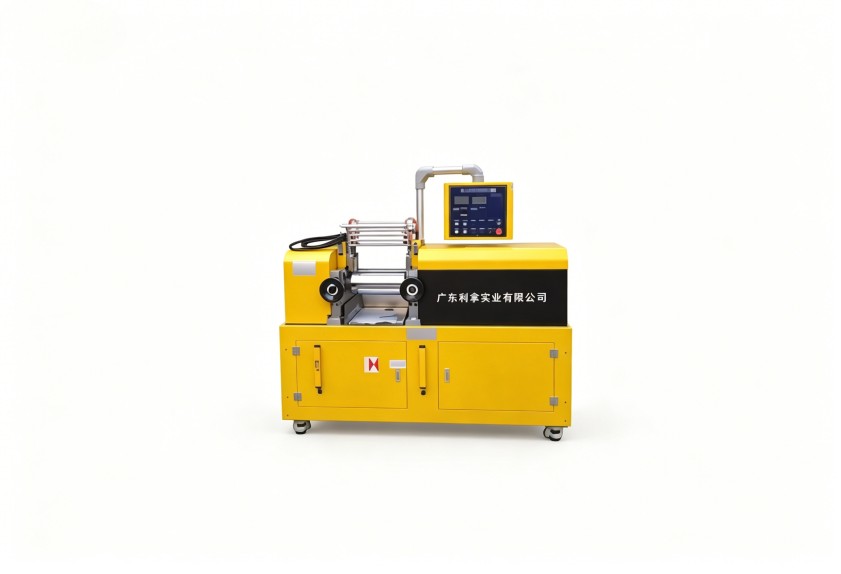
这类问题在频繁调距的密封件生产中尤为明显。排查时可以在空载状态下用塞尺复核两端辊距的一致性。若偏差反复出现,就要考察设备机架结构、轴承座定位方式和辊筒材质的导热均匀性——这些属于设备基础设计能力,不是简单调整操作参数能解决的。
生产管理上的两个常见疏漏
除了设备本身,生产环节的连锁反应同样会放大辊温波动。一是保温时间设置不合理,胶料在辊面上停留时间过短,温度尚未平衡就进入下一道工序;二是冷却水阀门手动调节滞后,导热油温度已经回落,操作工才发现需要干预。建立辊温趋势记录表,每半小时记录一次实际辊温与设定值偏差,能够帮助判断是偶发问题还是系统性偏差。
把辊温稳定性当作选型指标
对于密封件厂家来说,换新设备时不要只看加热功率大小,更值得关注的是温控精度、辊筒内部流道设计和温控系统的响应速度。油加热开炼机如果能在满负荷连续运行条件下保持辊温稳定,胶料的门尼粘度波动就会更小,硫化后的收缩率也更可控。选型时可以向供应商索取同类型胶料的温控实测曲线,再结合产能需求判断设备裕度。
利拿实业在橡塑混炼成型设备领域积累了多年研发经验,熟悉橡胶密封件生产对温控精度和设备稳定性的实际要求。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。