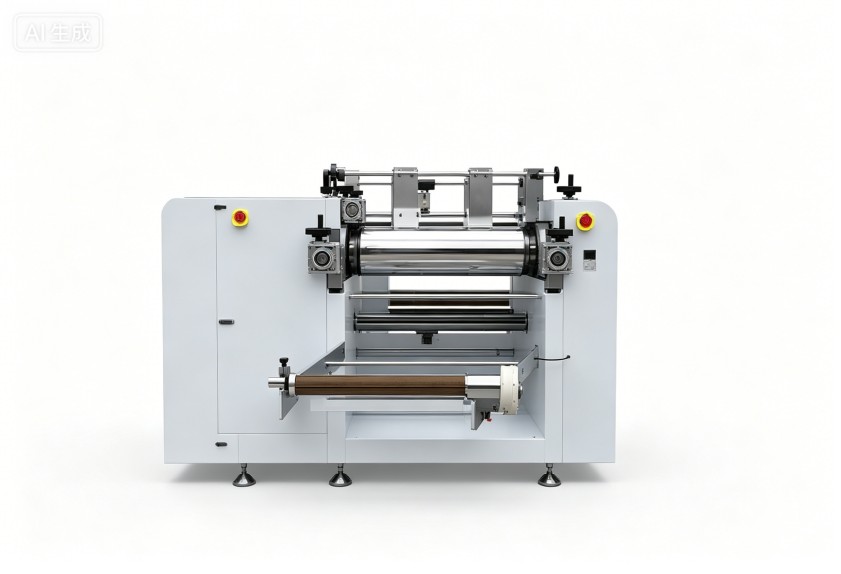
陶瓷粉末压延能耗降不下来?先把辊筒维护和操作规范捋清楚
陶瓷粉末压延机械能耗高?先查辊面维护与操作规范
陶瓷粉末在压延工序中,辊温波动或间隙设定稍有偏差,膜片就会出现局部开裂、薄厚不均,后道烧结时的收缩率跟着失控。不少厂家把问题归结为设备精度,反复校准辊筒,却忽略了辊面状态和操作习惯才是主要干扰源。本文从辊面维护、能耗管理和人员操作三个维度展开,帮助您定位压延机械生产管理中的薄弱环节,减少废品损耗,降低单吨加工成本。
陶瓷粉末压延,难点不只在于“压得薄”
陶瓷粉末的压延成型,材料本身没有橡胶那样的弹性回复能力,粉体刚性大,对辊面状态和温度波动非常敏感。辊面温度分布不均,粉料容易粘辊或裂边;填充系数偏高,生坯内部容易出现应力集中,后续强度不稳定。压延机械的辊筒间隙、速比和温控精度,是三个基础控制量,但每次换料后是否重新标定间隙,往往比参数本身更容易被忽视,直接决定首件合格率。
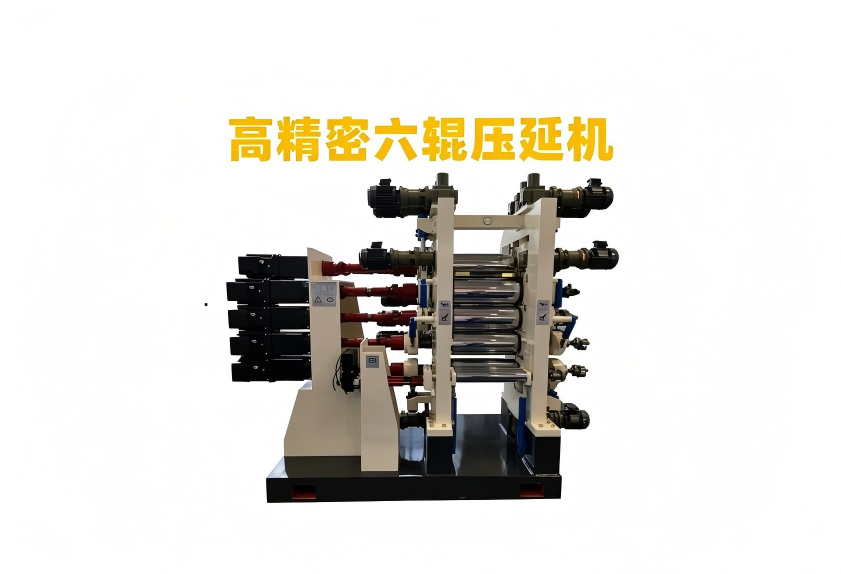
辊面磨损如何影响压延质量?
辊面磨损大致分三类:磨粒磨损、疲劳磨损和划伤损伤。陶瓷粉末中细颗粒硬度高,在刮刀压力偏大的情况下,辊面容易形成类似橘皮的纹理,压出的膜片表面粗糙度随之上升。单纯的目视检查有时不够,还要结合压延制品表面的光泽度来判断。管理上建议做到三点:定期核对刮刀压力,清理辊面残留物,记录辊面镀层厚度变化。磨损超差再重新磨削,停机损失和重新磨合成本会更高。
能耗从哪儿降?先看加热和待机管理
陶瓷粉末压延对辊温稳定性要求高,加热系统在能耗中的占比明显。常见浪费来自非生产时段过度保温、保温层老化、升温缺乏计划性。对应的改善路径也相对明确:根据生产排程设置预热时间,定期检查保温层完整性,在待机状态下降低加热功率。设备配置上,变频驱动和分区温控能减少空转与局部过冲,这些选配项在整机方案中都可以按需组合。把能耗拆到管理动作上,往往不需要换整机就能见到效果。
操作人员培训,是被低估的投入
同样的压延机械,不同班次操作出来的品质可能差异明显。换料时的间隙调整、辊温补偿、尾料清理,这些动作如果缺少统一标准,废品率就会跟着人员状态波动。建立简单的现场规范比增加自动检测更见效,比如开机前的辊面检查清单、换料后的间隙标定记录、异常温度处置流程。让操作工理解每个动作背后的原因,比单纯要求“按规程做”更有助于减少偏差。
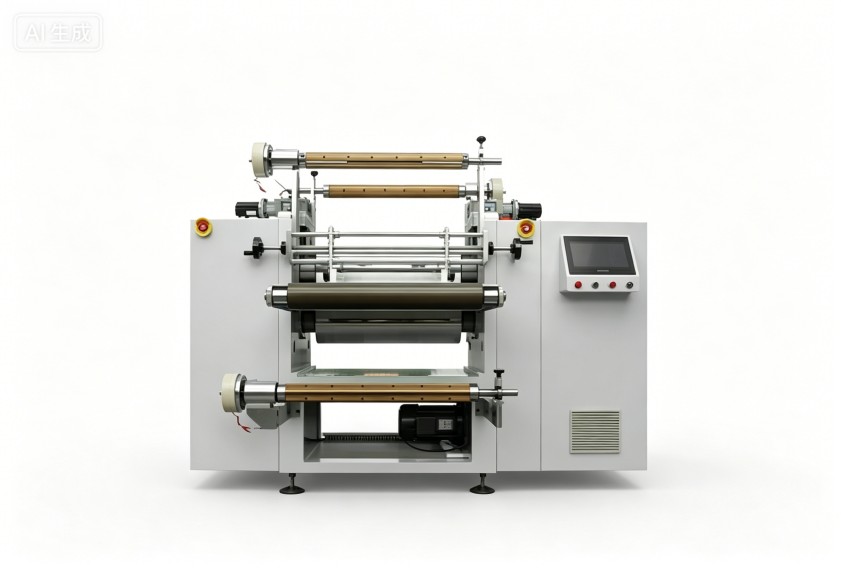
从设备选型到现场管理,应该通盘考虑
压延设备的运行效果,不完全取决于单机精度,还跟前面的混炼状态、后面的牵引收卷等环节有关。按陶瓷粉末的特性选用合适的辊面材质与温控方式,比单纯追求更高配置指标更务实。在选型阶段明确物料走向、班次负荷和维护空间,现场管理才会顺手。设备厂家如果能提供从密炼、开炼到压延成型的整线思路,对后续稳定生产会更有利。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。