色母粒试产总有色差?小型挤出机的温控细节值得细看
色母粒打样总靠“碰运气”?小型挤出机的温控细节值得细看
色母粒配方在小批量试产阶段出现色差,是很多改性车间的头疼问题。同一锅料,前后两批颜色深浅不一致,往往不是配方问题,而是设备温控能力没跟上。尤其使用小型挤出机进行打样时,设备体积小、加热响应快,控温偏差反而更容易被放大。
不少厂家把问题归咎于操作师傅的手感,反复调整螺杆转速或喂料比例,效果却不稳定。实际上,色母粒中颜料分散与熔体温度直接相关,若温控系统存在滞后或波动,剪切热的产生与散失无法匹配,色差自然会反复出现。下文从温度控制、停留时间和装配细节三个维度,聊聊小型设备上容易被忽略的改善空间。
机身温度分区:设定相同不等于实际相同
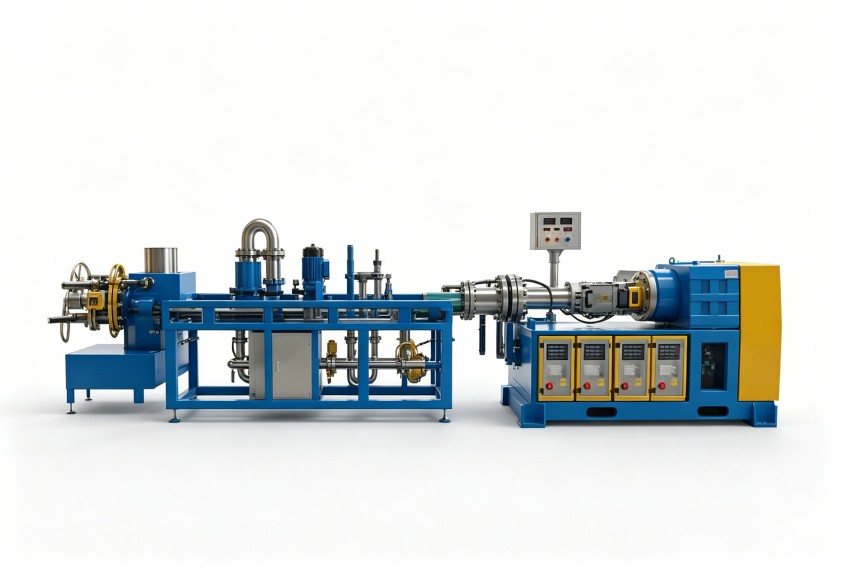
许多设备的分区加热看似齐全,但各区段实际温度与设定值之间存在偏差。对于小型挤出机而言,机身紧凑、加热圈与冷却通道距离近,温控逻辑若无法快速响应负荷变化,熔体温度就容易出现锯齿状波动。判断设备温控性能时,可以关注升温阶段的超调量以及稳定后的波动幅度,这两项直接关系到批量试产的颜色重现性。
需要留意的是,热电偶的安装位置也会影响反馈真实性。若测温点靠近加热器而非熔体流道,显示温度就无法代表物料真实温度,这种情况下调整工艺参数往往事倍功半。设备出厂前如经过温度均匀性校验,试产阶段的调试效率会明显不同。
螺杆构型与停留时间决定分散效果
色差之外,颜料团聚体导致的色点问题,在小型挤出机试产中也十分常见。颜料在熔体中的分散效果,不只看螺杆转速,更取决于物料在机筒内的停留时间分布与剪切历史。色母粒载体的熔点、黏度特性不同,所需的剪切强度和均化时间也不一样。若是加工窗口较窄的颜料体系,螺杆构型是否提供足够的捏合与回流,往往是分散均匀与否的分水岭。
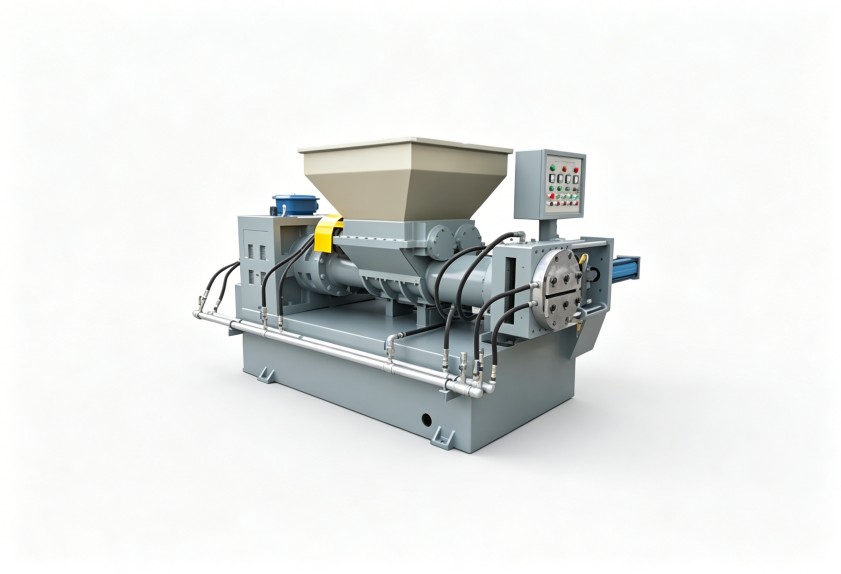
对多品种、小批量的试产场景来说,频繁更换物料时的清理便利性同样值得纳入评估。设备内部存在死角或拆卸不便,残留料会混入下一批次,造成颜色污染。这类问题不算复杂,但会给日常生产管理增加不少隐性成本。
装配细节对温控稳定性的影响容易被低估
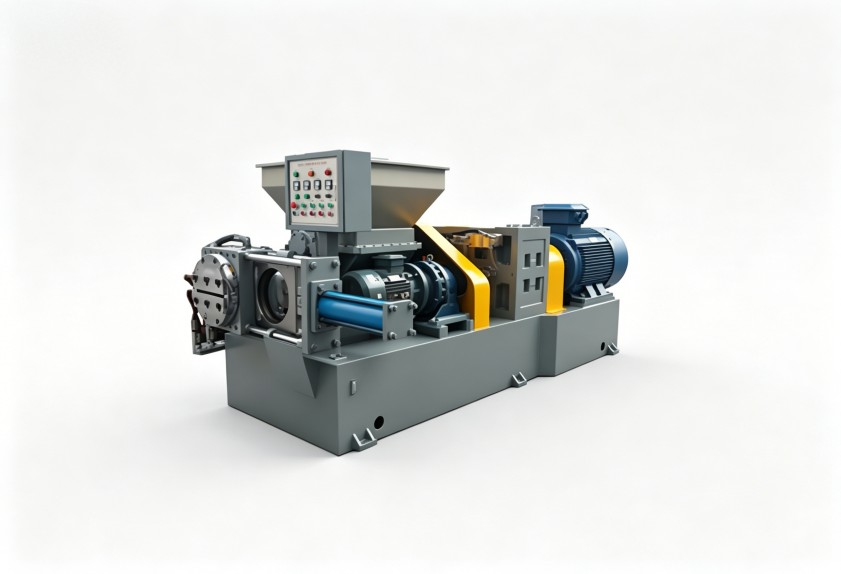
设备使用一段时间后,加热圈与机筒之间的贴合度会因热胀冷缩和拆装磨损而变化。间隙增大,传热效率下降,温控系统就需要更长的启停周期来维持设定温度,熔体温度的波动幅度随之增加。定期检查加热元件接触面、校准传感器读数,是维持小型挤出机控温精度的基础工作。
此外,冷却系统的流量稳定性也直接影响温度调节速度。若冷却管路有结垢或流量波动,温度下调时会明显滞后,容易造成局部过热或降解。将温控系统纳入日常点检项目,比等到出现色差后再排查更有效。
试产场景下的小型挤出机选型方向
色母粒试产对设备的核心诉求,是在小批量条件下尽量还原连续生产的温度与剪切条件,这样才能为后续放大生产提供可靠参考。关注温度控制精度、物料停留时间分布以及拆装清理便利性,比单纯比较吨产量更有实际意义。若是配方体系较多且调整频繁,设备是否支持快速换色和工艺参数记录功能,也会影响试产效率。
利拿实业在橡塑混炼成型设备领域积累了多年研发经验,支持根据您的胶种体系与试产工况提供非标定制化方案。如需结合具体的色母粒配方和温控要求评估设备配置,可与利拿实业技术团队直接沟通。