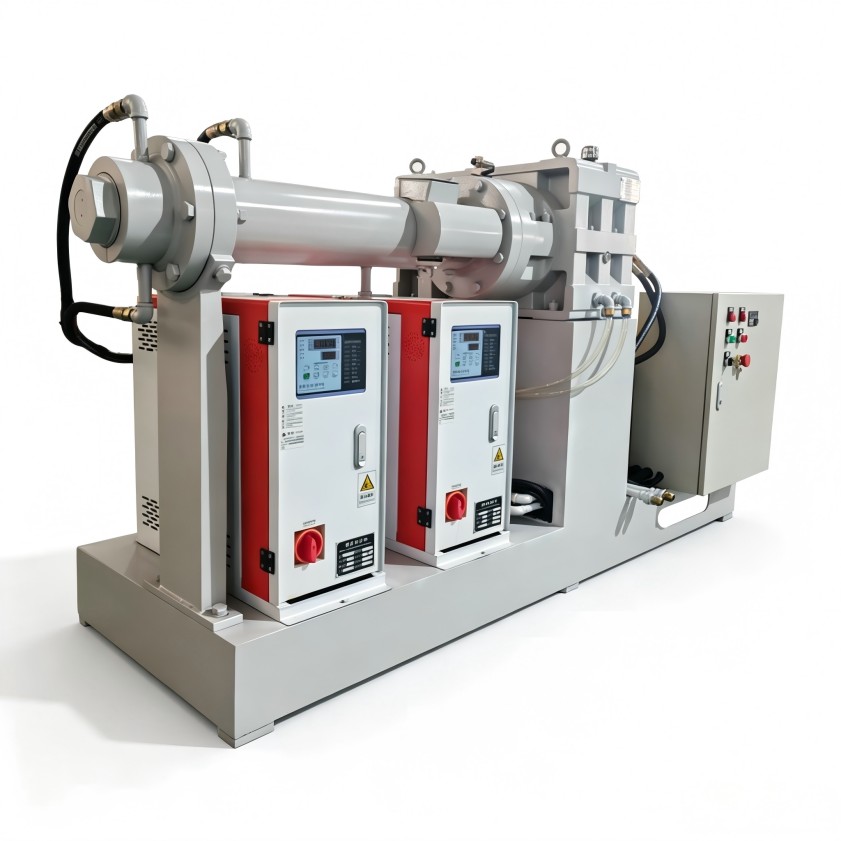
电线电缆料生产冷喂料挤出机电流波动大?先核对温控喂料工艺参数
电线电缆料冷喂料挤出机电流波动大的工艺参数排查方向
电线电缆料挤出工序对出料稳定性要求极高,冷喂料挤出机电流波动大往往伴随绝缘层厚薄偏差、表面起疙瘩甚至出料断条等问题,若未及时调整还可能触发过载保护,造成整条生产线停摆。不少运维人员遇到这类异常第一反应是拆解检查螺杆、电机等硬件,却常常忽略工艺参数与胶料特性不匹配才是高频诱因。以下结合电缆料生产工况梳理可调工艺项的排查逻辑,帮助快速定位问题。
电流波动本质是螺杆负载的动态变化
冷喂料挤出机的电流读数直接对应螺杆推动胶料前进的负载,电线电缆料多为含阻燃剂、润滑剂等助剂的聚烯烃或橡胶基材料,进料段塑化不均、喂料量忽大忽小都会让螺杆受力出现动态变化,直接反映在电流数据上。若工艺参数与胶料特性匹配合理,胶料从进料到出料的塑化状态均匀,电流会维持在小幅波动的合理区间,不会出现陡升陡降。
三类工艺参数优先核对调整
针对冷喂料挤出机电流波动大的常见诱因,三类工艺参数可优先核对调整,无需先拆解硬件:
机筒温控精度与升温梯度
冷喂料挤出机没有前置热炼工序,进料段温度直接决定胶料初始塑化速度。若进料段温度过高,电缆料颗粒提前熔融结块,会在喂料口形成架桥,进料量骤减后电流快速下跌,结块落入机筒后又会造成负载突增。各段升温梯度不符合胶料塑化曲线时,不同区段胶料粘度差异过大,也会引发电流持续波动。
喂料量与填充系数匹配
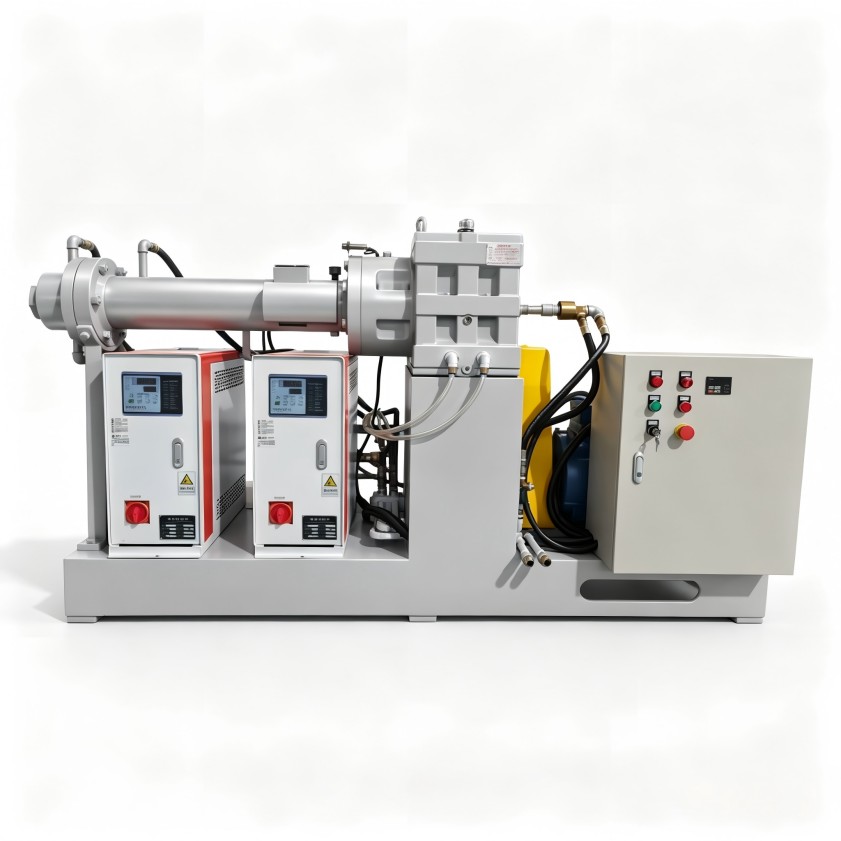
喂料转速未与螺杆转速联动匹配时,喂料量忽高忽低,螺杆段胶料填充密度不稳定,受力会同步出现波动。部分场景为追赶产能盲目提高喂料量,超出螺杆塑化输送上限后,会频繁出现过载电流峰值,长期运行还会加剧螺杆与机筒磨损。
螺杆转速与助剂分散状态
电缆料配方中助剂占比不低,螺杆转速过高时,各类助剂来不及均匀分散,局部胶料摩擦力差异变大,也会造成电流异常波动。更换配方或原料批次后,若未同步调整螺杆转速参数,很容易出现这类适配性问题。
参数调整后的验证与延伸排查
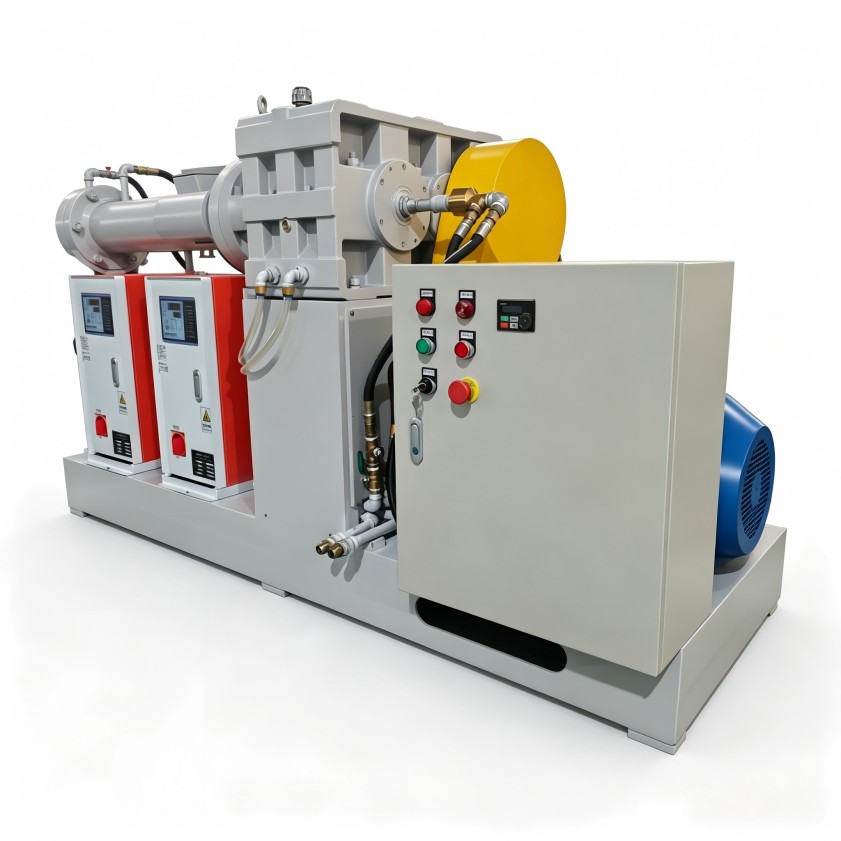
调整工艺参数时建议单次仅修改一个变量,每次调整后预留足够的塑化输送周期,待电流和出料状态稳定后再做下一步判断,避免多参数同时调整后无法定位核心诱因。若参数层面全部核对完成后,冷喂料挤出机电流波动大的问题仍反复出现,可进一步排查温控传感器校准偏差、螺杆磨损、喂料机构运行稳定性等硬件项。必要时可结合设备供应商的工况经验交叉判断,利拿实业依托15年以上橡塑设备研发经验,可针对电线电缆料等挤出场景提供参数优化与配置评估建议。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。