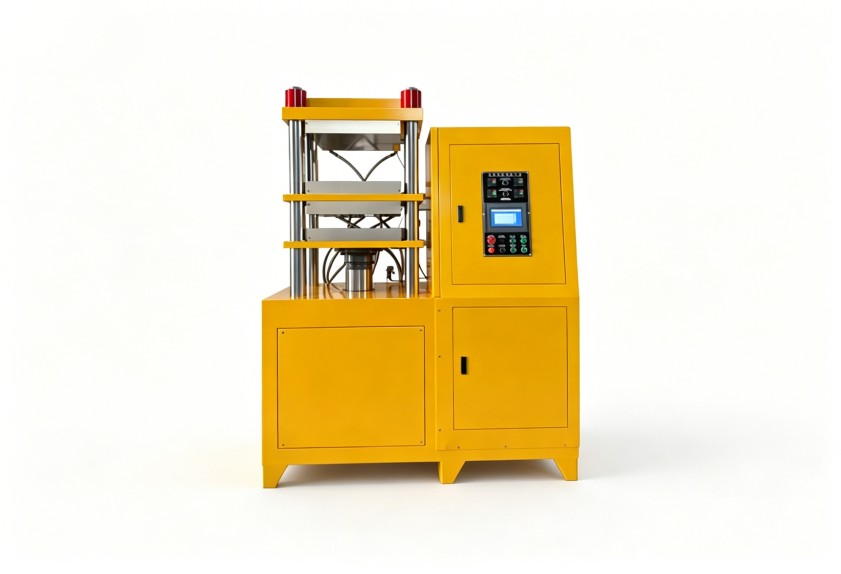
橡胶密封件批量硫化 硫化机平板尺寸怎么选更适配实际工况
橡胶密封件硫化 硫化机平板尺寸要结合这些工况判断
不少橡胶密封件生产企业调整产线时,只关注硫化机的吨位、温控精度,忽略平板尺寸与现有模具、产品结构的匹配性,投用后频繁出现同批次产品硫化程度不一致、飞边厚度超差的问题,既增加修边人力成本,也会因致密性不达标造成成品报废。接下来会结合密封件常用的模具排布方式、胶料硫化要求、产能规划三个方向,梳理尺寸适配的判断思路,帮工艺和采购人员避开选型偏差。
先结合模具排布确认基础尺寸范围
橡胶密封件多采用多型腔模具提升单批次产量,模具的长宽尺寸需要与平板工作面预留安全间隙,避免合模时模具边缘超出平板范围造成受力不均。初期筛选硫化机平板尺寸时,不能仅看设备标注的公称参数,要核对实际工作面的有效长宽,排除安装槽、定位孔占用的区域,确保常用模具完全落在受力均匀的平板区间内。针对小规格密封圈常用的叠模工艺,还要确认平板层间距与尺寸的匹配性,避免叠放后边缘溢料无法承压。
胶料特性会影响尺寸的利用率设计
不同硬度、不同硫化体系的胶料,流动特性存在差异。高硬度、流动性偏弱的胶料,若模具排布过密,边缘型腔容易因压力传导不足出现缺胶,此时若选择过大的平板尺寸,强行排布过多型腔反而会抬升废品率。确定硫化机平板尺寸时,要同步核算单批次的胶料装填总量,与设备的额定填模量匹配,避免片面追求大尺寸造成的设备能力浪费。对于需要低温长时间硫化的特种胶密封件,平板尺寸还要与温控分区的覆盖范围对应,保证不同型腔的温差控制在工艺允许范围内。
产能规划要兼顾当前需求与后续调整
不少企业选型时倾向于选偏大的尺寸预留产能,但若当前订单以小批量、多品种的非标密封件为主,过大的平板会导致小模具合模时受力集中,不仅能耗更高,还会加快平板局部变形的速度。评估硫化机平板尺寸的冗余度时,要结合后续的订单结构预判,若后续计划拓展大尺寸密封件品类,可在安装空间、承重允许的范围内选择适配的规格,无需盲目追求超出需求的参数。
尺寸适配偏差的调整思路
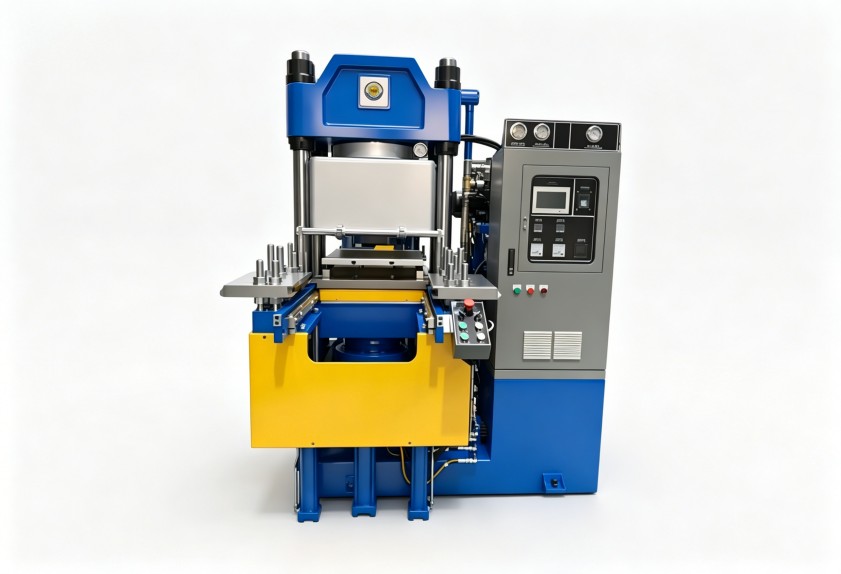
如果现有设备已经出现尺寸不匹配的问题,可先通过调整模具排布、优化装模位置改善,若仍无法满足工艺要求,可考虑定制适配的平板结构或更换对应规格的设备。利拿实业可结合不同橡胶密封件生产企业的工况,提供设备配置调整或非标定制方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。